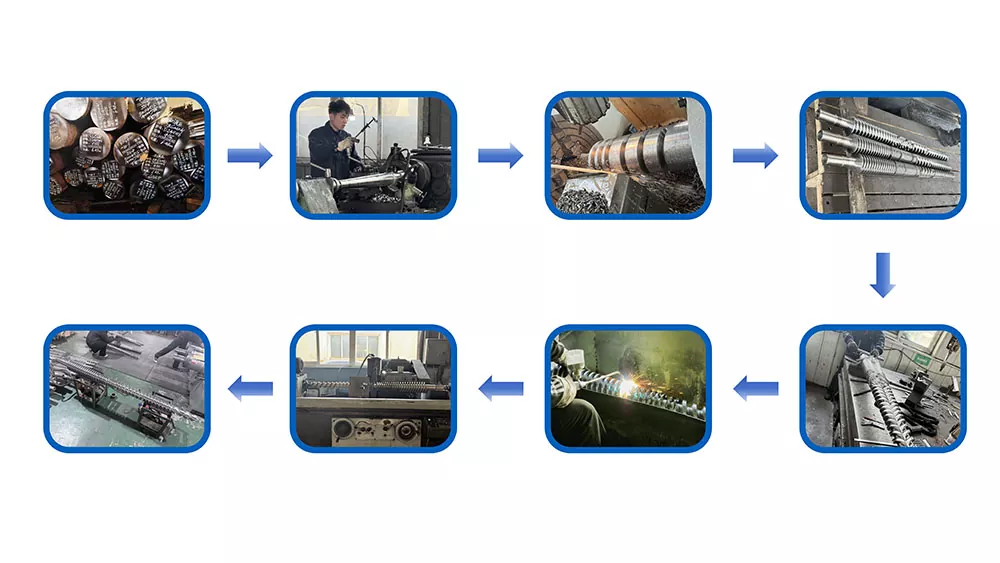
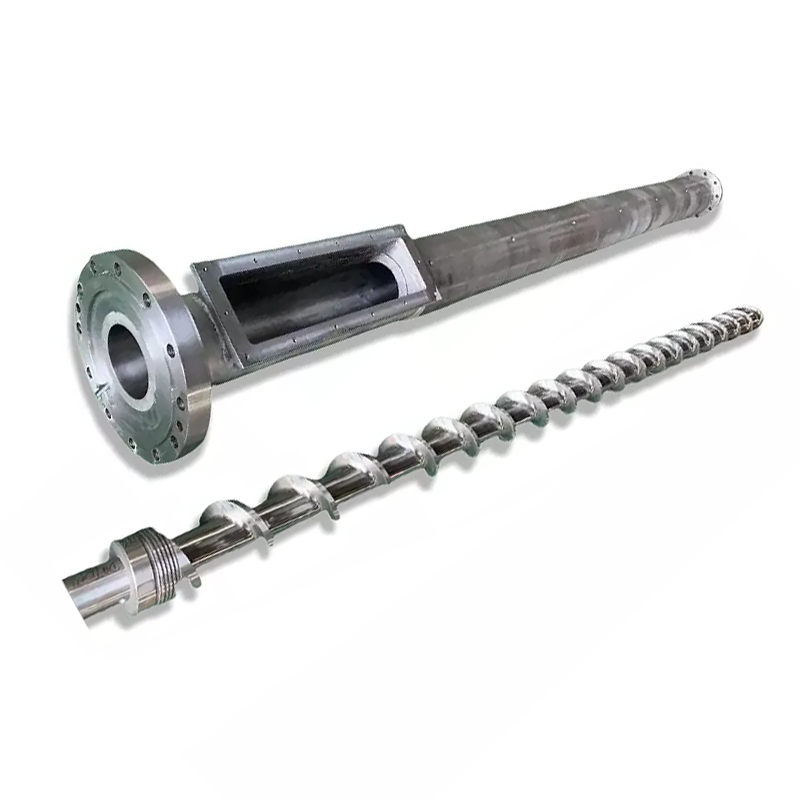
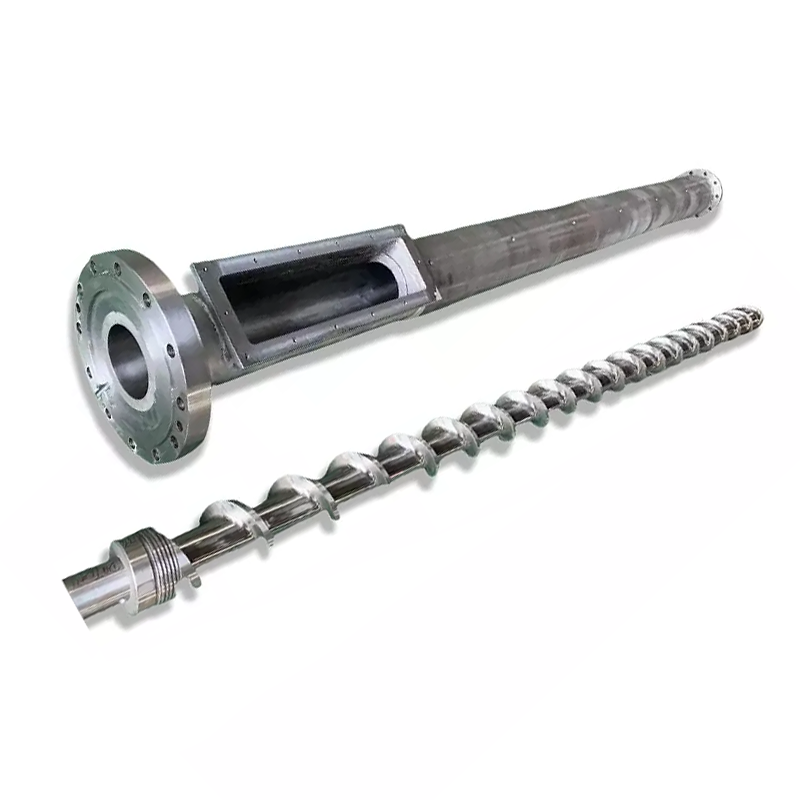
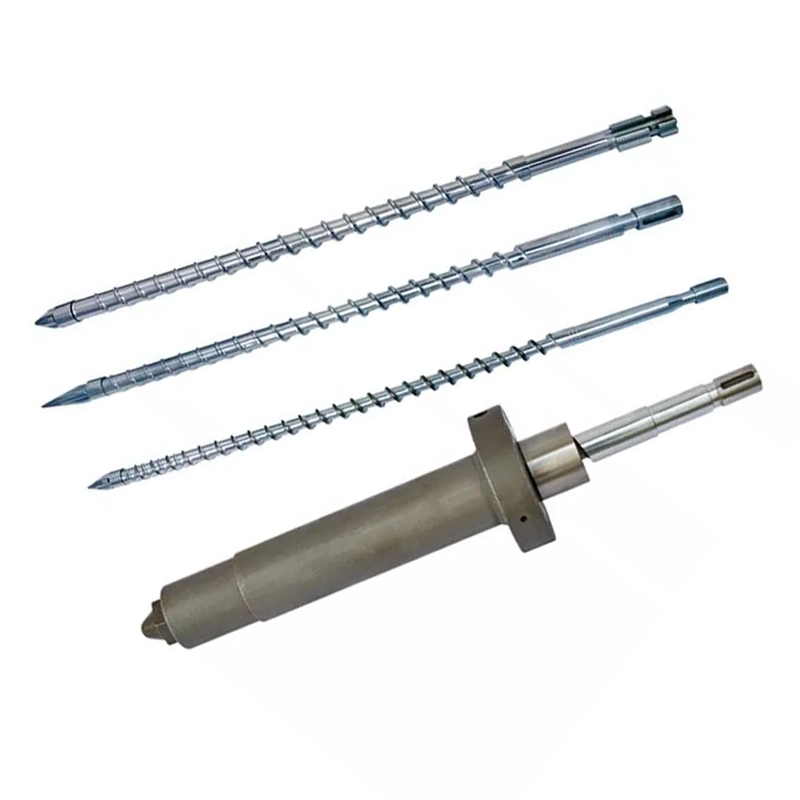
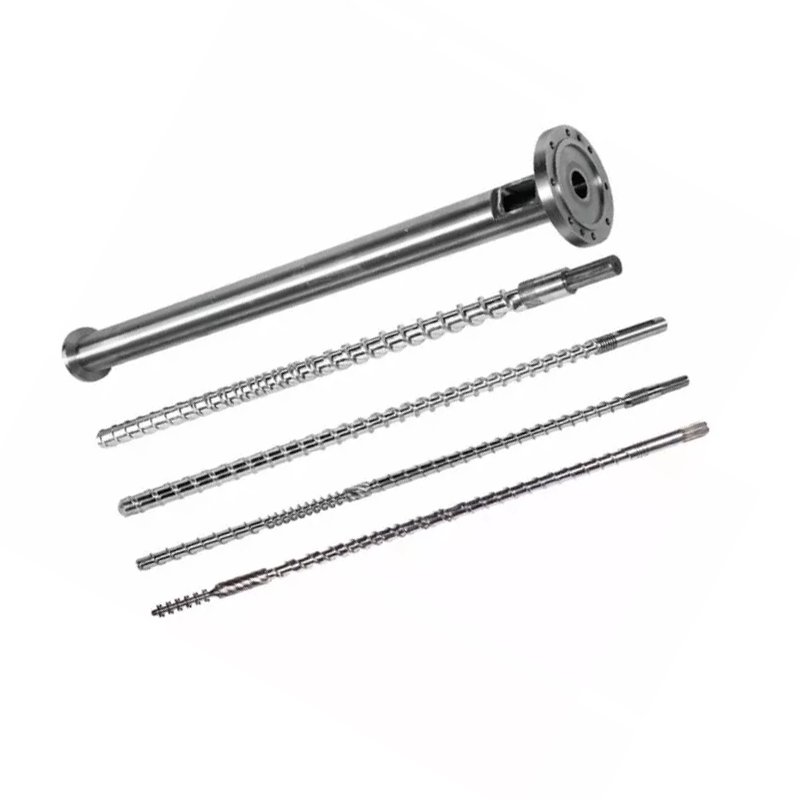
Pêdivî ye ku serê boriyek ji pîvanek binavkirî bêtir bi cih bibe. Pêdivî ye ku ew bi polîmer, formulasyon, standarda boriyê, derketinê, girêdana extruder, pergala kalibrasyonê û awayê ku operatorên we pîvanan diguhezînin hev bikin. Ev rênîşander wan têketinan vediguherîne taybetmendiyek kirînê ji bo hilberîna lûleya PVC, PE, CPVC, PP û PPR.


Ji bo kirîna aboriyeke extrusion mirinê serê, ji dabînkerê re pênc daneyên berhevkirî bişînin: materyal û formulasyon; standarda boriyê, pîvan û rêza dîwar; leza encam û rêzê; pêla extruder û navbera helandinê-hilweşînê; û kalibratorê jêrîn, valahiya, sarbûn û vesazkirina barkirinê. Daxwazek ku tenê "boriyek PVC, 110 mm" dide ji bo endezyariyê ne amade ye.
Xala peymanê ya herî girîng şertê pejirandinê ye. Navê materyalê hilberîna rastîn, mezinahiya boriyê, hilberîna domdar, leza rêzê, sazkirina germkirin û senzorê, guhertoya destûrî ya dîwarê, pîvana derveyî, ovality, rewşa rûvî û ceribandinên hilberê yên pêwîst bi nav bikin. Serê mirinê helîna germ çêdike, lê ew bi serê xwe nikare lûleya paşîn a sarbûyî garantî bike.
Biryara yekem ne pîvana mirinê ye
Biryara yekem zerfa hilberînê ye. Dibe ku yek serek komek mezinahiyên nêzîk bi mir û mandrelên guhezbar bimeşîne. Rêjeyek mezinahiya pir berfireh dikare di herikîn, dema rûniştinê, verastkirin, zexta serî û xebata guherînê de lihevhatinan çêbike. Rêjeya rast bi materyal û rêjeyê ve girêdayî ye, ne tenê li ser kîjan insert dikarin bi fîzîkî di hundurê laş de bicîh bibin.
Em her lêpirsînê li sê sînoran dabeş dikin. Sînorê hilberê materyalê boriyê, standard, pîvan û dîwar vedigire. Sînorê pêvajoyê hilber, leza, germahî û zextê vedigire. Sînorê mekanîkî flange, navend, germker, senzor, hilgirtin û pozîsyona jêrîn vedigire.
| Input Buyer | Çima serê mirinê diguherîne | Delîlên şandin |
|---|---|---|
| Polîmer û formula temam | Vîskozîtî, hesasiyeta germê, şemitîn, xitimandin, xetera korozyonê, sînorê dema rûniştinê û rêbaza paqijkirinê diguhezîne | Daneyên pola resin, sedî formulasyonê û nimûne |
| Pipe standard û sepanê | Hilbera qediyayî ya ku rêz divê hilber û ceribandin diyar dike | Hejmara standard, çap, sûk û nexşeya navxweyî ya rastîn |
| OD, dîwar, SDR an rêzika bernameyê | Qada herikîna paşîn, malbata amûrkirinê û rêza beşê guheztina pratîkî destnîşan dike | Tabloya mezinahiyê bi hilberên herî kêm, normal û herî zêde |
| encam Net û leza line | Leza herikînê, zext, barkirina germkirinê, dema rûniştinê û daxwaziya sarbûna jêrîn diguhezîne | Ji bo her mezinahiyek krîtîk kg / demjimêra firotanê ya stabîl |
| Interface Extruder û adapter | Geometrîya ketina navendê, şêwaza bolt, tomar, morkirin, bilindahiya navendê û piştgirîyê destnîşan dike | Nêzkirina kontrolkirî plus wêneyên pîvandî yên makîneya heyî |
| Pergala kalibrasyon û sarbûnê | Li ser kişandin, OD-ya paşîn, ovalî, belavkirina dîwar û tevgera destpêkê bandor dike | Nexşeyên kalibrator, daneyên tankê yên valahiya, dirêjahiya sarbûnê û pozîsyona avêtinê |
| Plana guherînê | Diyar dike ka kîjan parçe têne rakirin, ka ew çawa navend in û operator çawa bi ewlehî wan bi rê ve dibin | Frekansa biguhezînin, rêbaza paqijkirinê, kapasîteya vîncê û dema daketina armancê |
Dîtina fabrîkeya me:em pîvanek boriyek binavkirî wekî taybetmendiyek têra serê mirinê nabînin. Ger kiryarek tenê navê resin û OD-ê bide me, em berî sererastkirina riya herikînê rêza dîwar, formula, encam, navbeynkariya extruder û rêbaza mezinbûnê dipirsin. Gotarek bilez a ku li ser bingeha danûstendinên wenda ye, bi gelemperî pirsên bêbersiv vediguhezîne nav komîsyonê.



Bi standarda boriya qediyayî dest pê bikin
Serê mirinê amûrek hilberînê ye. Ew ne sertîfîkaya boriyê ye. Pêdivî ye ku kiryar standard û çapa hilberê ya rastîn nas bike, dema ku dabînker pêdivî ye ku zerfa boriyê wergerîne rêça herikînê, komek amûr û rêbaza verastkirinê. Lihevhatina dawîn li ser boriyek qediyayî bi ceribandinên ku ji bo sûk û serîlêdana wê hewce ne têne îsbat kirin.
Ji bo projeyên boriyên avê yên hevpar, sê referansên fermî yên kêrhatî heneISO 1452-2:2009 ji bo lûleyên PVC-U, ISO 4427-2: 2019 ji bo lûleyên PEûISO 15874-2:2013 ji bo lûleyên PP yên ku di sazgehên ava germ û sar de têne bikar anîn. Dema ku peyman were amadekirin, çapa heyî, guhertin û pejirandina neteweyî kontrol bikin.
| malbata Pipe | Referansa destpêkê ya fermî | Agahdariya ku RFQ-a serê mirinê hîn jî hewce dike |
|---|---|---|
| boriyeke zext PVC-U | ISO 1452-2 an jî wekheviya neteweyî ya pêwîst | Formula tevlihevkirina hişk a PVC, rêzikên boriyê, OD-ya binavkirî, maseya dîwar, yarmetiya soketkirinê, encam, leza rêzê û daxwazên rûkalê |
| boriyeke zexta PE | ISO 4427-2 an jî wekheviya neteweyî ya pêwîst | Tevliheviya PE-ya rastîn, rêza SDR, rêza OD, avakirina zexm an hevgirtî, rêzik an qatek, pergala hilanînê û sarbûnê |
| PP an PPR boriya ava germ û sar | ISO 15874-2 an jî wekheviya neteweyî ya pêwîst | Pola PP-ê ya rastîn, pola pîvana boriyê, serîlêdana karûbarê, çêkirina qatê, rêjeyek û rêza dîwar, encam û rêbaza kalibrasyonê |
| Kevirê elektrîkê an boriyên pîşesaziyê | Taybetmendiya neteweyî, pîşesazî an xerîdar a kirêdar | Formula materyalê, serhişkî an armanca fonksiyonel, geometrî, reng, çap an xêz, plana ceribandinê û kêmasiyên rûyê destûr |
Di RFQ de "li gorî standarda navneteweyî" nenivîsin.Navê belge, beş, çap û pejirandina herêmî. Dûv re plansaziya xêzkirin û vekolîna lûleya xweya qedandî girêdin. Mezinahiyên binavkirî yên wekhev dikarin rêzikên dîwar, şert û mercên ceribandinê û daxwazên nasnameyê yên cihêreng hebin.
Ji hev veqetandinek din girîng e. Pejirandina ava vexwarinê li ser hilbera boriyê ya qedandî û materyalên wê yên şilkirî têkildar e. Sparkirina serê mirinê ji Nanhaiya erêkirina ava vexwarinê naguhêze boriya kirêdar. Pejirandina resin, kontrolkirina tevlihev, tomarên hilberînê û pejirandina partiya sêyemîn beşek ji pergala lihevhatina hilberînerê boriyê dimîne.
Formula rastîn diyar bikin, ne tenê PVC an PE
Nanhaiya'sboriyeke extrusion mirinê serêji bo PVC bi lêzêde, PE, CPVC û PP tê pêşkêş kirin. Ew nav malbatên maddî diyar dikin. Ew ji me re nabêjin vîskozîteya helandinê, barkirina dagirtî, pergala stabîlîzker, naveroka vezîvirandinê, pencereya hilberandinê an meyla derxistinê.
Ji bo PVC, bi giranî û rewşa tevlihevkirinê reçeteya tev-hevhevkirina hişk bişînin. Asta karbonat a kalsiyûmê û dermankirina perçeyan, hevsengiya rûnê, pergala stabîlîzker, guhezkerê bandorê, arîkariya pêvajoyê, pigment û rêjeya ji nû ve xebitandinê hemî dikarin xuyangê dîwar, zexta serî û tevgera depoyê biguhezînin.
Ji bo PE an PPR, pola tevlihev û pelgeya daneya dabînkerê heyî bişînin. Agahdariya girseya helikê an vîskozîteyê ya ku ji bo wê pola, tîrêj, lêzêde, pergala karbon-reş an rengîn, sînorên vejenê û ka xêzên nasnameyê an tebeqeyên fonksiyonel bi hev re têne derxistin tê weşandin.
PVC û CPVC
Dîroka germê û dema rûniştinê hêjayî baldariyek berbiçav e. Rêya herikînê divê ji sekinandina nehewce dûr bikeve, û plana germkirinê divê destekê bide destpêkirin û paqijkirina kontrolkirî. Guhertinên formulê divê berî çêkirinê bêne eşkere kirin.
PE
Not, hêza helandinê, hilber û kapasîteya sarbûnê bi hev re tevdigerin. Serê PE-ya bilind-hilberîn hewceyê herikîna derdorê ya domdar û pergalek mezinbûnê ya guncan e, ne tenê valahiyek guhêzek mezintir.
PP û PPR
Resin û hilberê karûbarê rastîn diyar bikin. Boriya ava germ û sar, lûleya pîşesazî û avakirina pirrengî dikare şertên cûda, sarbûn û pejirandinê hewce bike.
Dîtina fabrîkeya me:gava ku tîmek hilberîner piştî pejirandina amûrkirinê dagirtina, pola rezîn an rêjeya vezîvirandinê diguhezîne, mirin ji nişka ve nerast nebûye. Têketina pêvajoyê guherî. Em formulasyona referansê li ser peymana teknîkî tomar dikin, ji ber vê yekê çareserkirina pirsgirêka pêşerojê ji rewşek naskirî dest pê dike.

Vekirina mirinê ne mezinahiya boriyê ya dawî ye
Çêleka germî ya germî ji mirinê dernakeve û ji hêla geometrîkî ve sabît dimîne. Dibe ku ew di dergehê de biwerimîne, di bin hilkişînê de bikişîne, bi kalibratorê re têkilî dayne, di dema sarbûnê de hûr bibe û her ku germahiya wê wekhev dibe guheztina xwe bidomîne. Ji ber vê yekê boriyek binavkirî 110 mm bixweber vekirina mirinê ya 110 mm bikar nayîne.
Encama paşîn ji pergalek tê: derketina extruder, germahî û zexta helandinê, geometriya mirin û mandrelê, hevsengiya germahiya derdorê, navend, rêça hewayê, kalibrator, valahiya, sarbûn û leza hilkişînê. Ger ev beş ji dabînkerên cihêreng têne kirîn, divê kiryar yek xêzkirina navbeynkariya kontrolkirî û yek matrixek berpirsiyariya pejirandinê destnîşan bike.
| Hêmana kontrolê | Ya ku ew rasterast bandor dike | Tiştê ku ew bi tenê nikare îspat bike |
|---|---|---|
| Die û mandrel herikîna rêya | Dabeşkirina helîna annular, windabûna zextê, tevgera rûniştinê û şiklê boriyê ya destpêkê | Performansa OD sar a dawî, dîwar, ovalî an zextê |
| Guhertina navendê ya Mandrel | Gaba dorpêçê ya destpêkê û rastkirina dabeşkirina dîwar | Dema ku germahî, herikîn an lihevhatina berjêr herikbar berdewam dike, encamek aram |
| Rêzkirina devera germê | Kontrola termal li der û dora serî | Germahiya helîna rastîn bêyî rêbazek pîvandinê ya diyarkirî |
| Kalibrator û tanka valahiya | Mezinbûna derve, sarbûna zû û piştgirîya şiklê | Dîwarê yekgirtî dema ku lûleya helandinê ya tê de ne aram e |
| Pergala sarkirinê | Rêjeya hişkbûnê, aramiya pîvanê û rakirina germa bermayî | Dema ku germahî an herikîna avê bê kontrol be, geometrî baş e |
| Haul-off | Leza xetê, kişandin û veguheztina domdar | Dema ku kêşker xelet were xêzkirin an leza xwe diguhere pîvanên rast bikin |
Rêbaza mezinbûnê ya kêrhatî:boriya herî piçûk û herî mezin diyar bike, lê li dora quncikên xebitandinê yên dijwar endezyar bike. Vana bi gelemperî lûleya herî mezin a di hilbera bilind de, dîwarê herî zirav bi leza xeta bilind, mezinahiyek piçûk a kêm-hilberê ku dema rûniştinê zêde dike, û hilbera ku bi dîwar an rûbera herî teng re pêdivî ye.


Nanhaiya li ser rêza serê xweya boriyê mandrelên birêkûpêk, vebijarkên kanala sarkirinê û xetên guhezbar pêşkêşî dike. Wan vebijarkan ji bo sedemek diyarkirî bikar bînin. Verastkirin dema ku operator xwedan rêbazek navendkirinê ya dubarekirî bin bikêr e. Dema ku çarçoweya wan, mîqdara yedek û prosedûra veguheztinê zelal be, pêkhateyên cilê yên veguhezbar bikêr in.
Berî destpêkirina makîneyê, navbeynkariya extruder kilît bikin
Kulîlkek boriyek dikare xwedan rêgezek herikîna hundurîn a hêja be û hîn jî nekare were saz kirin ji ber ku ketina hundur, qeyd, nimûneya gulanê, morkirin an bilindahiya navendê hate texmîn kirin. Projeyên veguheztinê bi taybetî xeternak in ji ber ku dibe ku xêzên makîneyê kevn bin, guheztin an ne berdest bin.
Em sê awayên delîlan tercîh dikin: xêzkirina orjînal a kontrolkirî, pîvandinên nû û wêneyên zelal ên bi referansek pîvanê. Ger sê li hev nekin, berî ku nexşeya çêkirinê were berdan, nakokiyê çareser bikin.
- Çêkirina Extruder, veavakirina model û pêça
- Pîvana pêlê û rêjeya hilberînê ya binavkirî
- Xêzkirina flangeya dakêşanê an adapterê
- Dirêj, kûrahî û toleransê tomar bikin
- Hejmara Bolt, Mijal, çembera piçikê û rêgez
- Geometrî-rûyê morkirin û rêbaza gasketê
- Dirêjiya helandinê û dirêjahiya derbasbûnê
- Peldanka şikestî an pêwendiya ekranê ya pêdivî ye
- Mezinahî û cîhê porta senzora zextê
- Tîpa sensorê germahiya helandinê û têxistin
- Voltage, frekansa, hêz û girêdanên germkirinê
- Lihevhatina celeb û kontrolkerê Thermocouple
- Die-serê navendê bilindahî û rêça herikînê
- Çarçoveya piştgirî, teker, rêgez an xalên hilgirtinê
- Paqijkirina sazkirin û lênêrînê ya berdest
- Dûrahiya ji kalibrator û referansa rêzkirinê
Nanhaiya xwerû çêdikeflanges bermîlû pêkhateyên die-serê, da ku adapter dikare bi serê li şûna hiştin wek surprîz sazkirinê nîqaşkirin. Ji bo projeyek rêzek bêkêmasî, pêwendiya mirinê bi ya bijartî re hevaheng bikinmakîneya extruder plastîk, kontrol û alavên jêrîn.
Dîtina fabrîkeya me:wêneyek têlefonê ya flangeyê ji me re dibe alîkar ku sêwiranê fam bikin, lê ew dorhêlek birûsk diyar nake an fitneyê tomar nake. Em wêneyê bikar tînin da ku pirsan bibînin. Em nexşeyek îmzekirî bikar tînin da ku metal qut bikin. Ew cûdahî rê li ber xeletiyek piçûk a navbeynkariyê digire ku sazkirinek tevahî dereng bike.


Avakirina li dora karûbarê materyal û paqijkirinê hilbijêrin
Serê mirina boriyê ya diyarkirî ya Nanhaiya ji pola alloyek-hêza bilind a bi rûvên hişkkirî bikar tîne û ji hêla makînasyona CNC û dermankirina germê ve tê hilberandin. Giştî ya wêextruder mirin serêrûpel 38CrMoAl, nitriding û serhişkiya rûyê HV950 heta HV1000 navnîş dike.
Ew nirx daneya destpêkê bikêr in, lê diyardeya pejirandî hîn jî pêdivî ye ku materyalê pêkhateya rastîn, çarçoweya dermankirinê, pîvana serhişkiya qedandî, qedandina rûbera herikînê, vekolîna pîvan û her hewcedariya korozyonê nas bike. Pêdivî ye ku nirxek serhişkiya li ser yek pêkhateyek li her girêk, pêlava germker an perçeyek avahîsaziyê neyê kopî kirin.
| Rewşa xizmetê | Xemgîniya kirînê | Tiştê ku di ravekirinê de diyar bike |
|---|---|---|
| PVC dagirtî | Dagirtina mîneral a abrasive, depo û frekansa paqijkirinê | Formula, asta dagirtinê, materyal û dermankirina pêkhateya şilkirî, qada cilê ya guhezbar û rêbaza paqijkirinê |
| CPVC an kompleksa hesas a germê | Dîroka termal, hilgirtin û hilweşîna maddî | Pencereya pêvajoyê, konsepta rêça herikînê, deverên germkirinê, xalên senzorê, prosedûra destpêk û sekinandinê |
| PE karbon-reş | Dabeşkirina stabîl, qalîteya rûkal û rêwiyên dirêj | Pîvana tevlihev, rêjeya derketinê, pencereya zextê, sazkirina germkirinê û gihîştina paqijkirinê |
| Naveroka Recycled | Girtîbûn, guherbariya vîskozîteyê û perçeyên abrasive | Çavkanî, rêjeya herî zêde, plana filtrasyonê, nimûne, guhertoya hêvîdar û sînorên pejirandinê |
| Guhertinên rengîn ên pir caran | Ragirtin, gihîştin, guheztina beş û hilgirtin | Rêzeya rengîn, materyalê paqijkirinê, dema guhertina destûr, prosedûra paqijkirinê û parçeyên jêbirin |
Zehmet ne stratejiyek madî ya bêkêmasî ye.Pêdivî ye ku hişkiya rûkê, kûrahiya dozê, hişkiya substratê, tevgera korozyonê, rêbaza qedandinê û tamîrkirinê li gorî hêman û pêvajoyê be. Ji dabînkerê bipirsin ku navnîşê bike ka çi tê derman kirin, ew çawa tê verast kirin û kîjan qeyda vekolînê bi fermanê re tê.


Nirxandina Nanhaiya'salavên hilberînê, sertîfîkayênûxizmeta teknîkîdi dema kalîteya dabînkerê de. Rêbernameya sazkirinê û şîreta lênihêrîna demdirêj dikare di çarçoveya piştevaniya pejirandî de were girtin.
Guhertina mezinahiyê bikin beşek ji hesabê kirînê
Bihayek amûrek kêmtir dibe ku biha be heke her guherîn vînçek girêbide, zirarê bide germkeran an jî hewcedarî navendkirina ceribandin-û-çewtî ya dubare bike. Bipirsin ka mirîşk û mandrel çawa têne rakirin, perçeyên germ li ku têne danîn, kîjan girêk têne desteser kirin, hevrêzî çawa tê vegerandin û kîjan morkirin an xerckirin têne guheztin.
| Pirsa guhertinê | Çima buyer divê xema | Hilberîna peymanê |
|---|---|---|
| Kîjan mezinahî yek laş parve dikin? | Hejmara rastîn a serî û komên guheztinê nîşan dide | Matrixa lihevhatinê ji hêla OD boriyê, rêza dîwar û materyalê ve |
| Berî rakirinê çi divê sar bibe? | Bandor li ser dem û ewlehiya hilgirtinê dike | Germahiya nivîskî û prosedûra hilgirtinê |
| Meriv û mandrel çawa têne navend kirin? | Bandorê li ser şûşeya destpêkê û sererastkirina dîwar dike | Diagrama verastkirinê, pozîsyonên referansê û perwerdehiyê |
| Kîjan amûr û amûrên hilgirtinê hewce ne? | Desthilatdariya neewle ya bidestçêkirî asteng dike | Lîsteya amûran, giraniya beşan, xalên hilgirtinê û xêzên pêvekirinê |
| Kîjan parçe parçeyên rûtîn in? | Piştî xerabûna têl, mor, germker an senzorê dema bêhnvedanê kêm dike | Lîsteya yedek ya du-salî ya ku ji hêla babetê ve hatî biha kirin |
| Rêya herikînê çawa tê paqij kirin? | Kedê, xetereya rûkal û reng-guheztina reng diguhezîne | Amûrên paqijkirinê, materyal û gavên hilweşandinê pejirandî |
Ji bo bernameyek hilberek tevlihev, lêçûna guherînê ji hêla demjimêr, ked û destavêtinê ve hesab bikin. Ger nebatek heftê çend caran di navbera du mezinahiyên boriyên dûr de biguhezîne, dibe ku du seriyên bêkêmasî ji laşek bi gelek têkel zêdetir dema hilberînê biparêzin. Ger guheztin kêm be û rêjeyek tevlihev be, laşek hevpar dikare aqilmend be.
Dîtina fabrîkeya me:em dipirsin kî dê amûrê biguherîne û kîjan alavên hilgirtinê hene. Sêwirana ku li ser rûngehek meclîsê ya paqij dixebite dibe ku li kêleka extruderek germ û tankek valahiyê aciz be. Gihîştina operator têketinek endezyariyê ye, ne hûrguliyek piştî firotanê.

Kêmasiyên boriyê bikar bînin da ku qada pêvajoya berpirsiyar bibînin
Dema ku boriyek ji taybetmendiyê diherike, operator bi gelemperî pêşî mirinê rast dikin ji ber ku pêlên navendê yên wê xuya dibin. Ew dikare bi demkî yek xwendinê baştir bike dema ku germahiyek, extruder an pirsgirêkek jêrîn veşêre. Berî ku bi yekcarî çend guhertinan çêbikin, kêmasiyê li dora dora û bi dirêjahiya boriyê tomar bikin.
| Kêmasî hate dîtin | Kontrolên serê mirinê | Kontrolên jorîn û jêrîn | Kirîna dersê |
|---|---|---|---|
| Aliyek bi domdarî stûrtir dibe | Navendkirina mandrelê, depoyên rêça herikînê, zirar, hevsengiya germkerê û lihevhatina kombûnê | Zêdebûna Extruder, hevrêziya kalibrator, belavkirina valahiya, sarbûn û hevrêziya barkirinê | Pêdivî ye ku navendek gihîştî, deverên germahiyê û referansek hevrêziyê hewce bike |
| Dîwar li der û dora boriyê diguhere | Veguheztina bêserûber, çîçeka termal, zexta ne aram an herikîna nehevseng | Xwarin, hilberana çolê, kontrola rêz-leza, valahiya û aramiya germahiya avê | Paceyek xebitandinê ya bi îstîqrar qebûl bikin, ne yek komek piçûk a pîvandinê |
| Xetên rûyê dirêj | Pîvanbûn, depokirin, xêzkirin an rûbera lîpa mirinê ya xerakirî | Parçeyên nehelkirî, fîltrekirin, zirara kalibratorê û nîşaneyên hilgirtinê | Amûrên paqijkirinê, plansaziya parzûnê, vekolîna rûkal û amûra yedek diyar bikin |
| Xalên zer, qehweyî an reş | Deverên mirî, depo, germa zêde ya herêmî û dema rûniştinê ya dirêj | Xwarina pîskirî, depoyên bermîlê, cil û berg û pratîka sekinandinê | Berî kopîkirina geometriya kevn, rêça helandinê û rûtîn paqijkirina tevahî binirxînin |
| Zexta serê bilind | Xala asayî ya sînorkirî, germahiya nizm, astengkirin an rêça herikîna neguncan | Qedexekirina ekranê, vîskozîteya materyalê, daxwaziya derketinê û rewşa sensor | Xala pîvana zextê û sînorê xebitandinê di navnîşan de diyar bikin |
| Ovalîteya boriyê | Herikîna derketina nehevseng an pozîsyona boriyê ya destpêkê | Lixwekirina kalibrator, valahiya, hevsengiya sarkirinê, piştgirî û hevrêziya hilkişînê | Ovalîteya dawîn girêdayî ceribandina pejirandina tevahî-xêza ye |
| Rûyê hundurê hişk | Dawiya mandrel, depo, germahî û tevgera herikînê | Nembûna materyal, belavbûn, hilweşandin û aramiya derketinê | Di pejirandina nimûneyê de krîterên rûkala hundur û derve jî têxin nav xwe |
Qanûna yek-guhertinê:xêza bingehîn tomar bikin, yek guhêrbarek kontrolkirî biguhezînin, li bendê bin ku materyal di xetê re derbas bibe, lûleya bandorkirî nîşan bikin û dîsa bipîvin. Veguheztina rasthatî ya germahiyê, navend, valahiya û hilkişînê di heman demê de delîlên ku ji bo naskirina sedemê hewce ne hilweşîne.
Ger hilber an zexta helandinê li ber serî bê îstîqrar be, pêl û bermîlê jî kontrol bikin. Nanhaiya peyda dikeboriyeke PVC yek screws, lûleya PVC bermîlên pêça paralelûlûleya PVC bermîlên du-screw konik. Pêdivî ye ku mirî ji nû ve neyê sêwirandin da ku beşek plastîkker a westiyayî an neguncaw telafî bike.

Lîsteya kontrolê ya RFQ-ya serê extrusion boriyê
RFQ-ya bêkêmasî dihêle ku kiryar li şûna ku bihayek bingehîn a nizm bi binavkirinek tevdehev bide ber hev qada endezyariyê bide ber hev. Tiştên jêrîn bixin nav yek pakêtek guhertoya kontrolkirî.
- Berheman nas bikin.Her OD boriyê, rêza dîwar, SDR an bername, avakirina qatê, reng û serîlêdanê navnîş bikin. Hilbera normal û mezinahiya herî dijwar nîşan bikin.
- Navê standard.Standard, beş, çap, pejirandina neteweyî û xêzkirina hundurîn rast bidin. Plana vekolîna lûleya qediyayî ve girêdin.
- Materyal eşkere bikin.Formula PVC-ya tevahî an pola rastîn a PE, PP an PPR, pêvek, dagirtin, pigment, naveroka vezîvirandin û pelên daneyên dabînker peyda bikin.
- Rêjeyê diyar bike.Ji bo her hilberek krîtîk, kapasîteya sarbûnê ya berdest û bernameya xebitandinê ya normal, hilber û leza xetê ya netîce bidin.
- Extruder diyar bike.Perçeya yekane, cêwî ya paralel an cêwî ya konik; diameter screw; hêza motorê; tansiyona helandinê û germahiya normal; layout adapter; û sînorên pêvajoya niha.
- Navberê kontrol bikin.Flange, qeyd, xeleka pêlê, rûyê morkirinê, ketina helandinê, bilindahiya navendê, porta sensor û xêzên piştgiriyê ve girêdin.
- Detayên elektrîkê diyar bikin.Ger hebe, voltaja û frekansa germkerê, celebê termocouplê, standarda girêdanê, lihevhatina kontrolker, dirêjahiya kabloyê û hewcedariya devera xeternak navnîş bikin.
- Xeta jêrîn nîşan bide.Pîvana kalibratorê, tanka valahiya, dirêjahiya sarkirinê, verastkirina sprey an binavbûnê, celebê hilkişînê, xeta navendê û dûrbûna ji derketina mirinê vedigire.
- Qada guherînê hilbijêrin.Navnîşa komên guheztina beşan, germker û senzorên yedek, mohr, girêk, amûrên hilgirtinê, refikên hilanînê û prosedûra guheztina mezinahiyê ya xwestî.
- Belgeyan diyar bikin.Daxwaza xêznameyên kombûn û beşan, fatûreya materyalan, tomarên maddî û dermankirina germahiyê, vekolîna pîvanê, navnîşa elektrîkê, rêwerzên xebitandinê û navnîşa parçeyên yedek bikin.
- Testa pejirandinê binivîse.Navê rezîn, formula, mezinahiya boriyê, dema xebitandinê, encam, leza rêzê, tomarên pêvajoyê, nimûneya pîvanê û pîvanên derbasbûnê / têkçûnê bi nav bikin.
- Piştgiriyê zelal bikin.Li ser rêbernameya sazkirinê, berpirsiyariya komîsyonê, perwerdehiya operatorê, arîkariya dûr û sînorê di navbera performansa serê-mirin û tevahî-xetê de li hev bikin.
Hişyariya veguheztinê:mirîşkek westiyayî dibe ku êdî pîvanên xwe yên orjînal neparêze. Têkiliya makîneyê û boriyek baş a ragirtî bipîvin, nexşeyên orîjînal bibînin û rave bikin ka çima serê kevn tê guheztin. Kopîkirina her pîvana xitimî dikare heman pirsgirêka herikînê an hevrêziyê dubare bike.
Pêdivî ye ku konfigurasyona pîvazê bi peywira materyalê re jî bihevre be. Nanhaiya's bigerinscrews yekane, screws cêwî paralelûbermîlên du-screw conicaldema ku lêpirsîn beşa plastîkkirina tevahî vedigire. Ji bo aksesûar û amûrên girêdayî, bikar bîninextrusion parçeyên yedek de.
Serê li ser şerta hilberîna ku hûn plan dikin ku bifroşin qebûl bikin
Kontrola pîvanê îspat dike ku hêmanên çêkirî bi xêzkirinê re têkildar in. Ew îsbat nake ku dê pêkhateyek taybetî çawa di xeta tevahî de biherike. Planek pejirandina deng du beş heye: verastkirina pêkhateyê û rêvekirina hilberînê.
| Qonaxa qebûlkirinê | Çi piştrast bikin | Tomar ji bo parastin |
|---|---|---|
| Lêkolîna belgeyê | Guhertoya xêzkirinê ya pejirandî, fatûreya materyalan, matrix-beşa guheztinê, navnîşa germker û sensor, destan û qada yedek | Qeyda belgeya îmzekirî |
| Kontrola pêkhatî | Têkiliyên krîtîk, taybetmendiyên hevseng, rûyên morkirinê, girêk, bender, materyal, dermankirin û rewşa herikîna rûyê xuya | Qeydên pîvan û materyal an dermankirinê ku di fermanê de hatine destnîşan kirin |
| Kontrola meclîsê | Fit, rênîşandan, sazkirina germkirinê, têketina sensor, tevgera navendê, piştgirî, hilgirtin û gihîştinê | Lîsteya kontrolê ya civînê bi wêneyan |
| Kontrola germbûnê | Nasnameya deverê, bersiva kontrolker, xwendina sensor, kişandina heyî û aramiya termal | Nexşeya herêmê û xwendinên stabîlkirî |
| Rêvekirina hilberînê | Materyalên lihevhatî, mezinahiya boriyê, encam, leza rêzê, germahî, zexta helandinê, barkirina motorê, valahiya û mercên sarbûnê | Pirtûka pêvajoyê-based-dem û nimûneyên ragirtî |
| Kontrola boriyê | OD, dîwar di gelek pozîsyonên demjimêr de, ovality, girseyek bi dirêjahî, rûyê hundur û derve, rastbûn û ceribandinên standard ên pêwîst | Rapora çavdêriyê bi pozîsyona nimûne û dema hilberînê ve girêdayî ye |
| Operasyona rûtîn | Destpêkirin, rastkirina navendê, rawestînek normal, veqetandinek ewledar an guherînek mezinahiya pejirandî | Navnîşana operator û navnîşa tiştên vekirî |
Dema ku bikêrhatî ye, formulasyona normal ya kirrûbirrê bikar bînin. Ger materyalek cîhgir hewce ye, cûdahiyê tomar bikin û tiştê ku ceribandin îsbat dike sînordar bikin. Rêvekirinek PE-ya serketî formula PVC-ê rast nake, û hilberek kêm-leza-dîwarê stûr şertek bilez-zavê-dîwarê tenik îsbat nake.
Dîtina fabrîkeya me:em rêvekek bi îstîqrar bi pîvandinên şopîner li ser pêşangehek kurt a di hilberîna herî zêde de tercîh dikin. Pêdivî ye ku zext rûne, xwendinên dîwêr divê kontrolkirî bimînin, germker divê ne asayî bizivirin û boriyek sar divê çavdêriya pejirandî pêk bîne. Ew encam xalek radestkirina kêrhatî dide her du aliyan.


Pirsên pir caran têne pirsîn
Kîjan agahdarî hewce ye ku meriv serê mirina derxistina boriyê bêje?
Pîvana polîmer û formula, standarda boriyê, mezinahiya bêkêmasî û rêza dîwar, encam û leza xetê, celebê extruder, xêzkirina ketina hundur û flange, voltaja germkerê, hewcedariyên senzorê, hûrguliyên kalibrasyona jêrîn, parçeyên guherîna bijare û plansaziyek pejirandinê bişînin. Wêne û nexşeyên pîvandî yên pêwendiya heyî jî ji bo projeyên veguheztinê bikêr in.
Ma yek serê boriyê dikare PVC, PE û PPR bimeşîne?
Dibe ku laşek derveyî ya hevbeş di projeyek hûrgulî de ji hêla teknîkî ve mimkun be, lê PVC, PE û PPR heman şert û mercên herikandinê, germî an mezinbûnê naafirînin. Em pêşî formûlasyona tevahî, encam, rêza mezinahiyê, hewcedariyên rêça herikînê û rêbaza paqijkirinê didin ber hev. Amûrek veqetandî an serêyek veqetandî dikare bijareya hilberîna ewledar be.
Dirêjahiya boriyê bi pîvana boriyê ya paşîn re wekhev e?
Bi gelemperî na. Tîpa germ piştî derketina ji mirinê diguhere ji ber ku heliya diwerime, dadikeve jêr, dikeve kalibratorê û sar dibe. Pîvana mirin û mandrelê ya pêwîst divê bi materyal, encam, leza rêzê, mezinbûna valahiya û pergala sarbûnê re were sêwirandin, ne ku rasterast ji mezinahiya boriyê ya binavkirî were kopî kirin.
Ma serê mirinê bi tena serê xwe dikare qalindiya dîwarê boriyê û ovality garantî bike?
Na. Serê mirinê belavkirina helandinê ya nîgarê saz dike, lê stûrbûna dîwarê dawîn û ovalîte jî bi îstîqrara helandinê, navendkirinê, hevsengiya germahiyê, rewşa kalibratorê, valahiya, sarbûn, lihevkirina hilkişînê û leza xetê ve girêdayî ye. Pejirandin divê xeta xebitandinê ya tevahî ceribandin.
Nanhaiya kîjan materyalê ji bo serikên mirinê yên derxistinê bikar tîne?
Rûpelê serê ekstrudera giştî ya Nanhaiya 38CrMoAl bi nitriding û serhişkiya rûyê HV950 heya HV1000 navnîş dike. Serê mirina derxistina boriyê ya taybetî wekî pola alloyek bi rûvên hişkkirî tê binav kirin. Pêdivî ye ku materyalê dawîn, dermankirina germê û hewcedariyên rûyê şilkirî ji bo rezîn, lêzêde û rêbaza paqijkirinê di nav taybetmendiya pejirandî de bêne pejirandin.
Ma divê ez yek serê mirinê bi gelek navdêrên mezinbûnê an çend serikên bêkêmasî bikirim?
Dema ku rêza mezinahiyê, hilber û rûtîn paqijkirinê destûrê dide yek laş ku bêyî verastkirina zêde karî veşêre, parçeyên guheztinê bikar bînin. Serên veqetandî dema ku hilber di navber, polîmer, encam, strukturên qat an frekansa guheztinê de pir ji hev cûda dibin dikarin wateyê bidin. Tevahiya dema guherînê û xetera hilberînê bidin hev, ne tenê bihayê amûrkirinê.
Divê serê mirina derxistina boriyê çawa were pejirandin?
Bi xêzkirin, materyal, dermankirin, germker, senzor, flange û kontrolên rêça herikînê dest pê bikin. Dûv re materyalê hilberîna pejirandî bi mezinahiya boriyê, hilber û leza rêzê ya diyarkirî bimeşînin. Germahiyan tomar bikin, zexta helandinê, xwendinên dîwarê li dora derdorê, pîvana derve, ovalî, rewşa rûvî, girseya bi dirêjahî û her ceribandinên ku ji hêla standarda lûleya armancê ve têne xwestin tomar bikin.
Çi dibe sedem ku aliyek ji dîwarê boriyek extrudkirî stûrtir be?
Sedemên muhtemel di navendê de nebaşbûna mirin an mandrelê, bêhevsengiya germahiya derdorê, herikîna nehevseng a helandinê, depo an zirara di rêça herikînê de, derketina extruderê ya ne aram, nelihevkirina kalibratorê, valahiya nehevseng an sarbûn, û nelihevkirina hilkişînê ye. Berî ku pêlên navendê bikar bînin da ku pirsgirêkek jêrîn veşêrin, meylê kontrol bikin.
Naveroka teknîkî ya ku ji agahdariya hilber, amûr û karûbarê heyî ya Nanhaiya hatî amadekirin, tenê ji hêla rûpelên standard ISO-yê yên fermî ve têne piştgirî kirin. Geometriya mirinê ya dawîn, materyal, dermankirin, pîvan û pîvanên pejirandinê ji hêla taybetmendiya projeya pejirandî ve têne destnîşan kirin.