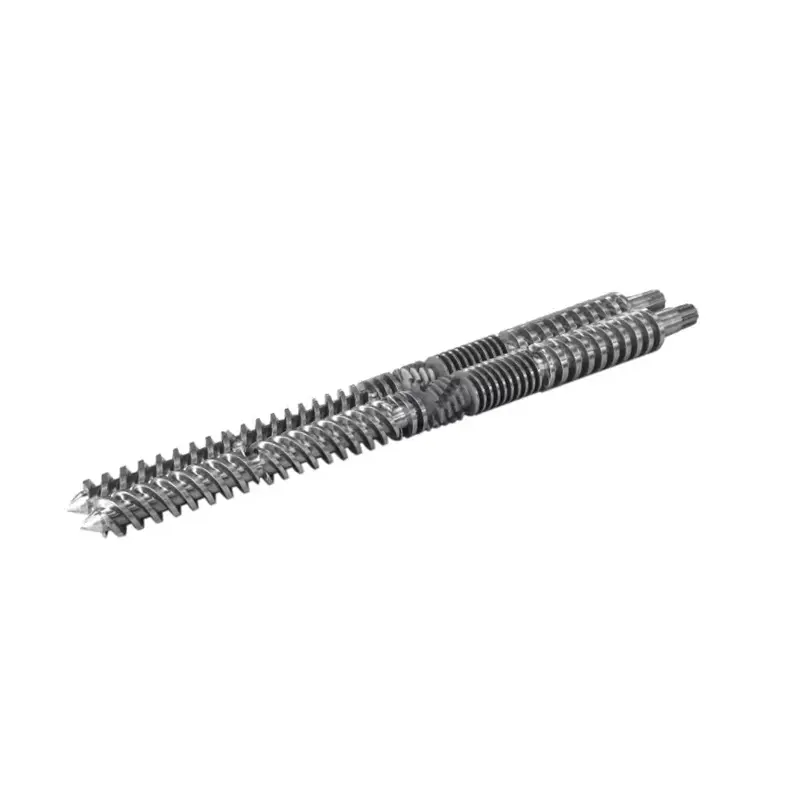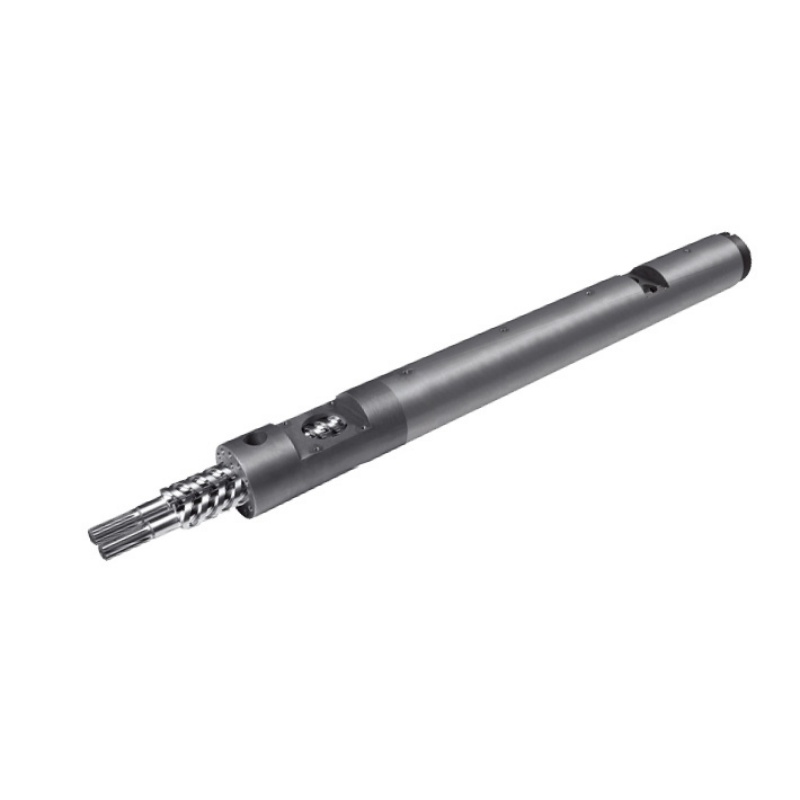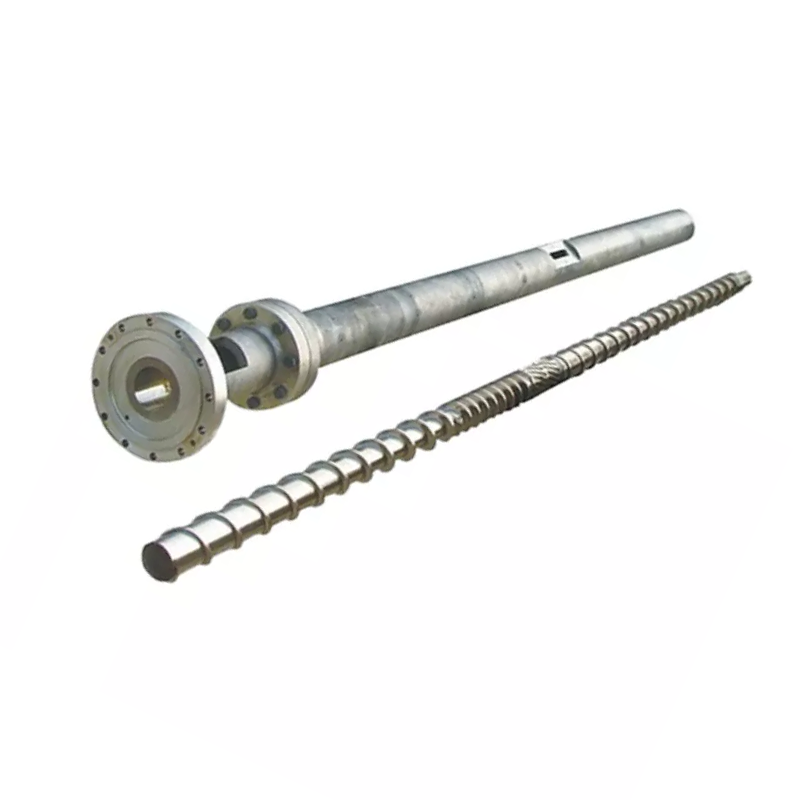
Demjimêrek başbûnê ya hêdî dikare pirsgirêkek xwarinê, pêvajoyek guhezbar an amûrek xiravkirî destnîşan bike. Teşhîsa bikêr ji we re vedibêje ka kîjan, û gelo ew bi rastî dema çerxa we lê dixe.
Ger vegerandina pêça şilkirina derzîlêdanê pir dirêj dirêj bike, pêşî piştrast bikin ku ew dewrê dereng dixe. Dûv re domdariya xwarinê, leza pêlê ya rastîn, zexta paşîn û germahiyê li hember rêvekek referansê ya domdar kontrol bikin. Dema ku ew kontrol windabûnê rave nekin geometriyê kontrol bikin û lixwe bikin. Tenê piştî ku fonksiyona sînordar nas bikin, pêkhateyan biguhezînin.

Pêşîn, destnîşan bikin ka başbûn li ser riya krîtîk a çerxê ye
Vejirandina pêçan qonaxa plastîkkirin û pîvandinê ye: pîvaz dizivire, fîşeka din amade dike û dema ku helîna li ber wê kom dibe vedikişe. Ew ji derzîlêdanê cûda ye, dema ku kulm pêş ve diçe da ku wê guleyê radest bike. Pênasekirina demjimêrê ya kontrolkerê xwe kontrol bikin, nemaze gelo ew dereng an dekompresyonek heye.
Vejandin bi gelemperî beşek ji rêzika sarbûnê li hev dike. Ji ber vê yekê bandora wê li ser dema çerxa tevahî girêdayî ye ka kengê başbûn dest pê dike û kîjan çalakiya makîneyê divê li benda bidawîbûna wê bimîne. Şopa rêzê bixwîne, li şûna ku hûn texmîn bikin ku her saniyeyek ku ji başbûnê tê derxistin saniyeyekê ji çerxê derdixe.
| Duration Recovery | Li derveyî pencereyê bisekinin | Wateya guhertinê çi ye |
|---|---|---|
| 12 seconds | 2 seconds | Vejandin çalakiya paşîn dereng dike. |
| 9 seconds | 0 seconds | Pêşkeftina vegerandina 3-saniye 2 saniyeyên bendê radike. |
| 7 seconds | 0 seconds | Ji nûvekirina 2 saniyeyên din di vê nimûneyê de kêmkirina çerxa din dernakeve. |
Pirsa meya yekem ev e gelo makîne li benda helandinê ye an tenê hejmareke ku hûn dixwazin kêm bikin rapor dike. Ger vegerandin jixwe di hundurê pencereya berdest de bi rehetî cîh bigre, berî ku em pêçekek hilberek bilindtir pêşniyar bikin em ê balê bikişînin ser hevgirtin û kalîteya helandinê.
Ji bo ravekek berfireh a civînê, li me binêrerêberiya bermîlê ya derziyê. Li vir, armanc tengtir e: saz bikin ka çima başbûn guherî û çi kiryar piştgirî dike delîl.
Guhertinek ji nişka ve û kêmbûnek gav bi gav hewceyê xalên destpêkê yên cûda ne
Berî eyarkirina makîneyê referansek hilînin. Heman pola resin, rêjeya regrind, mîhengê guleyan, qalib û rewşa germahiyê bidin ber hev. Demjimêrên kesane û her weha navîn tomar bikin; carcaran vejandinek pir hêdî dikare hilberînê asteng bike jî dema ku navînî qebûlkirî xuya dike.
| Nimûneya dîtinê | Pêşî kontrol bikin | Delîlên hêjayî tomarkirinê |
|---|---|---|
| Zêdebûna ji nişka ve piştî guhertinek materyal an reçeteyê | Forma xwarinê, nûvekirin, rewşa zuwakirinê û mîhengên veguheztin | Pir materyal, rêjeya tevlêbûnê, rewşa perçeyê û qeydên pêvajoyê yên berî/piştî |
| Di navbera wan de çerxên hêdî yên navber bi çerxên normal | Qutbûna xwarinê, pira û guherîna leza rastîn | Ji bo heman dewreyan şopa hilanînê, çalakiya barker û RPM ya rastîn |
| Rabûn hêdî hêdî di bin peywirek domdar de xirab dibe | Mercên xebitandinê verast bikin, dûv re cilê kontrol bikin | Daneyên hilanînê yên dîrokî û pîvanên pîvaz / bermîl |
| Barkirina bilind û RPM ya rastîn li jêr fermanê | ajotina makîneyê, sînorê torque û rewşa termal | Rastî li hember RPM-ya fermankirî, meyla barkirinê û alarmên makîneyê |
| Pirsgirêk tavilê piştî veguheztina pêkhateyek dest pê dike | Nasnameya beşê, pîvan, geometrî û kombûnê hatî saz kirin | Guhertoya xêzkirinê, hêmanên pêvekirî û mîhengên komîsyonê pejirandî |
Ev qalibên biryara lêpirsînê didin; yek bi serê xwe delîl nîne. Xeletiyek ji nişka ve bi deng, xalîkirin an bargiraniya nenormal hewceyê baldariya karûbarê makîneyê ya bilez hewce dike, her çend dem di destpêkê de dişibe pirsgirêkek pêvajoyê.
Piştrast bikin ku pellet bi domdarî digihîjin kulmê
Çêlekek tije diyar nake ku kulm tê xwarin. Barker, slideya girtinê, rêça materyalê û sarbûna gewrê kontrol bikin. Berî guheztina beşa kompresorê an fermankirina pêçek nû li qutbûnek bigerin ku bi çerxên hêdî re hevaheng e.
Asahi Kasei'sRêbernameya Asaclean li ser pira xwarin-gewriyêrave dike ka germa nêzîkê devera bermîla paşîn çawa dikare pelletan ji zû de nerm bike. Gûz dikarin rê li hev kom bikin û rêgiriyê asteng bikin, her çend rezîn li jorê wê bimîne jî çîçek ji materyalê kêm bimîne.
Kontrol bikin ka çi di xwarinê bixwe de hatî guhertin. Rêjeyek cûda ya regrind, hûrgelên pirtir an pirçikên nerêkûpêk balê dikişîne. Celanese bi taybetî di nav xwe de kalîteya regrind bi pirsgirêkên xwarin û vegerandinê ve girêdideRêbernameya pêvajoyê ya Vectra® LCP. Pêşniyarên wê ji hêla materyalê ve girêdayî ne, lê ew sedemek berbiçav peyda dikin ku rewşa perçeyê ji bilî navê resin tomar bikin.
Ger başbûn piştî guheztinek ji nû ve xirab bibe, em ê berî guheztina hardware wê bi pêvekek referansa pejirandî re bidin ber hev. Ger tevgera vegerandina kevin vegere, vekolîna xwarinê pêşanî wergirtiye. Ew encam ji daxwazek "pişkek zûtir" rêwerzek pir çêtir dide kargehê.
Pêdivî ye ku zuwakirin hîn jî hewcedariyên dabînkerê rezînê bicîh bîne. Nefikirin ku şilbûn ravekirina her pirsgirêkek demkî ye, an ku vegerandina pejirandî îspat dike ku rezîn bi têra xwe hişk e. Pêvajo û kalîteya beşa paşîn hewceyê kontrolên cihêreng in.
Leza rastîn, zexta paşîn û germahiya helandinê bi hev re kontrol bikin
RPM-ya rastîn bixwînin, ne tenê xala danînê
Ger ferman neguhere lê kulm hêdîtir dizivire, sînorên xebitandina makîneyê û tevgera ajotinê kontrol bikin. Pêşniyarek geometrî nikare valahiyek nediyar di navbera leza daxwazkirî û radestkirî de çareser bike. Leza rastîn bi lêdana başbûnê tomar bikin, nemaze li cihê ku hêdîbûn dest pê dike.
RPM di heman demê de pêdivî ye ku pîvana pêlavê pir bi wate be. Yên merange screw şilkirina derziyêDirêjahiya ji 30 heta 170 mm pêk tê. Veguheztina mîhengek leza zivirandinê di navbera pîvanên cihêreng de leza dorhêlê ya li ser rûbera pêçê diguhezîne.
Leza Peripheral, m/s = π × diameter, mm × RPM ÷ 60,000
Di 100 RPM de, pişkek 40 mm xwedî leza periferîkî ya nêzîkî 0,209 m / s; pêçek 60 mm digihîje 0,314 m/s. Ev mînakên hesabkirî ne, ne mîhengên pêşniyarkirî ne an jî hesabên rasterast ên rêjeya rijandina helandinê ne.
Rêbernameya pêvajoyê ya pola resinê ya rastîn û sînorên makîneyê bikar bînin da ku lezê dadbar bikin. Zêdekirina RPM tenê bikêr e heke makîneyek bikaribe wê radest bike û helîna encam qebûlkirî bimîne.
Fêr bibin ka çima zexta paşîn li ku derê ye tê danîn
Zexta paşîn di dema hilanînê de li hember paşvekişîna pêlê disekine û bandorê li plastîkkirina materyalê dike. Ger ew ji bo sererastkirina fikarên tevlihevkirinê an pîvandinê zêde bû, kêmkirina wê tenê ji bo baştirkirina demjimêr dikare wê pirsgirêka kalîteyê vegere. Berî berhevkirina makîneyan, piştrast bikin ka zexta nîşankirî hîdrolîk an zexta plastîk a taybetî ye.
Pêşniyarek gerdûnî ya paşîn-tansiyonê bi taybetî ne alîkar e. Ji bo Vectra LCP,Celanese zexta paşde ya hindiktirîn, 5-15 bar taybetî diyar dike, û li ser germbûna zêde û zirara fiberê ya bi zexta zêde hişyar dike. Ew rêberî ji bo Vectra ye, ne mîhengek ku di pêvajoyek PP, ABS an PC-yê de kopî bike.
Berî ku mîhengê zûtir qebûl bikin, helandinê kontrol bikin
Nîşaneyên danîna bermîlê bi tevahî rewşa termal a helandinê diyar nakin. Pêvajoyek pîvandina germahiya şilandinê ya pejirandî bişopînin, pergala germker û senzorê verast bikin, û piştî guheztinek kontrolkirî kalîteya beşê bidin ber hev. Demek başbûnê ya kurttir bi rengvedan, materyalê nehelkirî an domdariya xizan re verastkirinek serketî nîne.
Di carekê de yek guhêrbarek têkildar biguhezînin û rê bidin ku pêvajo aram bibe. EwRêbernameya çareserkirina pirsgirêka Vectraheman rêbaza qonax bikar tîne. Ji bo materyalê ku hûn bi rastî dimeşînin ceribandinê di hundurê pencereya xebitandinê ya pejirandî de bihêlin.
Beşek ragihandinê ya xişkirî ji zengilek kontrolê ya ku diherike veqetînin
Dema ku şert û mercên xwarin û xebitandinê berawirdî ne, lê başbûn her ku diçe xirabtir dibe, rewşa kulm û bermîlê hêjayî kontrolê ye. Pîvana firînê ya li derve û hêlîna bermîlê li cihên diyarkirî li hember xêzkirin an sînorên vekolînê yên destnîşankirî bipîvin. Ziyana rûvî û her weha pîvanan kontrol bikin.
Civîna pêş-pişkê ceribandinek cûda hewce dike. Di dema başbûnê de, valahiya nevegerê dihêle ku melhem ber bi pêş ve biçe; di dema derzîlê de, divê ew li hember herikîna paşverû were girtin. Valvek diherike dikare bandorê li serhevhatina guleyê bike, lê ew destnîşan nake ku beşa plastîkkirina pîvazê xira bûye.


Ger giraniya kulikê an gulebaranê jî diguhere, di vekolînê de ceribandina valahiya ne-vegerê ya çêkerê makîneyê têxin nav xwe. Yên merêberê hilbijartina tip screwbi hûrgulî zengil, kursî û pîvanên hevberdanê vedigire.
Em ê destûr nedin ku bi tenê li ser demjimêrek hêdî veguherînek bêkêmasî-û-bermîlî veguherînin. Berevajî vê, pêdivî ye ku pişkek nû bêyî kontrolkirina lihevhatina encam nekeve nav bermîlek xwar. Ji bo raporek pîvanê bipirsin ku pozîsyonên pîvandinê û sînorên cilê yên ku ji bo gihîştina pêşniyarê têne bikar anîn nas dike.
Kengê sêwirana pêlavek cûda watedar dike?
Dema ku geometriya heyî nekare di şert û mercên xebitandinê yên pejirandî de peywira armanckirî bicîh bîne, vekolînek sêwiranê kêrhatî dibe. Dibe ku ev guheztinek rezînê, hewcedariyek gulebaranê ya mezin an pencereyek başbûnê ya berdest a kurttir bişopîne. Wê ji nûvekirina pêvajoyek serketî ya berê ya ku bi tenê xirab bûye veqetînin.
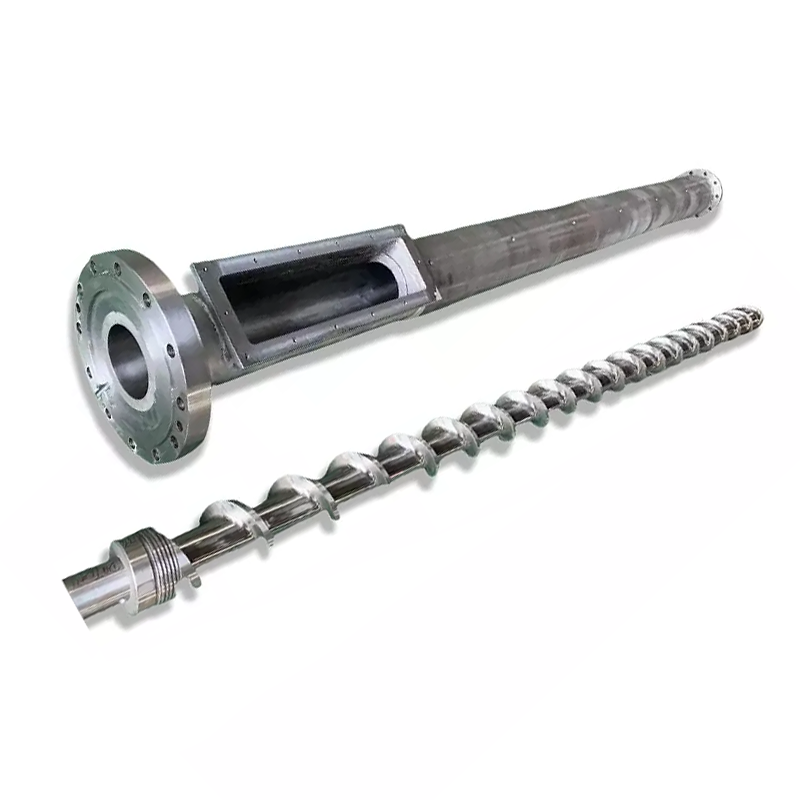
Du malbatên me yên hilberên pêlên derzîlêdanê hilbijarkek sêwirana têkildar destnîşan dikin:
| Nanhaiya design | beşa Compression | Em ê wê di vekolînê de çawa bikar bînin |
|---|---|---|
| Pişka derzîlêdanê ya gav bi gav | Bi gelemperî 40% -60% ji dirêjahiya gişta pêlê, bi qasî 50% di danasîna hilberê de | Kêmkirinek dirêjtir, gav bi gav di kûrahiya kanalê de ji bo erkên ku hewceyê plastîkkirina kontrolkirî ne. Rezîn, gule û tevgera germî ya rastîn binirxînin. |
| Pişka derzîlêdanê ya mutant(sêwirana nişka-kompresyonê) | Nêzîkî 5% -15% ji dirêjahiya gişta pêlê | Veguheztinek kurttir bi kêmbûna tûjtir di kûrahiya kanalê de. Beriya ku hûn wê hilbijêrin da ku hûn sînorkirinek kapasîteyê çareser bikin, peywira helandinê û yekdestiya termal binirxînin. |
Sêwirana meya gav bi gav serîlêdanên di nav de PS, PC û ABS vedigire; Malbata nişka-kompresyonê serîlêdanên wekî PE û PP vedihewîne. Van rêyên hilberan alîkariya destpêkirina nîqaşê dikin. Ew guheztina pola rezîn û makîneyê, nemaze bi dagirtina, regrind an taybetmendiyek kalîteyê ya daxwazkar re naguhezînin.

Navnîşanên dermankirina rûkalê lixwe dikin, ne qirika xwarinê ya astengkirî
Her du malbatên hilberê pola 38CrMoAlA bikar tînin. Taybetmendiyên wan-hûrguliyên hilbera wan vebijarkên dermankirinê yên jêrîn vedihewîne, ku dema ku vekolîn cilê nas dike di nîqaşa veguheztinê de cih digirin:
| Mal | Nirxa hilber-detail | Wateya wê ji bo lêpirsînê çi ye |
|---|---|---|
| Zehmetiya nitriding | HV900-1100 | Rûyên dermankirî û hewcedariya vekolînê diyar bikin. |
| Kûrahiya nitriding | 0,5-0,8 mm | Tedawiya hilbijartî nas bikin; jiyana karûbarê tenê ji kûrahiyê dernakeve. |
| Serhişkiya alloya nîkel-tungsten | HRC55-62 | Alloy bi resîn, dagirtin û modela cilê ya rastîn binirxînin. |
| Kûrahiya qatê alloy | 0,8-2,0 mm | Li ser taybetmendiya pêkhateya pejirandî deverên bihêzkirî diyar bikin. |
Yên mehûragahiyan li berhemên screw hêdî hêdîxurtkirina deverên xizan bi alikariya nîkel-tungstenê vedibêje. Ji perspektîfek fabrîkî, em dixwazin ku parastina pêşniyarkirî bi cilê pîvandî re têkildar be. Rûyek bihatir xwarina bêkêmasî tamîr nake an destnîşan dike ku geometrîya pêçayî li gorî rezînê ye.


Teşhîs veguherînin çalakiyek taybetî
Pêşniyarê bi qasî ku delîl destûrê dide pêşniyarê teng bikin. Astengkirina xwarinê ji bo rastkirina pergala feed-ê bang dike. Fermanek bilez a makîneyê nikare bangên ji bo vekolîna makîneyê bidomîne. Pejirandina valveya pejirandî banga nirxandinek valve û navberê dike. Pîvana pîvaz an bermîlê guheztina pêkhateyek an nirxandinek nûvekirinê ya jêhatî piştgirî dike.
Ger meclîs di rewşek pejirandî de ye lê peywira hilberîna nû ji kapasîteya xweya plastîkkirina pratîkî derbas dibe, kurte sêwiranê bişînin. Nanhaiya sêwirana pîvaza xwerû, makînekirin û welding spreya alloyê peyda dike. Yên mealavên hilberînêji bo perçeyên xebatê yên bi dirêjahiya 6 metreyan û makînekirina pênc-texsî ji bo firînên tevlihev û strukturên flanê de latên CNC hene.

Tomara ku pirsgirêkê vedibêje bişînin
- Çêker û modela makîneyê, pîvana pêlê, xêzkirina meclîsê û hûrguliyên tîrêja pêçayî.
- Pola resin, barkirina dagirtina, rêjeya regrind û rewşa parçikê.
- Demjimêra vegirtinê ji hêla çerxê ve, RPM-ya rastîn û fermankirî, zexta paşde bi bingeha wê ya zextê, û tomarên barkirin an alarmê.
- Mîhenga gulebaranê, kulm, giraniya beş û bazdan, tomarên germahiyê û pencereya hilanînê ya berdest.
- Guhertinên ku jixwe hatine ceribandin, bandora wan li ser qalîteya beşê, û her raporek cil û bergê.
Ji bo komîsyonê, li ser resin, gule, pencereya xebitandinê û qalîteya beşê ya pejirandî li hev bikin. Dûv re dubarebûna başbûnê û dema çerxa giştî ya rastîn bidin ber hev. Ger qalibê hilberînê hîna li bendê bimîne an jî perçeyên vekolînê têk biçin ceribandinek plastîkkirina îzolekirî ya zûtir têrê nake.

Ji bo tixûbdariyek hilanînê ya pejirandî pêdivî bi pêşnûmeyek pêl an bermîl heye?
Nanhaiya tomara xêzkirin û xebitandinê bişînin, tevî tiştê ku guherî û tiştê ku xeta we hewce dike ku bigihîje. Ji me re vebêjin ka hûn peywira orîjînal vedigerînin an ji bo hewcedariyek materyal an çerxek cûda amade dikin.
Daneyên xêzkirin û pêvajoyê bişîninBinêre pêçên şilkirina derzîlêdanêLi ser WhatsAppê gotûbêj bikin
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telefon:+86-13505809643| Hejî:+86-13587082002
Block C, No.
Têkilî Nanhaiya
Pirsên pir caran têne pirsîn
Demjimêra vegerandina pêça şilkirina derzîlêdanê ya normal çi ye?
Hejmarek gerdûnî tune. Demjimêra hilanînê bi rezîn, hewcedariya gulebaranê, geometrîya pêçan, kapasîteya makîneyê û mîhengên xebitandinê ve girêdayî ye. Wê bi dema ku di rêza makîneya rastîn de peyda dibe û bi rêveçûna referansê ya domdar re bi karanîna heman materyal û guleyê re berhev bikin.
Ma vegerandina pêlavê ya zûtir her gav dema çerxê kurt dike?
Na. Ew çerxê tenê dema ku vegerandina neqediya çalakiya makîneya destûrkirî ya din dereng dixe, kurtir dike. Ger vegerandin jixwe di nav pencereya hevgirtinê ya berdest de biqede, zûtirkirina wê dibe ku dema çerxa giştî neguhere.
Çima kulm dizivire lê pir hêdî vedikişe?
Kontrol bikin ka rezîn digihêje çîtikê, gelo zexta paşîn guherî an na, û gelo leza pêlê ya rastîn bi fermanê re têkildar e. Pira xwarinê, guheztina nakokî, şert û mercên pêvajoyê û hêmanên xwerû şaxên mimkun in ku werin lêkolîn kirin. Zivirandin tenê îsbat nake ku pîvaz têra materyalê radigihîne.
Ma divê ez RPM zêde bikim da ku vegerandina hêdî rast bikim?
Tenê piştî kontrolkirina xwarinê, leza rastîn, zexta paşîn û sînorên hilberandina resin. Li gorî kalîteya helandinê, germahiya helandinê ya rastîn û dubarebûnê û her weha dema hilanînê dadbar bikin. Zêdetir leza xwe bikar neynin da ku pirsgirêkek xwarina neçareserkirî an cilê veşêrin.
Ma zengilek kontrolê ya ku diherike îsbat dike ku tevahiya pîvaz girtî ye?
Na. Zencîrkirina zengila kontrolê û veguheztina bermîlan fonksiyonên cûda ne. Bi ceribandina valê ya çêkerê makîneyê ve guheztina cûz an giraniya guleyan lêkolîn bikin, û vekolîna pîvanê bikar bînin da ku cil û bermîlê saz bikin.
Nanhaiya ji bo nirxandina veguheztinê çi hewce dike?
Modela makîneyê, pîvaz û xêzkirinê, pola resin û dagirtinê, hûrguliyên nûvekirin, tomarên vegerandina rastîn, mîhengên leza pêlikê û zexta paşîn, tomarên germahiyê, û her pîvandina cilê bişînin. Pîvana çerxa pêdivî û pîvan-kalîteyê têxin nav xwe da ku veguheztin karekî diyarkirî hebe.
Bi ya berdewam bikinrêberê bijartina bermîla pêça derzîlêdanê, an jî lêkolîn bikinTîpa pênûsê û lîsteya kontrolê ya guheztina zengilêeger delîl ji bo civîna pêş-end nîşan dide.