Extruderên cêwî yên konik û paralel: em çi didin ber hev?
Extruderek çîçek cêwî ya konîkî çi ye?
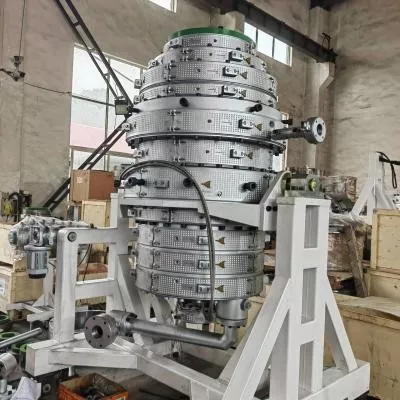
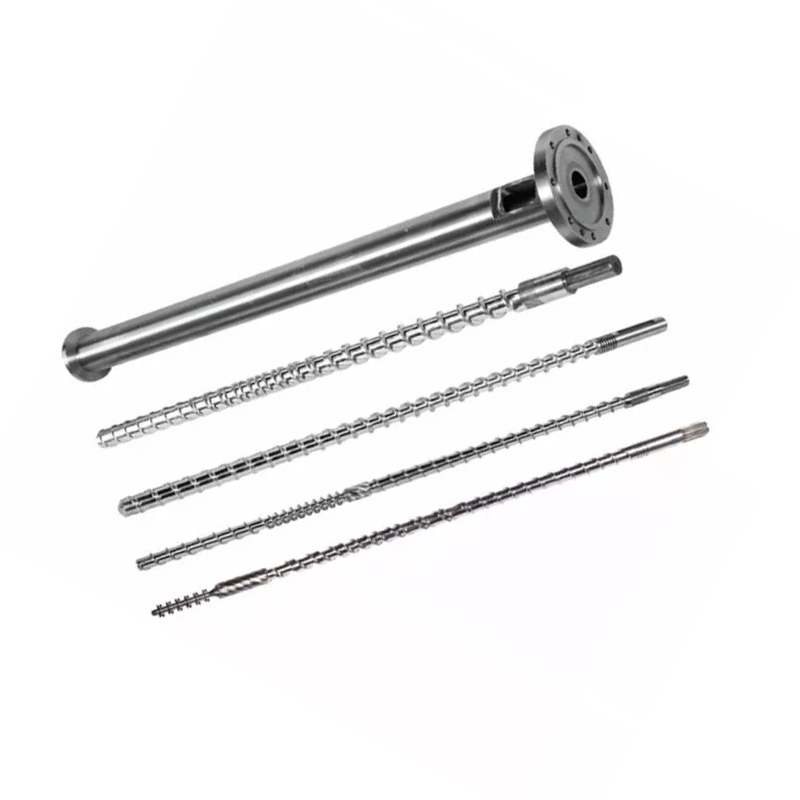
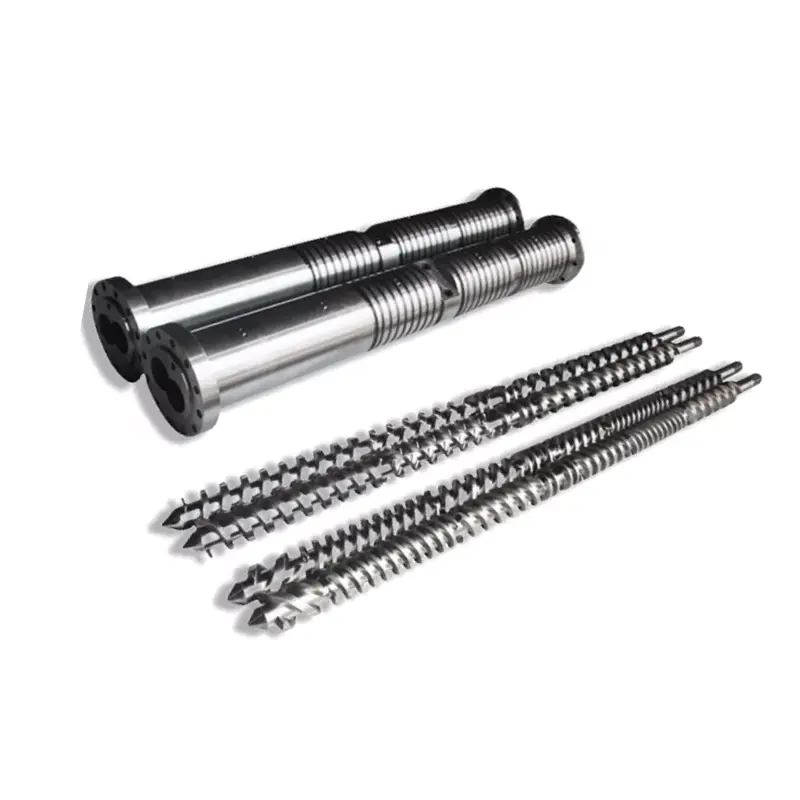
Extruderek cêwî ya konik xwedan pêlên ku dirêjahiya wan a derveyî bi dirêjahiya pêvajoyê diguhezîne heye. Di verastkirina PVC ya kevneşopî de ku li vir hatî nîqaş kirin, dawiya xwarinê mezintir e û dawiya dakêşanê piçûktir e. Danasînek wekî "extruderê pêça konîkî" hîn jî rêça zivirandinê, verastkirina navhevkirinê û serîlêdanê dihêle ku were pejirandin.
Extruderek cêwî ya paralel çi ye?
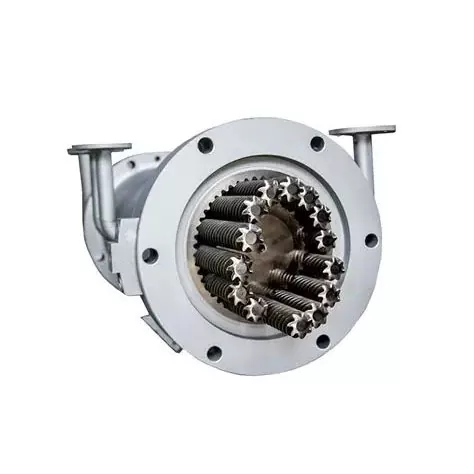
Extruderek cêwî ya paralel xwedan axên pêlên paralel û navgînek domdar a derveyî ya li ser beşa pêvajoyê ye. Geometriya kanalê hîn jî dikare biguhere. Peyva "paralel" ji we re nabêje ka kulm bi hev re an berevajî rêgezên berevajî dizivirin, an gelo makîne ji bo tevlihevkirin an derxistina hilberê rasterast tête armanc kirin.
Nastaj û Wilczyński di nav xwe de derxistina du-pişkên hev-zivir û berevajî-zivir cuda dikin.Lêkolîna 2024-ê li ser pîvana derxistina berevajî-zivirandinê. Gotûbêja wan hilberandina toza PVC wekî serîlêdanek dijber-zivirandinê ya girîng nas dike. Ew cûdahiya pêvajoyê xala destpêkê ye ji bo berhevdanek watedar.
Karê kirînê domdar bimînin
Ji bo derxistina zuwa-tevlihevkirina PVC, di binê daxwazên heman hilberê de konfigurasyonên konîkî û paralel ên têkildar bidin ber hev. Dadgehek tevlihevkirina hev-zivirandina bi lezûbez veguhezînin makîneyek boriyek berevajî-zivir tenê ji ber ku her du jî pêlên paralel hene. Ger peywira we hilberîna tevlihev e, meya berfirehtir bikar bîninrêberê hilbijartina materyal û extrusion-sîstemapêşî pêvajo ava bike.
Ji bo xêzek nû, pêdivî ye ku dabînkerê makîneyê tevahî veavakirina xebitandinê diyar bike. Ji bo pêkhateyên guheztinê, em bi makîneya sazkirî û nexşeyên wê dest pê dikin. Pêşniyarek pêç û bermîl bi serê xwe nikare destnîşan bike ka mîmariya makîneyek cihê guncan e.
Geometrî, dûrahiya navendê û mezinahiyên modelê çawa ji hev cûda dibin
Cûdahiya geometrîkî ya bikêr ew e ku cîhê materyal heye û li ku derê pêdivî ye ku meclîs li wir be. Di birêkûpêkiya konîkal a kevneşopî de, pîvan û veqetandina axên pêçan bi dirêjahiya pêvajoyê diguhere. Di rêkûpêkek paralel de, axên paralel dimînin. Ne ravekirin kûrahiya kanalê, pêgirtina herêmî, paqijiya xebatê an jî erka zextê ya tevahî diyar nake.
A cotek diameter e rating kapasîteya ne
Yên merange bermîl screw du conicallîsteyên cotên tevî Φ65/Φ132 û Φ80/Φ156. Berî fermanê, piştrast bikin ka kîjan dawiya xêzkirinê nas dike û dirêjahiya pêvajoyê ya têkildar. Hejmara duyemîn wekî pîvana boriyek an rêjeya dirêj-to-rêjê nexwendin. L/D bê pîvan e; a diameter yekîneyeke dirêj hildigire.
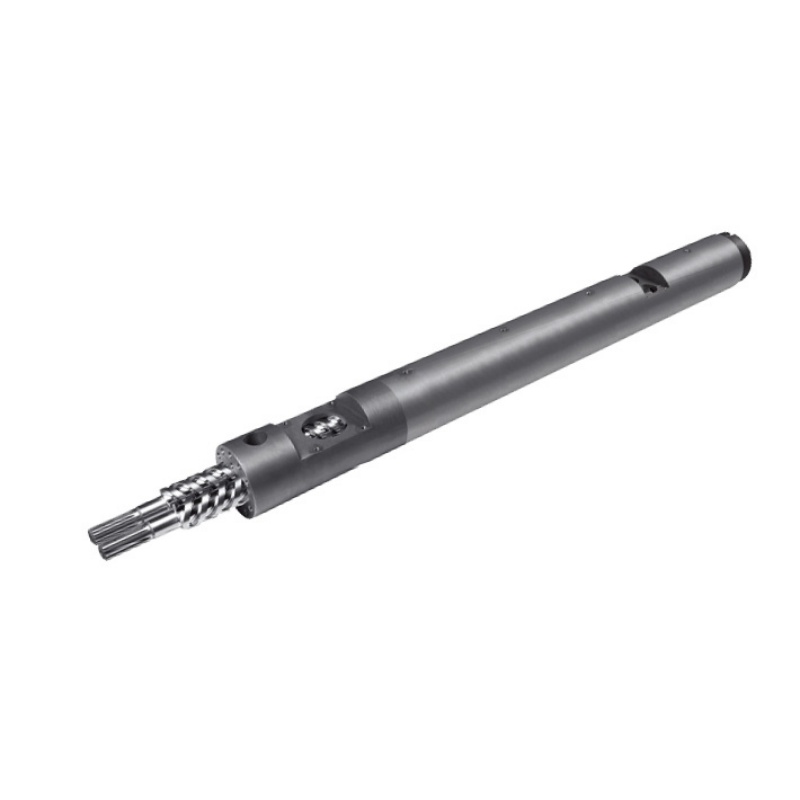
Ewlûleya PVC bermîla pêça paralelnavnîşên rûpelan Φ45 heta Φ150 mm û L/D 32 heta 38, bi xwerû. Ev vebijarkên çapkirî yên hilberê ne. Ew mezinahiyek konîkî ya wekhev an rêjeyek encamek gerdûnî ava nakin.
Tevlîhevkirina ajotinê û piştgiriyê
Em ê li tenişta xêzkirina yekîneya pêvajoyê daxwaza xêzkirina derana gearboxê, hûrguliyên girêdanê û zerfa xebitandinê ya destûr bikin. Cihê hilgirtinê an jî pîvanek herî mezin a xwar-endê ne cîgir e ji bo taybetmendiyek torque, lez û pêlê verastkirî. Pêşniyarên bêkêmasî li şûna ku hûn kapasîteya mekanîkî ji wêneyek derxînin berhev bikin.


Extrudera cêwî ya konîk û paralel: berhevokek mîna-bo-wek
Dema ku ew ji bo heman karê PVC têne pêşniyar kirin, her du vesazkirin hêjayî nirxandinê ne. Feydeyên wan ên potansiyel tenê piştî ku dabînker profîla rastîn, rêvekirina xwarinê, ajotinê û mercên xebitandinê nas dike bikêr dibin. Em ê tabloya jêrîn bikar bînin da ku pêşniyaran bidin ber hev, ne ku ji bo her rêzek serketiyek gerdûnî xelat bikin.
| Biryar | Veavakirina konîk | Veavakirina paralel | Delîlên ku daxwaz dikin |
|---|---|---|---|
| Vegirtina materyalê | Bi tevheva tozê ya armanckirî re geometriya dawiya xwarinê û vexwarina bikarbar kontrol bikin. | Vekirina xwarinê, profîla kanalê û pergala xwarinê ji bo heman tevliheviyê kontrol bikin. | Forma xwarinê, dendika mezin û tomara rêjeya xwarinê ya domdar. |
| Dîroka Fusion û termal | Geometriya guheztinê bi leza, dagirtin û kontrolkirina germahiyê binirxînin. | Dirêjahiya hilbijartî û geometriya kanala herêmî binirxînin. | Materyalê diyarkirî, pencereya pêvajoyê û encamên hilbera qedandî. |
| Venting | Helwesta hewayê û mercên pêvajoyê yên ku li wir hewce ne piştrast bikin. | Positiona vekêşanê û peywira avakirina zexta jêrîn piştrast bikin. | Çavdêriyên ceribandinê û şertên pergala vekêşanê ya pejirandî. |
| Zext û barkirina ajotinê | Sînorên ajoker û yekîneya pêvajoyê ya rastîn bikar bînin. | Sînorên ajoker û yekîneya pêvajoyê ya rastîn bikar bînin. | Zerfa xebitandinê û peywira mirinê ji hêla dabînker ve hatî pejirandin. |
| Rêjeya derketinê | Hilbera pejirandî di mezinahiyên hilberê yên pêwîst de piştrast bikin. | Di heman sînorên kalîteyê de hilberîna pejirandî piştrast bikin. | Xalên hilberîna herî kêm û herî zêde ya stabîl. |
| Înercî | Xala xebatê ya berendam bipîvin. | Xala xebatê ya berendam bipîvin. | kWh per kg pejirandî, bi sînor û heyama demkî diyarkirî. |
| Lixwekirin û li şûna | Parçeyên hevberdanê û şertên verastkirina destûr kontrol bikin. | Her du kulm û her du boriyên bermîlê kontrol bikin. | Nexşeya cil û bergê ya pozîsyonê. |
| Dorber | Sazkirin, arîkar û rêza hilberîna pêwîst tê de. | Di çarçoveya projeyê de heman. | Gotinên binavkirî yên bi veqetandin û şertên pejirandinê yên wekhev. |
Di kurteya wî deberhevdana derxistina paralel û konîk, S. Seifert veavakirin, dema rûniştinê û şilbûna li hember karanîna dawiya PVC dinirxîne. Ew berhevokek pêvajoyê-taybet piştgirî dike; ew ji bo kirînek nû qutkirina mezinahiya boriyê ya gerdûnî an jî sedî teserûfa enerjiyê peyda nake.
Çawa formulasyona PVC-ya we biryar diguhezîne
Taybetmendiyê bi tiştê ku dikeve makîneyê û tiştê ku divê ji mirinê derkeve dest pê bikin. "PVC hişk" ji bo berhevdana du pêşniyaran pir berfireh e. Em ê pola resin, celeb û barkirina dagirtina, pergala stabîlker û rûnê, naveroka vezîvirandin, forma xwarinê û awayê amadekirinê daxwaz bikin. Guhertoya reçeteyê tomar bikin da ku ceribandin û vegotin heman materyalê diyar bikin.
Yekîneyên kompozîsyonê eşkere bihêlin
Barkirinek di phr de tê wateya parçeyên ji sed perçeyên resin, ne ji sedî giraniya tevahiyê. Wekî mînakek pêkhatî ya hêsan, 100 parçeyên girseyî resin plus 50 beşên dagirtina, bêyî pêkhateyên din, ji hêla girseya giştî ve 50 ÷ 150 = 33,3% dagîrker heye. Zêdekirina malzemeyên din wê sedî diguherîne. Ev arîtmetîk ji bo her du makîneyan barkirinek ewle saz nake.
Bipirsin ka dê domdariya xwarinê çawa were nirxandin. Guhertinek di dendika mezin an amadekirina xwarinê de divê li şûna ku li paş navek polîmer a neguhêrbar were veşartin were tomar kirin. Ger dabînker geometriya cihêreng pêşniyar dike, ravekirinek bi rewşa materyalê ya naskirî û peywira hilberînê ve girêdayî ye.
Pencereyek fusion û vekêşanê ya kêrhatî diyar bikin
Nastaj û Wilczyńskilêkolîna extrusion dijî-zivirandinêgermahiyê, pêşkeftina helandinê û rêveçûnê wekî armancên pîvandinê yên hevgirtî digire dest. Di heman demê de ew herikîna leaksiyonê di pergalên tevlihevkirinê de jî diyar dike. Ji ber vê yekê em ê pêvajoyek tevahî ji cildek kanalek vala dernexin, an jî leza pêlê diyar nekin bêyî ku pêşkeftina materyalê li ser yekîneyê bihesibînin.
Bipejirînin ka kîjan xwendinên zext û germahiya materyalê dê bêne girtin, ew ê li ku werin girtin û nimûneyên hilberê dê çawa bi wan xwendinan re têkildar bin. Nîqaşên danîna bermîlê tenê wê tomarê peyda nakin. Paceyek xebitandinê ya bikêr şert û mercên ku hilbera pêwîst derbas dibe nas dike, ne tenê cihê ku makîne lê dixebitîne.
Testên hilberê di çarçoveya xweya rastîn de bikar bînin
ASTM D2152-23bi daxistina acetonê ve têra hevgirtinê di lûleya PVC ya hişk û pêlavên çêkirî de vedibêje. Sînorkirinên wê yên hatine weşandin dibêjin ku ew nikare hilweşîna termal ji hevgirtina têr cuda bike û li şûna ceribandinên fîzîkî an kîmyewî yên din nagire. Ew ne sertîfîkayek kalîteya hilberê ya giştî ye. Her ceribandinek helwêstê ya bicîhkirî bi personelên jêhatî û kontrolên ewlehiyê yên pêwîst ve girêdayî ye.
Ji bo projeyek zext-boriyek PVC-U-dîwarê zexm,ISO 1452-2:2009taybetmendiyên boriyê û pîvanên testê yên têkildar diyar dike. Ew geometrîya kêşanê hilnabijêre. Berî ku hûn biryar bidin ka çi hilberîna pejirandî pêk tîne, standarda hilberê, çap û pêdivîyên bazarê yên bicîhkirî bipejirînin.
Mezinahiya extruder li dora hilberîna firotanê
Armanca hilberînê divê ji nexşeya hilberê were. Em ê rêza hilberîna pêwîst bipirsin, ne tenê boriya herî mezin an hejmara kataloga herî bilind. Xetek ku yek xalek hilbera bilind pêk tîne dibe ku hîn jî ji bo hilberên piçûktir, operasyona hêdîtir an formulek cûda hewceyê vekolînek cihêreng be.
Leza rêzê wergerînin herikîna girseyî
Ji bo hilberek domdar, girseya rastîn a per metre bi leza rêzê zêde bikin û hûrdeman veguherînin demjimêran. Giraniya hilbera diyarkirî an pîvanek pejirandî bikar bînin. Dema ku hewcedariyek kirînê ya rastîn hesab dikin, tîrêjek gelemperî an qalindahiya dîwarê nehesibînin.
Herikîna hilbera pêwîst (kg/h) = girseya per metre (kg/m) × leza rêzê (m/min) × 60
Ji bo lûleya nîgarî ya ku giraniya wê 2,0 kg/m bi 3,0 m/min e, armanc 360 kg/h e. Di 4.0 m / min de, heman hilberê 480 kg / h hewce dike. Vana têketinên plansaziyê têne texmîn kirin, ne encamên ceribandina Nanhaiya. Ne hesab ji me re nabêje gelo makîneyek taybetî ya konik an paralel dê hewcedariya kalîteyê bicîh bîne.
Xeta mayî kontrol bikin
Tevlihevkirin û amadekirina xwarinê li jor vekolînin, dûv re kalibrasyon, sarkirin, hilanîn û qutkirina jêrîn. Ji dabînkerên alavên berpirsiyar bipirsin ku xalên hilberîna pêşniyarî piştrast bikin. Ger beşek sarbûna heyî tenê leza hilbera heyî piştgirî dike, pejirandina bêtir hilbera extruder leza xêzek bilind napejirîne.
Erka zextê jî di berhevdanê de cih digire. Guhertina hilber an mirinê dikare karê makîneyê biguhezîne jî dema ku kg/h ya xwestî wekî xwe bimîne. Cihên amûr û pîvandinê bi her xala hilberînê re tomar bikin da ku îdîaya kapasîteyê were şîrove kirin.
Rêjeyek hilberînê bidin ber hev
Em ê veavakirina ku dikare rêza pêwîst bi hilbera pejirandî re destnîşan bike kurt bikin, dûv re lêçûnên wê bidin ber hev. Ji sedî ewlehiya kêfî zêde nekin û li makîneya hilbijartî bang bikin. Pêdivî ye ku her kapasîteya rezervê bi hilberek paşerojê, peywirek an hewcedariya xebitandinê ya diyarkirî ya ku dabînker vekolandiye re têkildar be.
Enerjî, cil û lêçûna xebitandinê ya tevahî berhev bikin
Rêjeya motorê taybetmendiyek kapasîteyê ye, ne fatûreyek enerjiyê ya pîvandî ye. Ji bo berhevdana xerckirina enerjiyê ya extruderê ya du-pişkê bikêr, diyar bikin ka metre çi tê de ye: ajoker û germker, extrudera bêkêmasî, an tevahiya xetê. Wê sînor neguhere û diyar bike ka hilberîna destpêk û redkirî tê de ye an na.
Li gorî hilbera pejirandî enerjiyê dabeş bikin
Enerjiya taybetî (kWh/kg pejirandî) = enerjiya hatî pîvandin di navberê de ÷ girseya hilbera pejirandî di heman navberê de
Nimûneya yek-saetê ya jêrîn hîpotetîk e. Her du berendam heman pîvanên pejirandina hilberê û sînorê metreya enerjiyê bikar tînin. Ew destnîşan dike ka çima berbi berbelav û karbidestiya hilbera pejirandî dikare bibe sedema encamên cûda.
| Mînaka plansaziya yek-saetê | Namzedê A | Namzedê B |
|---|---|---|
| Enerjî di nav sînorê diyarkirî de | 100 kWh | 120 kWh |
| Girseya hilbera giştî | 500 kg | 600 kg |
| Girseya hilberê pejirandî | 480 kg | 540 kg |
| Enerjî ji bo her kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Enerjiya per kg qebûlkirî | 0,208 kWh/kg | 0,222 kWh/kg |
B di navberê de bêtir materyalên pejirandî peyda dike; A ji her kîloya pejirandî kêmtir enerjiyê bikar tîne. Ew danûstendinek kirînê ye, ne delîlek ku geometrî serdikeve. Rêjeya hilberîna daxwazkirî diyar bikin û berhevdanê li xalên xebitandinê yên têkildarî nexşeya hilberînê dubare bikin.
Parastina cilê ji hev cuda diyar bikin
Yên meRûpelê hilberê konîkî ya panelê PVC38CrMoAlA û vebijarkên dermankirina nitriding an bimetalîk navnîş dike. Van vebijarkan pirjimarek jiyana karûbarê saz nakin. Em ê rûberên xebatê, pergala materyalê û daxwazên vekolînê li hember formulekirina rastîn û cîhê cilê diyar bikin, li şûna ku tenê bi etîketek alloyek hilbijêrin.
Di berhevoka lêçûnê de materyalê redkirî, dema guhartinê, lênihêrîna plansazkirî û qada guheztinê tevde bikin. Ji bo wan têketinan tomarên xebitandinê yên rastîn an jî texmînên eşkere naskirî bikar bînin. Buhayek kirînê ya hindiktir bersiv nade gelo meclîsa pêşniyarkirî bi rêza hilberînê re têkildar e an bi alavên sazkirî re têkildar e.
Meriv çawa ji bo serîlêdana PVC-ya xwe extruderek cêwî hilbijêrin
Pêşniyara me ev e ku hûn her du geometrî li ser kurtelîsteyê bihêlin dema ku hîn ji hêla pêvajoyê an delîlên mekanîkî ve nehatiye red kirin. Dûv re bi karanîna serîlêdana rastîn ve mîhengên neguncan derxînin. "Pipe", "profil" û "board" malbatên hilberê nas dikin, ne taybetmendiyên extrusionê yên bêkêmasî.
extrusion boriyeke PVC
Em hem diweşînin aboriyeke PVC bermîl screw conicalû alûleya PVC bermîla pêça paralel. Ew sedemek e ku meriv mîhengan bide ber hev, ne sozek e ku her pîvan li gorî her boriyekê ye. Bi pîvanên hilberê, formulasyon, peywira zextê û xalên hilberîna domdar re dest pê bikin.
Di rûpela lûleya konîkî de bandên serîlêdanê yên 16 heta 63 mm, 50 heta 110 mm û 90 heta 160 mm hene. Van hejmaran serîlêdanên boriyê yên navnîşkirî diyar dikin. Ew ne pîvazên pêçan in û ji bo makîneyên konîk mezinahiya boriyek gerdûnî ya herî zêde saz nakin.
Profîl û panel
Ji bo profîlek, xêzkirina beşê, giraniya per metre, rêkûpêkkirina kalibrasyonê û daxwazên pejirandina pîvanê vedihewînin. Ji bo tabloyek, nas bikin ka ew zexm e an kef e û pêdiviya pejirandî ya pejirandî, tîrêjê li cîhê têkildar, rûerd û pîvanan diyar bikin. Guhertinek di avakirina hilberê de nirxandinek nû ya pêvajoyê heq dike.
Yên meRêbernameya taybetmendiyê ya pûlan-kareya PVC-êkurteya veguheztinê bi hûrgulî vedihewîne. Em ê wê vekolîna taybetî ya serîlêdanê ji berhevokek geometriya giştî veqetînin. Pêkhateyên dar ên li ser bingeha PVC-ê jî hewceyê vekolîna formulasyona xwe ne; encamek ji berhevokek PE- an PP-ê tenê veguhezînin ji ber ku her du hilber jê re WPC têne gotin.
Dema ku ji nû ve vekirina hilbijartinê
Dema ku reçete, forma xwarinê, mebesta kalîteyê an bernameya hilberê diguhezîne ji nû ve binihêrin. Ji bo pêvajoyek heyî ya neguhêrbar, berî ku veguheztina makîneyek pêşniyar bike, veguhezek rast-hevkirî divê were nirxandin. Ji bo peywirek hilberîna berfireh, ji dabînkerê makîneyê bipirsin ku li şûna ku tenê bi geometrîya pêçayî veguhezîne soz bide ku xeta tevahî binirxîne.
Ger xêzek konîkî ya heyî jixwe qalîteya pêdivî û rêza hilberanê vedigire, em ê pêşî guheztinek konîkî ya lihevhatî binirxînin, ne ku veguherînek paralel wekî nûvekirinek otomatîk bifroşin. Heman sedem ji bo xêzek paralel a têrker derbas dibe. Ji bo peywirek hilberîna nû, veavakirina bi guncana serîlêdana xwenîşandanî hilbijêrin; nirxek kirînê ya bilindtir an jî pîvanek binavkirî ya mezintir ne ew xwenîşandan e.
Ma hûn dikarin kulm û bermîla heyî biguhezînin an veguherînin?
Bermîlek cêwî ya konik û bermîlek cêwî ya paralel ne meclîsên hevguhêrîn in. Berî ku hûn li ser veguherînê nîqaş bikin, lêkolînek makîneyê ya bêkêmasî bistînin. Lihevhatina derana gearboxê, girêdanên mîlî, çekirina bermîlê û sêwirana yekîneya hilberandinê, digel navgînên xwarin, vekêşandin, germkirin û sarkirinê di nav wê vekolînê de ne.
Berî ku ez geometrîyek pêçek cûda pêşniyar dikim
Gava ku ez pirsgirêkek derxistina PVC-yê dinirxînim, pirsa min a yekem ev e ku em pêvajoya orîjînal nûve dikin an ji makîneyê dipirsin ku karek cûda bike. Veguheztina hêmanên xwar û zêdekirina kapasîteya hilberînê hewceyê delîlên cûda hewce dike. Ez ê guheztina di navbera pêlên konik û paralel de pêşniyar nekim tenê ji ber ku xet bêhêz bûye.
Ger hilber diguhere, ez bi daxwaza guhertoya formulasyonê, şert û mercên xwarinê, tomarên xebitandinê û encamên vekolîna hilbera qediyayî dest pê dikim. Ez di heman heyamê de zext, germahî, leza pêçanê û hilberîna pejirandî dixwazim. Berawirdkirina hilberîna lûtkeya duh bi navînî ya îro re hindik ji min re vedibêje ka materyal an hilber guheriye.
Dûv re, ez veavakirina mekanîkî dinirxînim. Pêdivî ye ku pakêta xêzkirinê rêgeza zivirandinê, geometrîya pêçayî, dûrahiya navendê, girêdanên ajotinê û navgînên bermîlê nas bike. Ji bo meclîsek veguheztinê, ez di heman demê de hewceyê pîvandinên ku bi pozîsyonên binavkirî yên li ser her du pêçan û her du boriyên bermîlê ve girêdayî ne jî hene. Hejmarek modela referansa destpêkê ye, ne destûrek çêkirinê ye.
Dûv re ez kiryarên gengaz ji hev vediqetînim. Pirsgirêka xwarinê hewceyê lêkolînek xwarinê ye. Cilên gumanbar hewceyê raporek vekolînê ya hevgirtî ye. Formulasyonek guherî pêdivî bi vekolînek pêvajoyê heye. Ger hilbera mebest zêde bûye, berî ku ez yekîneyek pêvajoyek mezintir pêşniyar bikim, pêdivî ye ku alavên sarkirin, hilgirtin û birrîn têkevin nîqaşê.
Berî ku fermanek bidome, ez ê li ser du qonaxên pejirandinê bipejirînim: guncana mekanîkî û performansa hilberînê. Ya yekem kontrol dike ka meclîs bi makîneyê re têkildar e; ya duyemîn kontrol dike ka madeya lihevkirî di bin şert û mercên diyarkirî de hilberek meqbûl çêdike. Veqetandina wan biryaran ji xerîdar re rêyek zelaltir ji pirsgirêka orjînal berbi taybetmendiyek guhezbar a parastî dide.
Verastkirinê wekî tamîrek cilê gerdûnî negirin
Pêdivî ye ku her verastkirina axial prosedurek destûr û sînorên çêkerê makîneyê bişopîne. Heya ku encam xuya bike ku ji nû ve vegere, tenê komek konîkî neguhezînin. Ji bo teftîşkirin û rakirina pêlikan, bi personelên jêhatî re prosedurên îzolekirin, sarbûn û rakirina pejirandî ya nebatê bikar bînin. Yên mepaqijkirina du-screw paralel û rêberê wearrave dike ka meriv çawa tomarek pîvandinê ya lihevhatî organîze dike.
Divê hûn ji bo ceribandinek RFQ û hilberînê çi bişînin?
Çima ez ê tenê ji hejmarên katalogê veguhezîne nepejirînim
Dema ku ez vebijarkên pîvaz-bermîlê yên konik û paralel ên Nanhaiya-yê yên weşandî berhev dikim, ez pêşî formên diyarkeriyê ji hev vediqetînim. Rêzeya konîk cotên pîvanê yên wekî Φ65/Φ132 û Φ80/Φ156 dihewîne. Van navnîşên katalogê mîhengên berendamê nas dikin; ew bi meclîsek din re encamek wekhev an guhezbar ava nakin.Taybetmendiyên konîk ên Nanhaiya
Rûpelê boriyê PVC-ya paralel-bermîla pîvaz rêjeyek tîrêjê ji Φ45 heta Φ150 mm û rêjeyek L/D ji 32 ber 38, digel xwerûkirinek peyda dike, diweşîne. Ew jimar wê pêşkêşiya hilberê, ne her ekstruderê du-pişkek paralel diyar dikin.Taybetmendiyên paralel ên lûleya PVC ya Nanhaiya
Ji ber vê yekê veavakirina paralel a 65 mm nikare wekî şûna kombûnek konîkî ya 65/132 were hesibandin ji ber ku her du danasîn "65" dihewîne. Ne jî ez ê pîvana konîkî ya duyemîn wekî rêjeyek L/D an pîvanek boriyek qediyayî şîrove bikim.
Encama min ji vê vekolîna taybetmendiyê ev e ku katalog dikare alîkariya hilberên kurtelîstê bike, lê ew nikare veguheztinê pejirîne. Berî ku meclîsek pêşniyar bikim, ez ê konfigurasyona makîneyê, xêzên navberê, formulasyon û armanca hilberînê hewce bikim. Dûv re ez ê lihevhatina pîvanê ji performansa pêvajoyê ya ku hîn jî verastkirinê hewce dike veqetînim.
Ew ji berhevdanê encamek berbiçav dide kiriyar: xêzkirin-vedîtin û çarçoveyek ceribandinê ya diyarkirî, li şûna sozek bê piştgirî ku guheztina geometrîya kêşanê dê hilberînê zêde bike an xerckirina enerjiyê kêm bike.
Taybetmendiyek berawirdî amade bikin û rast bikin
-
Hilber û formulasyonê diyar bikin
Nexşeya hilberê, guhertoya reçeteyê, forma xwarinê û daxwazên kalîteyê yên bicîhkirî nas bikin. Bi yekîneyên xwe re barkirina dagîrker tomar bikin û rêzika hilberê ya armanckirî tê de bikin.
-
Pevçûnên rêzê piştrast bikin
Xalên derketinê yên pejirandî yên pêwîst diyar bikin û şert û mercên xwarin, ajotin, amûrkirin, sarbûn, barkirin û qutkirinê yên ku divê piştgiriyê bidin wan nas bikin.
-
Makîne û nexşeyan kontrol bikin
Nasnameya makîneyê, birêkûpêkkirina zivirandinê, xêzên pêç û bermîlê, girêdanên ajotinê, pêvekên lêdanê û pîvandinên cilê yên bi cihkirî ji bo parçeyên veguheztinê peyda bikin.
-
Her veavakirina berendamê diyar bikin
Ji dabînkerê bipirsin ku geometrî, materyal, rûberên xebatê, alîkarên têkildar û veqetandinên binavkirinê nas bike. Qada pêkhateyê ji her guhertinên tev-makîneyê veqetînin.
-
Li ser şert û qeydên ceribandinê li hev bikin
Materyal, hilber, heyama nimûneyê û sînorê enerjiyê rast bikin. Leza, zext û germahiyên li cîhên binavkirî, hilbera gewre û pejirandî, redkirin, şert û mercên vekêşanê û encamên testa hilberê tomar bikin.
-
Pêvek û hilberîna mekanîkî cuda qebûl bikin
Civîna peydakirî li hember xêzkirina pejirandî kontrol bikin, dûv re hilberînê li gorî pîvanên qalîteya û hilberînê yên pejirandî binirxînin. Du tomarên pejirandinê bi veavakirina ceribandinê ve girêdayî bimînin.
Nanhaiya kurtefîlmek PVC-pişk û bermîl bişînin
Ji bo hêmanên konîkî an paralel, agahdariya makîneyê, formulasyon, xêzkirina hilberê û tomarên hilberîna heyî bişînin. Bibêjin gelo hûn hewce ne ku pêvajoyek heyî vegerînin an peywirek guhezbar binirxînin, ji ber vê yekê pêşnûmeya pêkhateyê peywira rast radigihîne.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Cih: Navçeya Dinghai, Zhoushan, Zhejiang, Chinaîn.
Pirsên pir caran têne pirsîn
Ma extrudersên cêwî yên paralel her gav hev-zivirin?
Na. Parallel geometrîya kêş-tengalê vedibêje, dema ku hevzivirandin û zivirandin tevgerê vedibêje. Dema ku amûran berhev bikin her du qadan diyar bikin. Ji bo vê peywira hilbijartinê ya PVC, pêdivî ye ku veavakirina têkildar û peywira rasterast-extrusion berî ku hûn kapasîteyên, tevlihevkirin an îdiayên enerjiyê yên ji celebek din a makîneya du-pişkê bikar bînin were saz kirin.
Ma extruderek cêwî ya konik her gav ji bo PVC çêtir e?
Na. Formulasyonek PVC û pêdiviya hilberan bi serê xwe geometrî hilnabijêre. Di bin şert û mercên pejirandî, kalîte û hilberînê de veavakirinên konîkî û paralel ên pêşniyarkirî bidin ber hev. Ji bo veguheztinê, makîneya sazkirî û navbeynkên pejirandî bijartinê asteng dikin berî ku berhevoka pêvajoyê dikare mîmariyek cûda pejirîne.
Kîjan sêwiran her kîloyek kêmtir enerjiyê bikar tîne?
Labelê geometrî cewab nayîne. Enerjî û girseya hilbera pejirandî di heman navberê de, bi karanîna sînorê amûrek diyarkirî bipîvin. Xalên xebitandinê yên ku ji bo nexşeya hilberînê hewce ne berhev bikin. Makîneyek dikare kg/h zêdetir pejirandî radest bike dema ku di wê nuqteyê de her kîloya pejirandî zêdetir kWh bikar bîne.
Ma çîçek û bermîlek konik dikare şûna komek paralel bigire?
Ew ne meclîsên bi hevre ne. Veguheztinek pêdivî bi vekolîna mîmariya makîneyê, derketinên gearboxê, girêdanên şaftê, pêvekirin û pêvekên pêvajoyê heye. Ji bo fermanek veguheztina asayî, ji bo makîneya sazkirî meclîsek lihevhatî diyar bikin. Veguheztina ji jimareyek modela katalogê an nirxa pîvana hevpar nepejirînin.
Hejmarek modela wekî 65/132 ji we re çi vedibêje?
Nanhaiya Φ65/Φ132 wekî cotek pîvaz-û-bermîlê ya konik navnîş dike. Cihên pîvanê û geometriya li ser nexşeyê biqedînin. Navnîşan bi tenê dirêjahiya pêvajoyê, rêgeza zivirandinê, hilanînê, mezinahiya boriyê an guhezbariyê saz nake. Pîvana duyemîn ne rêjeyek L/D ya bêpîvan e.
Ji bo berhevdana herdu veavakirinan çi agahdarî hewce ye?
Guhertoya formulasyonê, forma xwarinê, xêzkirina hilberê, daxwazên kalîteyê û rêza hilberîna pejirandî peyda bikin. Veavakirina makîneyê û navgînên ji bo xebata veguheztinê tê de. Ji her dabînkerê bipirsin ku çarçoweya amûr û mercên ceribandina xwe yên pêşniyarkirî diyar bike, dûv re lihevhatina mekanîkî, pejirandina hilberê û lêçûna xebitandinê wekî biryarên cihêreng bidin hev.