Nûçe

Bermîla Twin Screw Conical: Rêbernameya Bêkêmasî ya Taybetmendî, Serlêdan & Hilbijartinê


Bersiva bilez

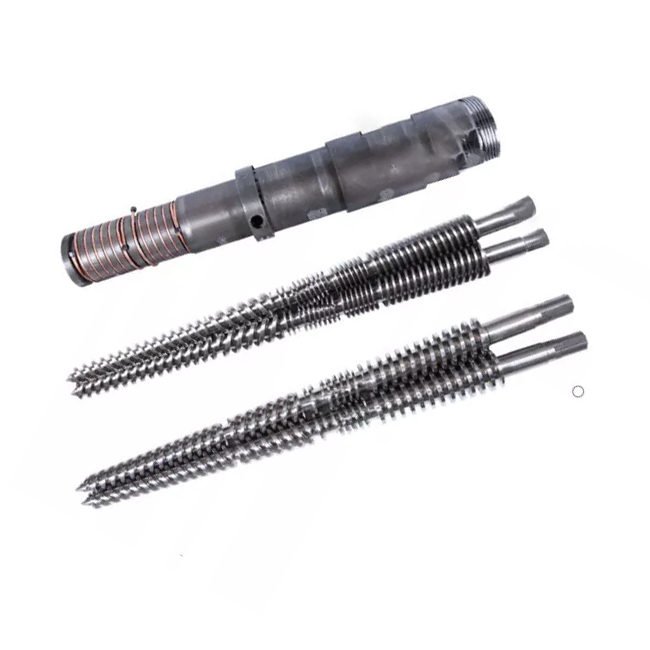
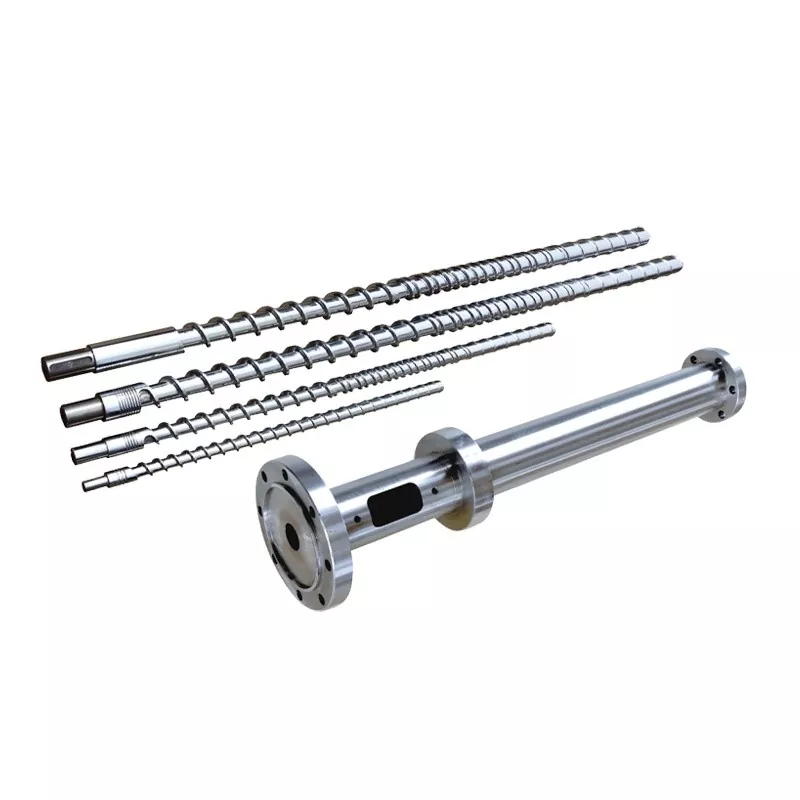
Bermîlek cêwî ya konî, pêkhateyek jêbirê ya tewrakirî ye, ku tê de du pêlên konîkî di hundurê bermîlek konîkî ya hevber de dizivirin. Geometrîya hûrkirî di dirêjahîyek kurt de xwarinek xurt û tansiyona bilind peyda dike, ji ber vê yekêscrew û bermîl cêwî conicalHilbijartina standard ji bo boriyek PVC, profîl, pel û derxistina WPC ye.

Ger hûn xetek PVC an dar-plastîk dimeşînin, wêbermîla cêwî ya conicalyek ji wan beşan e ku herî rasterast biryarê dide hilbera we, kalîteya helandinê û lêçûna xebitandinê. Mezinahî, materyal an paqijiya xelet hilbijêrin û hûn ji bo wê di cil û berg, qutbûn û demdirêjiyê de didin. Ev rênîşander vedihewîne ka bermîlek pîvazek çawa dixebite, taybetmendiyên ku gava hûn bikirin girîng in, ew çawa ji hev cûda dibebermîla cêwî ya paralel, û meriv çawa hildibijêre, saz dike û diparêze - ji perspektîfa kargehek hatî nivîsandin ku her roj van parçeyan makîne dike.

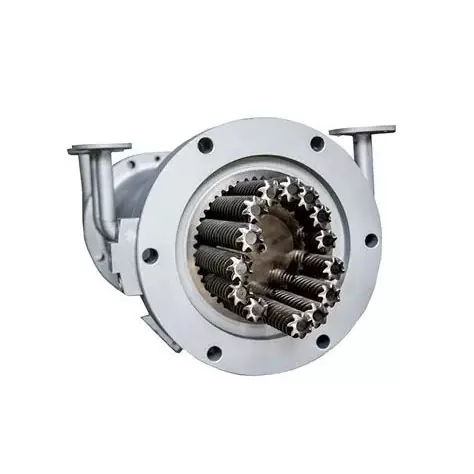
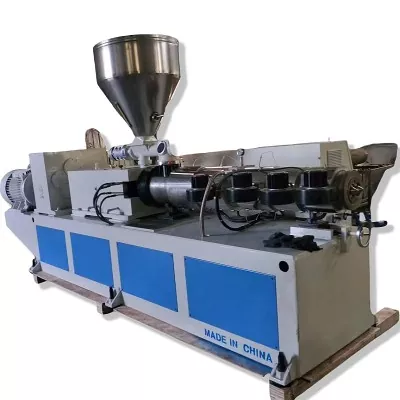
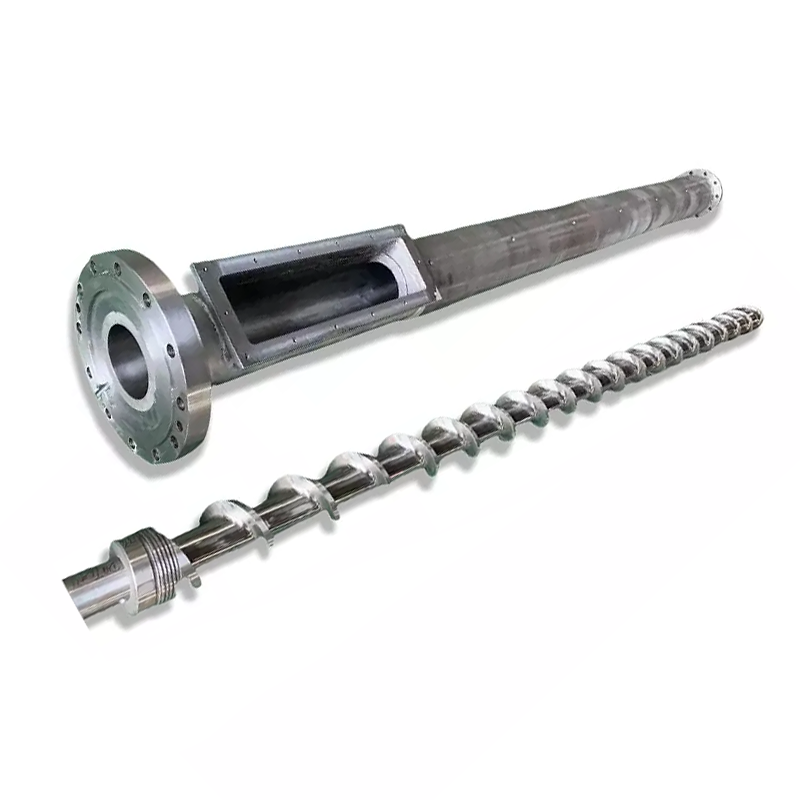
Conical twin screw barrel manufactured by Nanhaiya
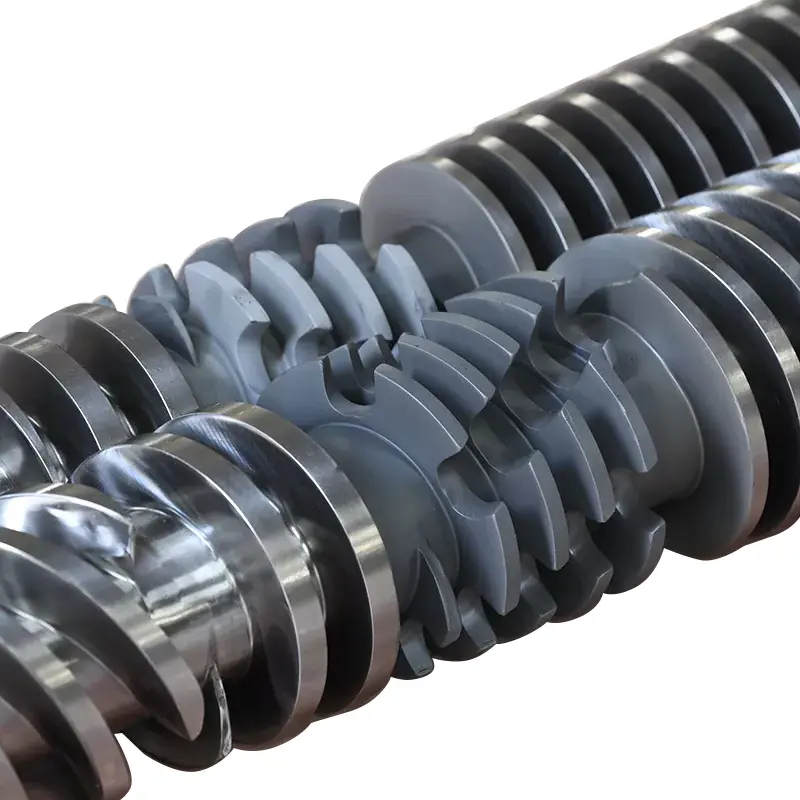
Çêlekek cêwî û bermîlek konî - çîpên hûrkirî ji bo PVC-ya hesas a germê îdealek bi dirêjahiya kurt dide.

Meriv çawa bermîlek cêwî ya conical dixebite

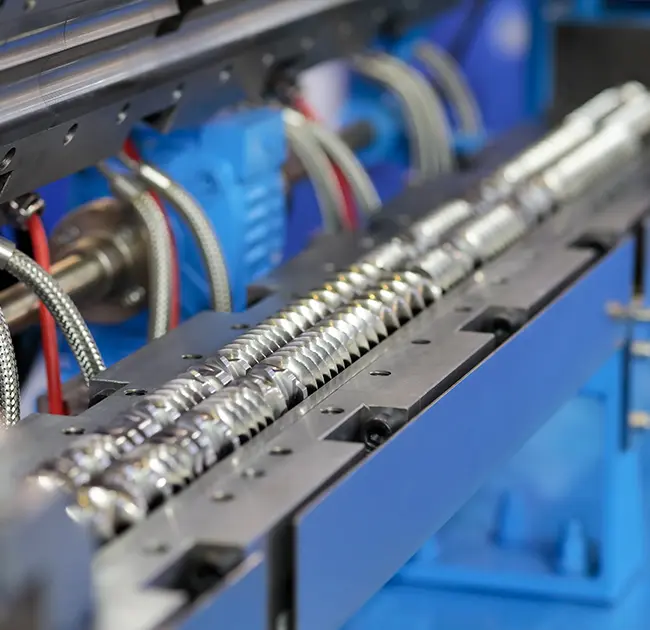
Di aextruder screw cêwî conical, du çol li kêleka hev li goşeyekî sivik rûnin, li dawiya xwarinê fireh û li dawiya mirinê teng. Bermîl li hev diqelişe. Gava ku maddeya xav ji qada xwarinê ya bi pîvana mezin ber bi qada pîvandinê ya piçûk ve diçe, dema ku firînên navhev vediguhezînin û tevlihev dikin, hêjmara hûrbûyî wê diqelişe û plastîk dike. Ji ber ku her du pîvaz berevajî dizivirin û bi tevahî di nav hev de diherikin, çerxa cêwî û bermîl hema hema mîna pompek jicîhûwarkirina erênî tevdigerin - hilberîna domdar di şûştina kêm û nerm de, ku polîmerên hesas ên germê yên wekî PVC diparêze.

Pêvajo di sê qonaxan de dabeş dibe:

  1. Xwarin & ragihandin- Pîvana mezin a dawiya xwarina guheztinek mezin dide, ji ber vê yekê tevhevên toz û materyalên kêm-girandî (mîna tevliheviya hişk-pivk) bi pêbawer bêyî pirek têne kişandin.
  2. Kompresyon & plastîkkirin- Taper bi dirêjahî ve qebareya kanalê kêm dike, materyalê berhev dike, hewayê derdixe û bi germahî û xebata mekanîkî ya hevbeş dihelîne.
  3. Pîvandin û avêtin- qada pîvandinê ya teng zextek domdar ava dike û bi rêjeyek kontrolkirî şilbûnek yekreng, homojen di nav mirinê de dihêle.

Bermîl ji xanîyê pêçan bêtir dike. Ew deverên germker û sarbûnê yên ku her qonaxê di germahiya rast de digire digire. Bermîlên Nanhaiya sêwiranek germkirin û sarbûnê ya pir-herêmî bikar tînin - bi gelemperî deverên xwarin, komkirin û homojenkirinê - bi vekêşana valahiya vebijarkî ji bo derxistina şil û lehiyan ji helandinê, ku ji bo pêkhateyên dagirtî û hîgroskopî girîng e.

Taybetmendiyên sereke yên ku berî ku hûn bikirin kontrol bikin

Du bermîlên konîk dikarin wekî hev xuya bikin û pir cûda pêk bînin. Vana taybetmendî ne ku lihevhatin, hilber û jiyana lixwekirinê biryar didin - hejmarên ku divê hûn li ser her vebêjê piştrast bikin.

Tiştek taybetî Wateya wê çi ye Çima girîng e
Rêjeya Diameter Pîvana dawîya xwarinê / dawîya mirinê, mînakî. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Dersa makîneyê û bandê hilberînê destnîşan dike - pêdivî ye ku modela weya extruder tam li hev bikin
Rêjeya L/D Dirêjahiya pêvajoyek bi bandor li hember pîvana Dirêjahiya bandorker a dirêjtir = ji bo tevhevbûn û bêgazkirina tevahî dema rûniştinê
Pîvana materyalê 38CrMoAlA pola nîtridî, W6Mo5Cr4V2, pola toza HIP, an bimetalîk Li dijî pêkhateyên dagirtî/PVC rasterast jiyan û berxwedana korozyonê dimeşîne
Dermankirina rûyê & serhişkî Nitriding, chrome plating, alloy bimetallic an spray tungsten-carbide Nanhaiya ji bo ku bigihîje qatek alloyeya tûngstenê ya lêzêdekirî dirijîne62 HRCdi hundurê bermîlê de li hember 58 HRC-ya tîpîk
Kûrahiya qatê alloy Qûrahiya tebeqeya hundurîn-berxwedêr Tebeqeya bimetalîk a Nanhaiya 2,5–3 mm e - qatek kûrtir tê wateya pencereyek karûbarê dirêjtir a ku tê bikar anîn.
Paqijkirina Screw / bermîl Ferqa di navbera tîpa firînê û dîwarê boriyê de Pir mezin = windabûna zextê û hilberîna kêm; valahiyek hişk û rast karbidestiyê bilind digire
Tolerans / durustî Rastkirina makîneyê ya beşa qediyayî Nanhaiya bermîlên cêwî yên konik digihîje ± 0,0005 mm ji bo guncanek domdar û dubarekirî
Kapasîteya derketinê (kg/h) Rêjeya nirxê ji bo mezinbûnê Hejmara kiriyarê-xeta jêrîn - wê bi leza xeta xwe û hilbera xwe re têkildar bike
Nîşeya pîşesaziyê ya gelemperî:Navnîşanên mezinahiya konîkî yên wekî 45/90 an 65/132 (navbera xwarin/mirinê bi mm) di nav makîneyên konîkî yên tîpa SJZ de hevpar in, ji ber vê yekê bermîlek ku bi vî rengî hatî destnîşan kirin bi gelemperî dikare bi ekstruderek heyî re were berhev kirin. Berî fermanê her gav li dijî nexşeyek an nimûneyek piştrast bikin. Hûn dikarin pîvanên standard li ser me bibîninbermîla cêwî ya conicalrûpel.

Bermîla cêwî ya konîk û paralel

Pirsa herî gelemperî ku kiriyar dipirsin ev e ku ew hewceyê konîkek an abermîla cêwî ya paralel. Her du jî du-pişk in, hem jî navber in - lê geometrî li gorî karên cihêreng e. Bi kurtasî: konîk di derxistina rasterast a PVC/WPC ya boriyê, profîlek û panelê de pêş dikeve; paralel ji bo pêkhateyên berhevokî, masterbatch û pir-dagirker bihêztir e.

Faktor Bermîla çolê ya konîkî Bermîla cêwî ya paralel
Reftara xwarinê Vekirina xwarinê ya mezin - girtina çêtir ji bo toza kêm-girandî Ji bo xwarinên tevlihev û pellet xwarina bêtir yekgirtî
Compression Kompresyonek bilind di geometrîya hûrkirî de hatî çêkirin Tevliheviya domdartir li ser pîvanek sabît
Germkirin / birrîn Pêvajoya nermtir, kontrolkirî - ji bo PVC-hesas a germê baş e Birîna bilind - ji bo tevlihevkirin û belavkirina zirav çêtir e
Bikaranîna tîpîk Boriya PVC, profîlek, pel, WPC, tilek resin Karê masterbatch, tevlihevkirin, bilind-CaCO₃ û xebata tije cam
Lênerrînî Kirin û paqijî hewceyê çavdêriya nêzîk li ser taperê ye Bi gelemperî standardîzekirina geometriyê û veguheztina elementan hêsantir

Rêbazek bikêr: ger hilbera weya dawîeextrudate (boriyek an jî tabloyek rasterast ji mirinê), bermîlek cêwî ya konik bi gelemperî amûrek rast e. Heke hûn pelletan çêdikin an pakêtek lêzêdeker a daxwazkar belav dikin, li bermîlek cêwî ya paralel binihêrin - nemaze celebê zivirîner ji bo barkirinên karbonat ên pir zêde. Ma hûn nizanin ka kîjan li gorî rêza we ye? Yên mescrew yek, rêzikên konîk û paralel hemî li ser têne xuyang kirinrûpel berhemên.

sepanên hevpar

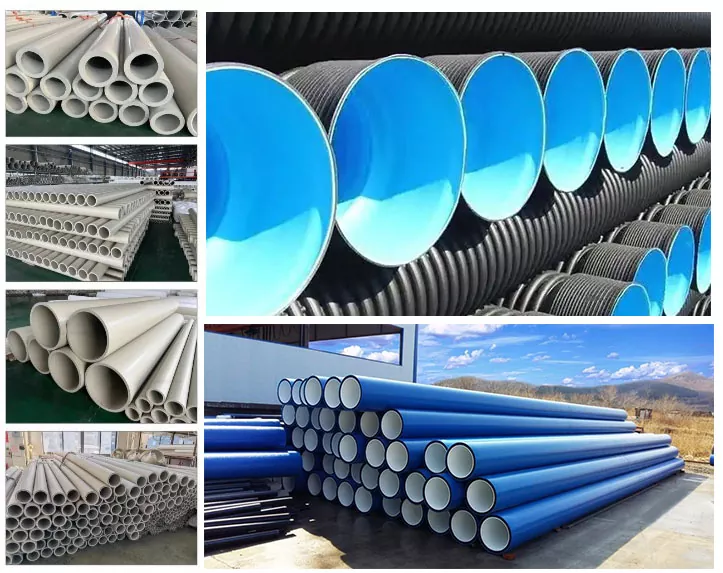
Ji ber ku ew xwarina bihêz, pêlava bilind û rijandina nerm tevdigere, çerx û bermîla cêwî ya konik kargêriya hişk-PVC û derxistina dar-plastîk e. Ew ji bo çêtirîn pêk tîne:

  • boriyeke PVC- boriyeke dabînkirina avê, rijandin û gihandinê ji PVC-ya ziwa.
  • Profîla PVC- Profîlên pencere û derî, xêzkirin û xêzkirin.
  • Peldank û pelê PVC- panela kef, pelika mermer û panela kef a belaş (li me binêreBermîla çîçekê ya konik a PVC panelê).
  • WPC (kompozîta dar-plastîk)- deq, panelên dîwêr û profîlên ji pêkhateyên dagirtî yên darîn.
  • Berhemên PE-based û resin-tile- di nav de tixûbê banê rezbera xêzkirî û profîlên dagirtî yên PE.
  • pelletkirina PVC- zivirîna zuwa-hevberdana PVC li granula ji bo karanîna jêrîn.
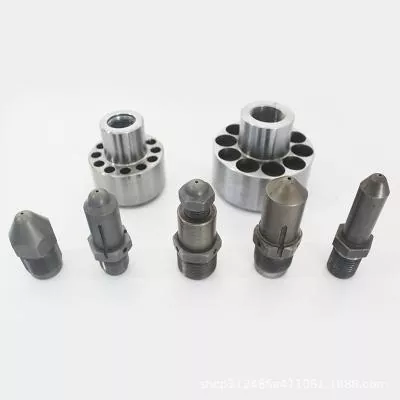
PVC board conical twin screw barrel for foam and marble sheet extrusion
Bermîla çolê ya konîk a ku ji bo derxistina panela PVC û pelika kef-pelê hatî mîheng kirin.

Meriv çawa bermîla cêwî ya konîkî ya rast hilbijêrin

Hilbijartin di sê pirsan de tê: hûn kîjan materyalê dimeşînin, ji we re çi encam hewce ye, û formula we çiqas zerar e? Matrixa jêrîn wekî xala destpêkê bikar bînin, dûv re mezinahiya rastîn li hember makîneya xwe piştrast bikin.

Materyal / hewcedariya we Veavakirina pêşniyar kirin Hilbijartina rû / materyal
Borî û profîla PVC ya hişk Geometriya konîkî ya standard ku li gorî extrudera we ye (mînak 55/110, 65/132) Nitrided 38CrMoAlA ji bo PVC-ya paqij, kêm-dagirker
PVC + dagirtina bilind a CaCO₃ Konîk bi qada cilê ya bihêzkirî re, an gav bi gav ber bi zivirîna dijberî paralel ve Tebeqeya bîmetalîk / tungsten-karbîd (62 HRC) ji bo rijandinê
WPC / pêkhateyên dar-fiber Conical bi vekêşana xurt û parastina cilê Bimetallic - fîbera dar + dagîrker pir zerar in
Pîvana / pelê kef PVC Konîk ji bo germahiya helandinê ya kontrolkirî û zexta domdar hatî çêkirin Nitrided an bimetallic li gorî asta dagirtinê ve girêdayî ye
Hilberîna bilind li ser heman şopê Rêjeya pîvana mezintir û / an dirêjahiya bandorker a dirêjtir Zehmetiyê li hev bikin da ku bi saetan bixebitin û barkirina dagirtî

Bersiv çi dibe bila bibe, gava yekane ya herî girîng ew e ku bermîlê bi makîneya weya heyî re berhev bike. Parçeyên konik bi bandor li gorî extrudera ku ew tê de dimeşin xwerû ne, ji ber vê yekê xêzek - an nimûneyek bi pîvanên sereke (navbera xwarin/mirinê, dûrahiya navendê, dirêjahiya giştî û hûrguliyên flanê) - dihêle ku em li şûna parçeyek "têra xwe nêzik" veguheztinek rast-guncayî binav bikin. Heke hûn ji pêkhateyê bêtir hewceyê tevahiya xetê, em jî ava dikinmakîneyên extruder temam.

Sazkirin û têl bingehîn

Bermîlek rast tenê heke ew çargoşe, paqij û rast were germ kirin were saz kirin. Pêngavên jêrîn nihêrînek gelemperî ne - her gav rêwerzên çêkerê makîneya xwe û prosedurên girtinê bişopînin.

  1. Hêzdarkirin û girtin.Berî ku bermîla kevn rakin ajokar û hemî germkeran veqetînin. Berî ku hûn dest pê bikin, enerjiya sifir piştrast bikin.
  2. Rûyên hevjînê paqij bikin.Sealant, karbon û çîpên kevin ji flanges û rûyên cihê derxînin da ku kursiyên bermîlê yên nû bêyî guheztin bimînin.
  3. Çiya bikin û li hev bikin.Bermîla konik li qutiya gearboksê/xwarinê bi cih bikin, koncentrîsîteyê kontrol bikin û berî ku hêz were sepandin pêç bi destan bi serbestî dizivirin.
  4. Zeviyên germkirinê têl bikin.Li her herêmekê germker û sarbûna bandê ji nû ve girêdin (xwarin → komkirin → pîvandin), û her termocoplê bi kanala kontrolkerê ya rast re bidin hev da ku ti dever bi têl ve neyê girêdan.
  5. Profîlek şilkirinê saz bikin.Bermîlê hêdî hêdî bînin germahiyê û bihêlin ku ew wusa pola bihele û bihele berî ku hûn dest bi pêçan bikin - dest bi sarbûna zirarê ya zirav dike.
Serişteya herêma germkirinê:devera xwarinê ya herî sar bihêlin û germahiyan ber bi mirinê ve bilind bikin. Zeviyên nehevseng an xelet-nexşekirî yek ji wan sedemên herî gelemperî yên zirav û xêzên reş in - piştî her guhartina bermîlê hêja ye ku ducar were kontrol kirin.

Çareserkirin û kişandin

Piraniya pirsgirêkên bermîlên konik xwe wekî hilberek ne aram, germbûna zêde an hilberek hilweşandî radigihînin. Vê tabloyê bikar bînin da ku zû ji nîşaneyê berbi sedemek muhtemel vegere.

Xûya Sedema muhtemel Pêvekirin
Hilberîn diguhere / zêde dibe Nakokiya xwarinê, firînên westayî, an barkirina germahiyê Xwarinê kontrol bikin, germahiya herêmê verast bikin, paqijiya pîvaz / bermîl bipîvin
Germkirina zêde Nehevsengiya germkerê, xitimîna zêde, an sarbûna astengkirî Her dever û dorhêla sarbûnê kontrol bikin; ji nû ve nexşeya termocouples
Plastîkkirina belengaz Sazkirina kêşê ya xelet an jî boriyek bermîlê ya westayî Veavakirinê verast bike; ji bo zelalbûna mezinbûyî ya ji cilê kontrol bikin
Xetên reş / xetên reş Deqên mirî ku maddeya xerabûyî, an jî pîvazên pîskirî digirin Bi tevahî paqij bikin û paqij bikin; rûbera borîn û pêçanê kontrol bikin
Lixwekirina zêde / bilez Dagirkera abrasive, lênihêrîna nebaş, an serhişkiya jêrîn Nûvekirina bermîlek bimetalîk / tungsten-karbîd; lênêrîna hişk bikin

Lixwekirin normal e - armanc ew e ku meriv wê hêdî û pêşbînbar bike. Dagirkerên abrasive (CaCO₃, fîberê dar, cam) êrîşî boriyê dikin û zûtir difirin, ji ber vê yekê tewra hundurê kûrtir, hişktir heqê xwe dide. Rûyek 62 HRC-tungstenê lêzêdekirî tenê li hember wan pêkhateyan ji qedandina standard 58 HRC dirêjtir dimîne, navberê di navbera ji nû ve avakirinê de dirêj dike.

Lîsteya kontrolê ya lênêrînê

Kontrolên kurt û birêkûpêk pêşî li têkçûnên biha digirin. Vana di rûtîniya xwe de ava bikin:

Navber Berçavkirin Çalakî
Her guhertin Germahiya herêmê & amp Xwendina têketinê; vekolîn li ser her dûrketinê ji rêza bingehîn
Heftane Qalîteya helandinê & qedandina rûkê Li xêzên nû, gêl an guhertina derketinê temaşe bikin
Mehane Paqijkirin û kontrolkirina boriyê/pişkê ya dîtbar Cilên mirî paqij bikin; li xalîkirin an jî rengvedanê bigerin
Quarterly Paqijkirina Screw / bermîl Pîvana valahiyê; ji bo şopandina rêjeya cilê bi speketê bidin hev
Wekî ku pêdivî ye Yekbûna germker û termocople Berî ku ew bibin sedema hilberek xirab, bendên/sensorên têkçûyî biguhezînin

Pirsên pir caran têne pirsîn

Bermîlek çolê ya konî çi ye?

Ew hêmanek derxistina du-bore ya taperkirî ye ku tê de du pêlên konîk di hundurê bermîlek konîkî ya hevgirtî de dizivirin. Taper materyalê li ser dirêjiyek kurt diqelişe û plastîk dike, bermîla pêça konik ji bo lûleya PVC, profîl, pel û derxistina WPC îdeal dike.

Ji bo kîjan materyalan çêtirîn tê bikar anîn?

PVC hişk (boriyek, profîl, panel û pel), pêkhateya dar-plastîk, profîlên li ser bingeha PE-ê û pêlava rezînê, plus pelletkirina PVC. Ew bi taybetî bi saya xwarina xweya paşîn a mezin bi tozên tevhevkirî yên zuwa yên bi tîrêjiya nizm re mijûl dibe.

Ma ew ji bermîlek cêwî ya paralel çawa cûda ye?

Bermîlek konik bi şuştina sivik re, lihevhatina rasterast a PVC/WPC-ê lihevhatinek bilind çêdike û çêdike. YEKbermîla cêwî ya paraleltîrêjek domdar û şûştina bilindtir digire, ku lihevhatî lihevhatî, masterbatch û formulên pir tijîner e.

Paqijiya tîpîk a di navbera kulm û bermîlê de çi ye?

Paqijbûn valahiya piçûk a di navbera tîpa firînê û dîwarê boriyê de ye. Ew li ser perçeyek nû hişk û rast tête danîn; ji ber ku ew ji cil, hilber û daketina zextê vedibe. Pîvandina wê bi awayekî periyodîk awayê herî zelal e ku meriv lixwekirina bermîlê bişopîne.

Meriv çawa bermîlek çîçek cêwî ya konik saz dikim?

Hêz bikin û qut bikin, rûyên hevberdanê paqij bikin, siwar bikin û li hev bikin, da ku pêçan bi serbestî bizivirin, her devera germker û termocople rast têl bikin, dûv re bermîlê hêdî-hêdî bînin germahiyê û berî ku dest bi pêçan bikin wê bihelînin.

Di bermîlên cêwî yên konik de çi dibe sedem?

Bi giranî dagîrkerên zirav ên wekî karbonat kalsiyûm, fîberê dar û cam, ji ber korozyona ji hilberandina PVC, lênihêrîna nebaş û serhişkiya ne diyar xirabtir dibin. Tebeqek bimetalîk an tungsten-karbîd a kûrtir li hember her sêyan pir çêtir li ber xwe dide.

Çi caran divê bermîl were kontrol kirin an guheztin?

Kontrolên dîtbarî û paqijkirinê mehane bikin û paqijiyê her sê mehan bipîvin. Demjimêra guheztinê bi barkirina dagirtî û demjimêrên xebitandinê ve girêdayî ye - li şûna ku li benda têkçûnekê bin, meyla cilê bişopînin, û gava ku paqijî ji pêşbirkê derbas dibe ji nû ve ava bikin an biguhezînin.

Ez çawa dikarim mezinahiya rast ji bo xeta xweya extrusion hilbijêrin?

Rêjeya tîrêjê û dirêjahiya bi modela xweya extruder û derana mebestê re hevaheng bikin, dûv re li ser bingeha ku formula we çiqas zirav e, dermankirinek rûkal hilbijêrin. Nexşeyek an nimûneyek bi pîvanên sereke bişînin da ku bermîl rastek rast be, ne nêzîkbûnek.

Pêdivî ye ku bermîlek cêwî ya konîk bi makîneya we re têkildar be?

Sêwirana xwe - an nimûneyek bi pîvanên sereke - ji me re bişînin - û endezyarên me dê ji bo materyalê we çîçek û bermîlek cêwî-konîkî ya rast-guncan bi serhişkiya rast diyar bikin. Bi nitriding, bimetalîk û karbîd-karbîd a hundurîn, em parçeyên ku digihîje 62 HRC di hundurê bîrê de ji bo jiyana karûbarê dirêj ava dikin.

Di nav 12 demjimêran de şîretek bistînin →
Nanhaiya (Zhoushan) Makîneyên Plastîk · 500+ xerîdarên gerdûnî ·azeb, cêwî conical & cêwî paralelbermîlên pêçan
Nûçeyên peywendîdar
Ji min re peyamek bihêle
X
Em çerezan bikar tînin da ku ezmûnek gerokek çêtir pêşkêşî we bikin, seyrûsefera malperê analîz bikin û naverokê kesane bikin. Bi karanîna vê malperê, hûn bi karanîna cookie-yên me qebûl dikin. Privacy Policy
RefzkirinBaweranîn