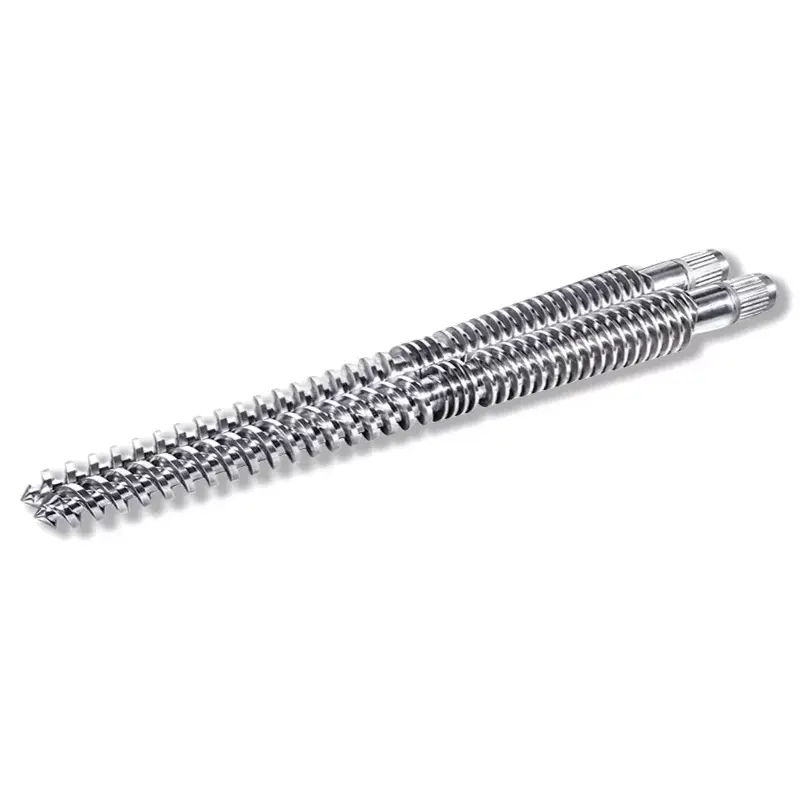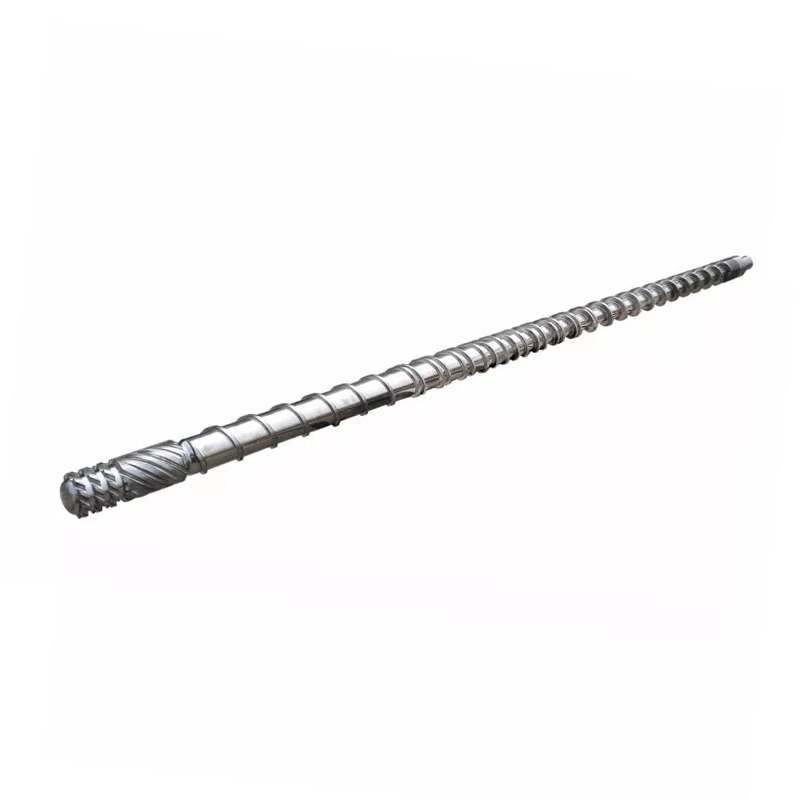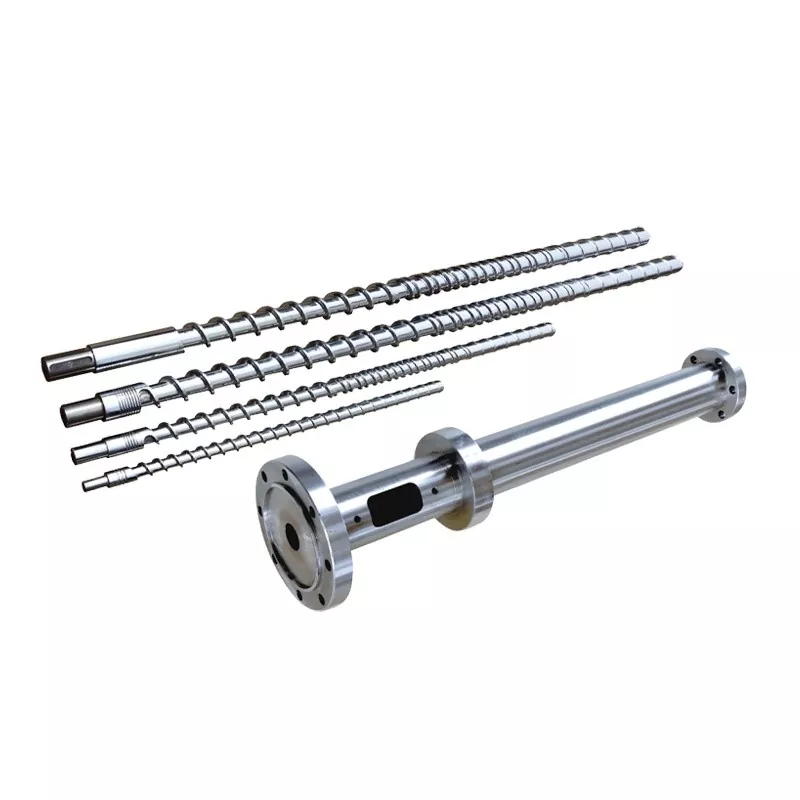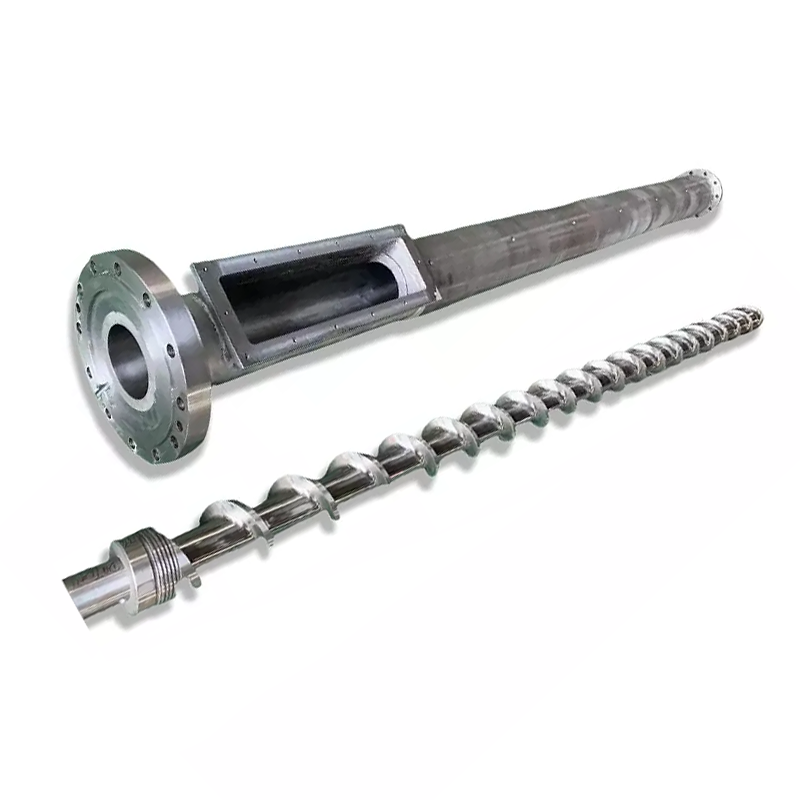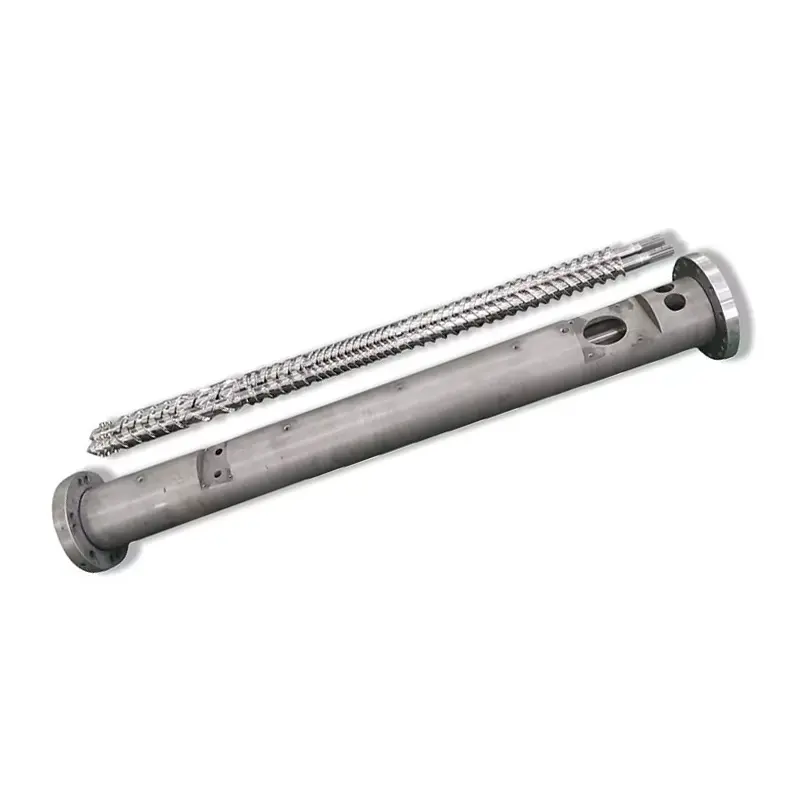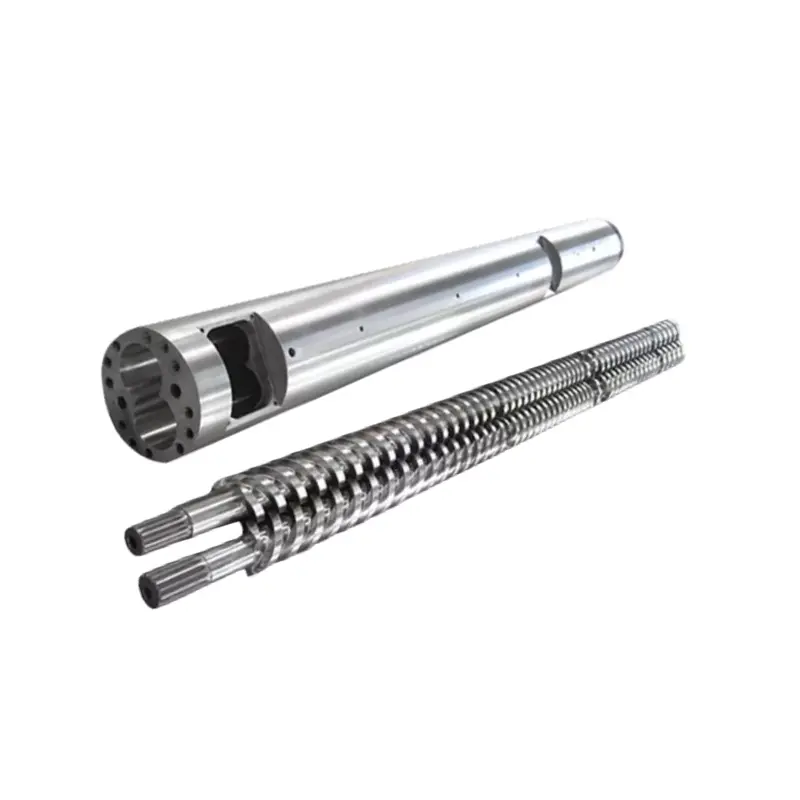
Ya tebermîla pêça derziyêqalîteya helandinê, domdariya gulebaranê, û dema çerxê biryar dide. Li jêr: Meriv çawa geometrî û dermankirina rûkalê ji bo resena xwe hildibijêre, meriv çawa setê diparêze, û meriv çawa li şûna ku meriv wê di nav mîhengên makîneyê de bişopîne, xeletiyek paşde bişopîne, bermîl, an zengila kontrolê bişopîne. Pişkên me yên derzîlêdanê yên nitridkirî 38CrMoAlA di 950-1050 HV de qatek nitridî ya 0,5-0,8 mm hildigirin, PE, PP, PS, û ABS li hev dikin, û fîbera camê heya %30 hildigirin. Berê wê, an li ser rezbera gemarî, pêdiviya boriyê bi 62 HRC-ê bi rijandina aliyoya hişk heye. Ger hilber dakeve û dewran dirêj bibin, berî ku hûn dest bidin xalek din, tabloya çareserkirinê bixwînin.

Bermîlek Screw Molding Injection Çi ye?
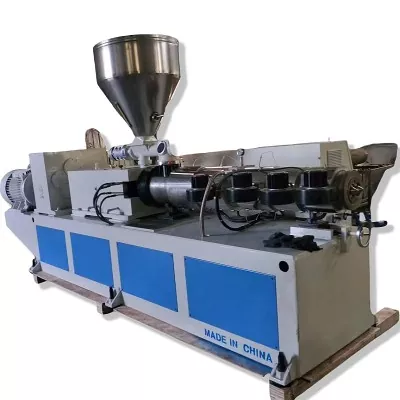
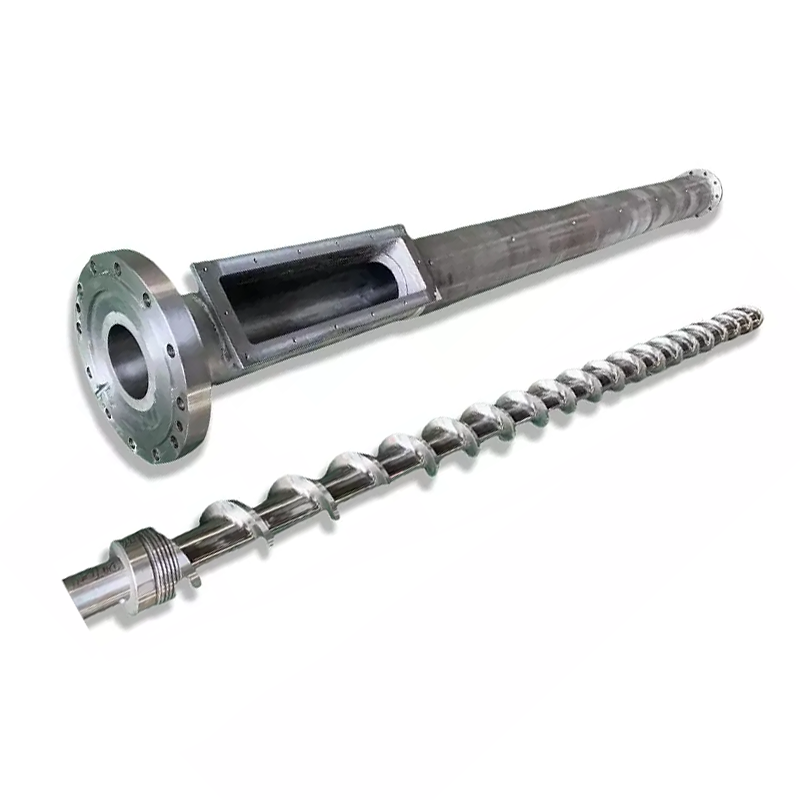
Pişk û bermîl yekîneya plastîkkirina makîneya şilkirina derzîlêdanê pêk tîne. Bi hev re, ew pelletên zexm ji hêlînê digirin, dihelînin, wan di nav helînek yekreng de tevlihev dikin, fîşekek tam dipîvin û wê guleyê di qalibê de derdixin. Her parçeyek ku makîneya we hildiberîne di vê cotê re derbas dibe.
Berê ku ew li yekîneya plastîkkirinê binerin bi hefteyan germahiyê diguhezînin, qalibên kulîlkan diguhezînin. Ew ferman paşverû ye. Dema ku kulm an bermîl dişewite, ti xala mîhengê ya li ser kontrolkerê pêvajoyê vedigerîne.
Rola Screw di Plasticization
Pişk piraniya helandinê, û ne bi bandên germkerê re dike. Germa bermîlê beşdar dibe, lê mekanîzmaya helandinê ya serdest egermê diherike: Pîrek polîmerê li hember dîwarê bermîla germ dikişîne, û kêşe di hundurê materyalê bixwe de germê çêdike. Ji ber vê yekê geometrîya pêçan germahiya helandinê diguhezîne tewra dema ku xalên we nelivînin.
Screw jî metre fîşek. Ew dizivire da ku plastîk bibe, paşve vedikişe her ku heliya li ber çîpê kom dibe, paşê disekine. Dûrahiya ku tê kişandin mezinahiya guleya we ye. Her helîna ku li ser firînan bi paş ve diherike an ji zengila kontrolê derbas dibe wê pîvanê xera dike.
Di dawiyê de, screw derzî dike. Ew zivirîna xwe disekine û mîna pêlekê ber bi pêş ve dimeşe, bi zorê di nav nozê de dihele. Ev rola dualî, zivirî û veguhezîne, pêlekek derzîlêdanê ji pêlekek derxistinê vediqetîne.
Rola Bermîlê di Veguheztina Germ û Ragirtinê de
Bermîl keştiyek zextê ya rast e ku bi bîrek germkirî ye. Ew zexta derzîlêdanê dihewîne, germê ji bendan vediguhezîne nav polîmerê, û dîwarê hişk li hemberê ku pîvaz maddeyê li hember dibire peyda dike.
Pêdivî ye ku qulika wê dor, rast û bi pîvan hişk bimîne. Dema ku bor mezin mezin dibe, ferqa di navbera firrîna pêçayî û dîwarê bermîlê de mezin dibe. Dûv re Melt li şûna ku ber bi pêş ve biçe, li ser balafiran paşve diherike, û rêjeya plastîkbûnê dadikeve.
Germkirina bermîlê zonî ye, bi gelemperî xwarin, çewisandin, û pîvandin, her yek bi kontrolker û termocoupê xwe ye. Thermocele drifted li yek deverek dikare materyalê bi mehan çêbike dema ku dîmen normal dixwîne.
Çawa Screw û Bermîl wekî Pergalek Bi hev re dixebitin
Du beş wekî cotek hevgirtî pêk tê, û hejmara ku cotê diyar dike ev epaqijkirina radial: nîvê ferqa di navbera bejna bermîla bermîlê û bejna firrîna pêça.
Paqijkirin ji hêla sêwiranê ve piçûk e. Rêzika pîşesaziyê ya ji bo komek nû bi qasî 0,001 inç paqijkirina her aliyek ji bo her santîmetreya pîvaza pêçanê ye. Li ser pêçek 60 mm (nêzîkî 2,36 in), ku ji her alî ve nêzîkê 0,06 mm dikeve. Nîşana avakirina we desthilatdar e, û divê ew her gav hejmara ku hûn li hember kontrol dikin be.
Ew valahiya piçûk karê rastîn dike. Ew zorê dide polîmerê ku li şûna ku berê xwe bide ber dîwarê bermîlê. Paqijbûn û şilbûn du qat qels dibe, helandin hêdî dibe, hilber dadikeve, û makîne hewl dide ku bi germahiya ku hewce nake telafî bike.
Veguheztina yek parçeyek bi tenê kêm caran cotek xitimî rast dike. Pişkek nû ya di hundurê bermîlek xwarkirî de tenê nîvê paqijiya winda vedigerîne, û nelihevhatî beşa nû ji ya ku divê zûtir li xwe dike.
Anatomy of an Injection Molding Screw
Pişkek derzîlêdanê ya standard li sê deveran û kombûnek tîpek dabeş dibe. Her herêmek karek heye, û her yek bi rengek ku hûn dikarin nas bikin têk diçe.
| Dor | Kûrahiya kanalê | Kar | Çi têkçûn xuya dike |
|---|---|---|---|
| Êm | Kûr | Kulîlkan hildin, pêş de ragihînin | Pirbûn, birçîbûn, xwarina nelirêtî, başbûnek nelihev |
| Kompresyon (veguheztin) | Shallowing | Polîmer li hember dîwarê bermîlê tevlihev bikin û bihelînin | Bêşewitî, tevlihevkirina belengaz, ev herêm pêşî li xwe dike |
| Metering | Nizm | Hevalek domdar homojen bikin û pomp bikin | Guhertina guleyan, bilindbûna germahiyê |
| Tip û kontrol ring | — | Di dema derzîlêdanê de li hember paşveçûnê veşêrin | Zêdebûna mezinahiya guleyan, fîşekên kurt, windabûna kulikê |
Feed Zone
Kanalên kûr pelletan ji qirika hêlînê digirin û wan wekî hişk pêş ve diçin. Ev herêm zêde nahele. Ew radigihîne.
Pirsgirêkên xwarinê wekî pirsgirêkên helandinê têne xuyang kirin. Ger pelet di qirikê de bikevin pirekê, an jî beşa xwarinê pir germ bibe û pelet zû nerm bibin û bisekinin, çîp birçî dimîne. Demê vegirtinê diherike, û mezinahiya guleyan li pey tê. Berî ku hûn geometriyê sûcdar bikin, sarbûna gewrê kontrol bikin.
Zêdekirina (Transition) Zone
Kanal li ser vê beşê hûrtir dibe. Ew şilbûn polîmerê li hember dîwarê bermîla germ diqelişe û germa helandinê çêdike ku helandinê dike.
Devera kompresyonê ew e ku lê tê berhevkirin. Zext li vir herî zêde dibe, û dagîrkerên abrasive li vir herî dijwar hûr dibin. Gava ku hûn pêlekek xişkirî dipîvin, li vir hûn pêşî hejmaran dibînin.
Metering Zone
Kanalên hûr, kûrahiya domdar helandinê homojen dikin û bi zexta domdar ber bi pêş ve derdixin. Ev herêm domdariya gule bi guleyan diyar dike.
Cilûbergên devera pîvandinê wekî guheztina guleyan û bilindbûna germahiya helandinê di heman xalan de xuya dike. Screw bêtir dixebitin ku heman materyalê bikişîne.
Tîpa Screw, Kontrola Ring & Valveya Vegerê
Meclisa zengila kontrolê, ku carinan jê re valahiya neveger tê gotin, ji ya ku jê tê bêtir balê heq dike. Ew li ser tîrêja pêlê rûdine û yek karî dike: di dema derzîlêdanê de ew diqeliqe, ji ber vê yekê helîna li şûna ku li ser pêlê paşde biçe, diçe nav qalibê.
Dema ku ew mohrkirinê rawestîne, hûn guhertoya mezinahiya guleyan, fîşekên kurt, û kelekek winda dibin. Molders hefteyan derbas dikin ku zexta derzîlêdanê rast bikin, wextê digirin, û germahiyê li dû vê yekê dikin. Tiştek ji wê naxebite, ji ber ku helandin ji ber zengilek westiyayî paşve direve.
Sê îşaret bi taybetî zengila kontrolê destnîşan dikin. Cushion li şûna ku domdar bimîne, guleyek bi guleyê diguhezîne. Dema ku makîneyê başbûna normal radigihîne giraniya gulebaranê diherike. Û pêvajoyek dubarekirî ji nişkê ve bê guheztinek di rezîn û mîhengê de nebaş dibe.
Key Screw Geometry Parametreyên
Çar hejmar pişkek derzîlêdanê diyar dikin. Wan fêm bikin, û gotina dabînkerê qutiyek reş namîne.
Rêjeya L/D: Pênasîn, Formula, û Nirxên Pêşniyarkirî ji hêla Resin ve
Rêjeya L/Ddirêjahiya xebatê ya pêlê ye ku bi pîvana wê ya derveyî ve hatî dabeş kirin. Pişkek 22 qat ji firehiya wê dirêjtir L/D 22:1 heye. Formul bi tenê L bi D ve tê dabeş kirin, û rêjeyê bi mezinbûnê ve tê pîvandin: 50 mm di 22:1 de dirêjahiya xebatê ya 1,100 mm heye.
L/D kontrol dike ka çi qas jûreyek heye ku bihelîne, tevlihev bike û homojen bike. Dirêjtir kapasîteya helandinê û tevlihevkirina çêtir dide. Kurttir kêmtir wextê rûniştinê dide, ku resenên hestiyar-germê diparêze.
Pişkên derzîlêdanê ji pêlên derzîlêdanê kurttir dimeşin. Çerx li şûna ku bi domdarî pompe bike yek gulekê amade dike, û maddî di bermîlê de di navbera guleyan de rûdine. LiRêjeya L/D şilkirina derzîlêdanêpratîkê de, piraniya makîneyên di navbera 18:1 û 25:1, bi 20:1 ber 22:1 hevbeş li ser makîneyên-armanca giştî.
Rezînên hesas ên germê yên wekî PVC dawiya kurttir xweş dikin, ji ber vê yekê materyal kêmtir wextê germ derbas dike. Plastîkên endezyariyê yên ku hewcedariya wan bi helandinê heye dawiya dirêjtir e. Rêbernameya meya rêjeya L/D bi kûrahî danûstandinan vedigire.
Rêjeya Tevlihevkirinê: Ew Çawa bandorê li Germahiya Kevir û Kalîteya Melt dike
Rêjeya Compressionkûrahiya kanalê di qada xwarinê de bi kûrahiya kanalê ya di qada pîvandinê de dide ber hev. Pişkek bi kanalek xwarinê sê qat ji kanala wê ya pîvandinê kûrtir e, rêjeya lêdanê 3:1 e.
Rêjeya kompresyonê diyar dike ka çi qas hişk li ser materyalê dixebite. Tevliheviya bilindtir tê wateya şilbûna bêtir, germahiya mekanîkî ya bêtir, û helandina tundtir. Kompresyona jêrîn polîmerê bi nermî derman dike.
Wê bi resenê re hevber bikin, ne bi tercîhek ji bo hejmareke mezintir. Polyolefînên bi vîskozîtî kêm pêdivî bi rijandina erênî heye ku bi rengek paqij bihelin. Rezînên hestiyar ên germê yên wekî PVC, PC, û POM di bin şûştinê de xirab dibin ku PE dê jê bibe. Rêbernameya meya rêjeya berhevkirinê di nav rêzan de dixebite.
Kûrahiya firînê, firehiya kanalê, û bandora wan li ser derketinê
Rêjeya kompresyonê rêjeyek e, û du pêlên bi heman rêjeyê dikarin cûda tevbigerin. Kûrahiya mutleq girîng e.
Kanalek pîvandinê ya kûr di her şoreşê de bêtir materyalê dimeşîne, rêjeya plastîkbûnê bilind dike, lê ew bi hûrgulî tevlihev dike û şilbûnek kêmtir yekreng peyda dike. Kanalek pîvandinê ya hûrik çêtir tevdigere û germahiyek domdartir peyda dike, di her zivirîn de bi hilberek kêmtir.
Berfirehiya firînê û goşeya helikê bandorê li gihandina karîgeriyê û şûştina ku materyal li erdê firînê dibîne bandor dike. Vana hûrguliyên sêwiranê ne ku hûn bi danasîna pêvajoya xwe ji sêwiranerek pêçan re diyar dikin, ne hejmarên ku hûn ji tabloyek hilbijêrin.
Screw Diameter û Têkiliya Mezinahiya Shot
Dirêjahiya pêçê kapasîteya gulebaranê ya makîneyê destnîşan dike. Pişkek mezintir ji bo mîlîmetreya rêwîtiya ber bi pêş ve hêjmarek zêde vediguhezîne, ji ber vê yekê ew guleyek mezintir peyda dike.
Rêbaza pratîk bandek rehet e, ne sînorek dijwar e. Fîşekek ku perçeyek piçûk a kapasîteya bermîlê bikar tîne û materyal pir dirêj di bermîlê de rûdine, di germahiyê de dizivirîne û xirab dike. Hema hema bi tevahî kapasîteya xwe bixebitin û hûn pêlava ku ji bo pakkirina domdar hewce dike winda bikin.
Piraniya çêkeran fîşekek li deverek di nîvê qada karanîna bermîlê de armanc dikin. Ger beşa we li derveyî wê benderê rûne, rastkirina rast pîvanek pêçek cûda ye, ne mîhengek makîneyek dijwartir e.
Li vir tabloya meya pîvanê ya çapkirî ye, ku destnîşan dike ka kapasîteya gulebaranê çawa li seranserê rêza ku em ava dikin, pîvaz û mezinahiya bermîlê dişopîne. Wê bikar bînin da ku hûn makîneya xwe bibînin, an jî ji bo ku pîvana ku dabînkerek ji we re vedibêje kontrol bikin.
| Gule (g) | Screw Ø × dirêj (mm) | Bermîl Ø × dirêj (mm) |
|---|---|---|
| 30–90 | F30 × 900 | F85 × 860 |
| 60–125 | Φ35 × 910 | F85 × 860 |
| 100–150 | Φ38 × 935 | F95 × 900 |
| 125–160 | Φ40 × 980 | F95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | F50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | F60 × 1380 | Φ140 × 1350 |
| 650–800 | F65 × 1415 | F150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | F80 × 2000 | Φ180 × 1805 |
| 125–200 | F85 × 2300 | F190 × 1900 |
| 200–300 | F90 × 2700 | Φ210 × 2000 |
| 250–500 | F100 × 2600 | Φ230 × 2405 |
| 300–600 | F110 × 2600 | Φ256 × 2590 |
| 400–1000 | F120 × 2800 | Φ256 × 2800 |
| 600–800 | F130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | F160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Du tiştên ku ji wê bixwînin. Kapasîteya gulebaranê bi pîvanê bilind dibe, wekî ku fizîkî daxwaz dike. Û pîvaza derve ya bermîlê bi wê re mezin dibe, ji ber vê yekê çuçek mezintir qet nûvekirinek belaş nabe: ew çînek mezinahiya makîneya cihê ye.
Cûreyên Pêlên Mêjandina Derzîlêdanê: Hûn Kîjan Pêwîstin?
Pênc malbatên pêçan hema hema her serîlêdana derzîlêdanê vedigirin. Ya rast bi reseniya we û tiştê ku beşa we daxwaz dike ve girêdayî ye.
| Tîpa Screw | Ew çi dike | Ji bo çêtirîn | Qelsî |
|---|---|---|---|
| Armanca Giştî (GP) | Firokek yekane, sê deverên standard | PE, PP, PS, ABS, piraniya rezberên hilberê | Geometriya lihevkirinê; bi rezên daxwazkar re têdikoşe |
| Bend | Firîna duyemîn nivîna zexm ji hewza helandinê vediqetîne | Hêlbûna çêtir, hilbera bilind, parçeyên hesas ên nehelandinê | Mesrefên bêtir; overkill li ser resinên hêsan |
| Tevlihevkirin/tevlihevkirin | Beşên tevlihevkirina Maddock an pin zêde dike | Masterbatchê rengîn, pêkhateyên dagirtî, parçeyên hesas ên xêzkirinê | Extra shear; ji bo rezberên hestiyar ên germê xelet e |
| Avdanî (du qonax) | Devera dekompresyonê plus porta vekêşanê guheztinan derdixe | Rezînên hîgroskopîk ên ku zuwakirin ne pratîkî ye | Complex; vent dikare bişewitîne heke nehevhatî be |
| PVC-taybetî | Kompresyonek kêm, rûberên paqijkirî, no deqên mirî | PVC hişk û maqûl | Purpose-builded; ne kêşek gelemperî-armanca |
Pişka Armanca Giştî (GP): Ya herî hevpar, çêtirîn ji bo?
Screw GP lihevhatinek e, û yek baş e. Ew PE, PP, PS, û ABS-ê bi meqbûl dimeşîne, ku piranîya çêkirina kelûmelê vedigire. Çêkerên makîneyê wê wekî standard dişînin ji ber ku gava ku ew nizanin hûn ê çi bimeşînin ew standarda herî ewledar e.
Dema ku resin daxwazî dibe, lihevkirin ji we re mesref dike. Pişkek GP ya li ser naylonê tije cam zû diqelişe. Pişkek GP-ê li ser PVC-ya hişk materyalê xirab dike. Pişkek GP-ê ku ji bo hilberîna herî zêde li ser perçeyek-dîwarê tenik tê pêçandin, nehêlan peyda dike. Gava ku yek ji wan pêvajoya we vedibêje, pêçek-armancek çêkirî ji xwe re tenê di qurmê de dide.
Screw Barrier: Better Melt Veqetandin û Homogeneity
Pişkek asteng di nav devera helandinê de firîna duyemîn zêde dike. Ew firîn bi fizîkî gurzên zexm ên mayî ji helîna ku jixwe hatî çêkirin vediqetîne, û hişkan li dîwarê bermîla germ li cihê ku ew helîna xwe berdewam dikin, dihêle.
Bêyî astengî, pariyên zexm di hundurê hewza helandinê de, ku ji dîwêr veqetandî ye, vedişêrin, û dikarin wekî nehele bijîn heta nozê. Bi yek re, helandin bi tevahî û bi domdartir qediya.
Berdêl yekrengiya helandinê ya çêtir e ku di heman hilberan de an jî bilindtir e, ku wekî kêm nehelandinê, kontrolkirina guleyan hişktir, û pencereyek pêvajoyek berfirehtir xuya dike. Molderên ku pakêkirina dîwarê tenik, parçeyên optîkî, an her tiştê ku hesas nezelal dimeşînin divê yek bi navê xwe bipirsin.
Pişka Tevlihevkirin / Tevlihevkirin: Ji bo Materyalên Masterbatchê Dagirtî û Reng
Pişkên tevlihevkirinê, bi gelemperî li nêzî tîpê, beşek tevlihevkirinê ya diyarkirî lê zêde dikin. Parçeyên Maddock (firokî) bi darê zorê di nav valahiyên teng de dihele, perçeyên nehelkirî bi qerfê dişkînin. Mikserên pin ji hev vediqetînin û herikînê ji nû ve li hev dikin, reng û dagirtin belav dikin.
Dema ku xêzkirina rengan pirsgirêkek kalîteyê ye, dema ku belavkirina masterbatch girîng e, an dema ku belavkirina dagirtî performansa beşê dimeşîne, yek bikar bînin. Bazirganî şilkirina lêzêdekirî ye, ku tevlihevkirina beşan ji bo rezînên hesas ên germê yên ku jixwe nêzî sînorê hilweşîna xwe ne bijarek xelet dike.
Pişka Avêkirî / Bêgazkirinê: Ji bo rezînên hîgroskopîk
Screwek vekêşkirî du qonaxan dimeşîne. Qonaxa yekem dihele, dûv re kanal ji nişka ve kûr dibe, li dergehek vekêşanê ya ku di bermîlê de tê qutkirin, zexta helandinê davêje nêzî sifirê. Nem û avjenî ji wir direvin, bi gelemperî di bin valahiya. Qonaxa duyemîn dûv re helîna ji bo derzîlêdanê paşde dixe.
Ev ji bo rezînên hîgroskopîk ên ku zuwakirin ne pratîkî an ne pêbawer e, dixebite. Ew di heman demê de xetereyê hildigire: heke her du qonax li hev neyên hev, helîna li şûna gazê ji porta veguhêz derdikeve. Pêdivî ye ku pişkek vekêşk û bermîlek vekêşan bi hev re bêne sêwirandin, ji ber vê yekê ew wekî komek têne destnîşan kirin û ne bi rengek bêserûber têne nûve kirin.
Sêwirana Screw-PVC-taybetî: Çima Pêlên Standard bi PVC re têk diçin
PVC hişk bi du awayan yekcar pêçek standard ceza dike. Ew di bin şûştinê de xera dibe, klorîdê hîdrojenê derdixe, ku dûv re pola ku li hember rûniştiye xera dike. Beriya ku operator xeletiyek bibîne, zirarê dest pê dike.
Pişkek PVC bersiva her du gefan dide. Kompresyona kêm qijikê nerm dihêle. Rûyên paqijkirî û geometrîyek bê deqên mirî rê li ber sekinîn û pijandinê digre. Set hema hema her gav di tedawiya rûkê de hewceyê berxwedana korozyonê ye, ne tenê berxwedana lixwekirinê. Yên meRêbernameya bermîlê ya PVCkîmya, û me vedigirebermîlên screw du conicalPVC li aliyê extrusion xizmet.
Meriv Meriv Bermîla Pêça Rast ji bo Rezîna xwe Hilbijartin
Hilbijartina resin her biryarek din li ser rûpelê digire: geometrî, pola, û rû. Tabloyê bixwînin, paşê notên di bin wê de bixwînin, ji ber ku notên hişyariyê digirin.
| Resin | L/D tîpîk | Rêjeya compression tîpîk | Tîpa Screw | Notên taybet |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP an asteng | Bexişandin. Ji bo ku bi paqijî bihele pêdivî bi rijandina erênî heye |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Vîskozîtî kêm, bi hêsanî dihele. Tevlihevkirina nerm li ser HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP an asteng | Amorphous. Temaşekirina germê temaşe bikin, xêzik bi hêsanî xuya dikin |
| PC û plastîkên endezyariyê | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Asteng an jî GP, rijandina kêm | Germahiya helîna bilind, pencereya teng. L/D-ya dirêjtir, şilkirina nerm |
| PVC hişk | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-taybetî | Berxwedana korozyonê ne vebijarkî ye. Dema rûniştinê ya kurt |
| PVC nerm | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-taybetî | Ji hişkbûnê zêdetir bexşandin, hîn jî xiraker |
| PET (preform) | 20:1 – 24:1 | Pîvana kêm, rast | PET-a-armanc hatî çêkirin | Hişk bikin an jî biqelînin. Kevir kêm, niştecîhek hindiktirîn, rûvên paqijkirî |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, rijandina kêm | Ger zêde germ bibe bi tundî têk diçe. Kontrolkirina germê ya rast |
| Bi cam tije / abrasive | Per resin bingehîn | Per resin bingehîn | Cûreya bingehîn + rûyê hişk | Geometrî li dû resinê bingehîn dimeşe. Ewrûew e ku diguhezîne: bimetalîk biçin |
Meriv çawa vê tabloyê bikar tîne:ev rêze û xalên destpêkê yên çapkirî ne, ne taybetmendî ne. Makîneya we, pola we, beşa we û hilberîna we hejmaran diguhezîne. Sêwiranek çîçek li hember pêvajoya weya rastîn geometriya paşîn piştrast dike. Tu carî bêyî wê danûstendinê ji maseyek gelemperî ferman nekin.
PP û PE: Nîv-krîstalîn, Kevirê nerm
Polyolefîn doza hêsan e. Ew rijandinê tehemûl dikin, li ser pencereyek fireh dihelin, û pêçek GP-ê dibaxşînin. Kêmkirina nerm û bilindtir baş dixebite, ji ber ku van rezînên bi vîskozîtî kêm pêdivî bi rijandina erênî ne ku bi paqijî bihelin ne ku di nîv-şilandî de biherikin.
Li ser dîwarên zirav bi zorê hilberanê bihejînin, û pêçek asteng lêçûna xwe bi peydakirina helandinek bêkêmasî bi heman lezê re distîne.
ABS û PS: Amorf, Temaşe Bikin Germahî
Rezînên amorf li şûna ku di noqteyek tûj de dihelin, li ser deverek nerm dibin. PS ji ber ku ew ew qas bi hêsanî dişewite bi zextek kêm dimeşe. ABS bêtir lênêrîn hewce dike: ew xêz û rijandin nîşan dide dema ku ew hilweşîne, û germa rijandinê bi gelemperî sedem e.
Ger parçeyên ABS xêz dikin û xalên we rast xuya dikin, berî ku hûn gumana zuwakirinê bikin gumana şûştinê bikin. Rêjeyek çewisandina êrîşkar a li ser rezînek amorf a hesas a germê kêmasiyên xwe çêdike.
PC û Plastîkên Endezyariyê: Germahiya Bilind, L/D dirêjtir
PC, naylon, PBT, û xizmên wan li jor dihelin û ji jor de berz dibin. Pêdiviya wan bi helandina bêkêmasî heye, ku ji bo L/D-ya dirêjtir nîqaş dike, lê ew di heman demê de dema rûniştinê jî ceza dikin, ku li dijî girtina helandinê di bermîlek mezin de nîqaş dike.
Çareserkirina L/D dirêjtir e bi pêçandina nerm û fîşekek bi pîvana rast. Mezinahiya fîşekê li ser PC-ê xelet bistînin û materyal di germahiyê de dizivirin heya ku zer bibe, çuqasî çi qas baş be jî.
PVC hişk û maqûl: Berxwedana korozyonê krîtîk
Her tiştê li jor di derbarê PVC de ji bo hilbijartinê derbas dibe. PVC hişk hem li dawiya nizm ya L/D û hem jî lihevhatinê rûdine, ji ber ku dem û qut her du jî dijmin in. Pêdivî ye ku dermankirina rûkalê li dijî korozyonê, ne tenê xişandinê, li ber xwe bide, û ew bijartina alloyê di hundurê bermîlek bimetalîkî de diguhezîne.
PET û POM: Kevirê kêm, Kontrolkirina Germahiya Rast
PET hîgroskopî ye. Ava di helandinê de zincîreyên polîmer hîdrolîz dike, vîskozîtîya xwerû dadixe, û dema ku makîne dixuye ku ew baş dimeşe çêdibe û çêdibe. Rezînê bi rêkûpêk zuwa bikin, rijandina hindik bimeşînin, niştecîh kurt bihêlin, û rûberên paqijkirî diyar bikin da ku depo çênebin.
POM lihevhatina asayî tehamul dike lê dema ku zêde germ dibe bi tundî têk diçe, û hilberên hilweşandina wê xeternak in. Kontrolkirina germahiyê û dîsîplîna dema rûniştinê ji geometriya jîrtir girîngtir e.
Materyalên Dagirtî û Abrasive: Rêzeya 30%.
Li vir qaîdeya herî zelal a li ser rûpelê ye, û ew hejmarek e, ne hestek.Fîbera şûşê heya %30: setek nitridî ya 38CrMoAlA wê digire dest.Em pêlên xweyên derzîlêdanê yên nîtridkirî ji bo wê rast çêdikin û binirxînin, têne qutkirin û nerm kirin, dûv re bi gazê di 950-1050 HV de di dozek 0,5–0,8 mm de têne nitrid kirin.
Ji 30% cama jor, an bi dagirtina mîneral û retardantê agirê li jor, pêdivî ye ku rû biguheze.Doza nîtrîdî qatek belavbûnê ye, û dagirtina abrasive wê zûtir ji ya ku pola li binê heq dike, jê dibire.
Wê demê abermîl screw bimetallicnûvekirinek namîne û dibe taybetmendiya rast: aliyoya hişk dorbera tevahî li dora qada cilê ya boriyê rijand, serhişkiya hundur daxist 62 HRC. Geometrî hîn jî li dû resinê bingehîn dimeşe. Tenê rûber diguhere. Yên merêberê bimetallic vs nitridedbi mantiqa lêçûnê dixebite.
Cureyên Bermîl, Materyal, û Dermankirina Rûyê
Bermîl bi awayekî dramatîk têk naçe. Ew bi bêdengî vedike û bi xwe re hilberîna we digire. Materyal û rûber biryar didin ka ew çiqas dirêj digire.
Bermîla Steel Nitrided Standard: Serlêdan û Sînor
Nitriding nîtrojenê di nav rûxara pola de belav dike, halekî hişk çêdike. Em pêlên derzîlêdana 38CrMoAlA di 500–560 °C de gaz-nîtrîd dikin, di 950–1050 HV de qatek nîtrîdî 0,5–0,8 mm qalind çêdikin. Ew li ser pola nehatî dermankirin berxwedana lixwekirinê ji sedî 30-40 zêde dike.
Pola bingehîn pêşî tê qutkirin û nermkirin, ku bi serê xwe berxwedana guhastinê %50 bilind dike. Bi hev re, ew her du gav li ser rezînên ne-korozî yên wekî PE û PP jiyana karûbarê bi qasî 10,000-20,000 demjimêran didin.
Sînorê wê kûrahiya dozê ye. Gava ku abrasion di qata nîtridî de qut dibe, navika nermtir a li jêr zû dişewite. Em pêlên xweyên derzîlêdanê yên nîtridî ji bo pêkhateyên bi fîber-camê yên bi hêzkirî heya% 30 dinirxînin (mînakek PA plus fiber camê). Li jor, an li ser rezînên gemarî, doza nîtridî ji hev dûr e û rûer divê were guheztin.
Bermîla Bimetallic: Avakirin, lêçûn, û gava ku ew dide
Bermîlek bimetalîk laşek alloy-polayê digire û aliyonek cilê ya cihê di nav boriyê de dihelîne. Li ser bermîlên xwe em li dora dorhêla tevaya devera kincanê alimê hişk dirijînin, û serhişkiya hundur digihîje 62 HRC.
Ew celebek cûda parastina ji nitriding e. Doza nitrided qatek belavbûnê ye ku bi perçeyên mîlîmetre tê pîvandin. Kulîlkek alyozê ya rijandin an hevgirtî qatek ji metalek cihê ye, û dagirtina abrasive pêdivî ye ku hemî wê derbas bibe.
Alloy ji bo tehdîdê tê hilbijartin. Rûberên bi karbîd-dewlemend û tungsten-karbîd li hember hejandina cam û mîneralan li ber xwe didin. Alozên nîkel-hilgir li dijî korozyona ji PVC û pêkhateyên agirê-retardan li ber xwe didin. Aloya çewt hilbijêrin û we ji bo bermîlek bimetalîkî ya ku pirsgirêka xelet çareser dike pere daye.
Her gava ku xwarina we zirav an zirav be, ew drav dide. Arîtmetîk hêsan e: heke komek bimetalîk çend caran bi qasî ya nitridkirî li ser materyalê we bimîne, nirxa kirînê ya bilind salê bi lêçûnek kêmtir dabeş dibe, berî ku hûn drav û dema ku hûn jê dûr dikevin bijmêrin.
Segmented vs Barrel Monolithic: Flexibility vs Precision
Bermîlek monolîtîk (yek perçe) ji laşek yekane tê çêkirin. Ew rastbûn û hevsengiyê çêtirîn digire, û ew norm e ji bo şilkirina derzîlêdanê, ku li wir deqîq domdariya guleyan dimeşîne.
Bermîlên perçekirî ji beşan bi hev ve diqelibin, ku dihêle ku beşek xişkirî bêyî hilweşandina tevaya bermîlê were guheztin, û dihêle ku portên vekêşanê bi nermî werin danîn. Bazirganî lihevkirin e: her hevgirtin ji bo nelihevkirinê fersendek e, û makîneyên derzîlêdanê ji extruderên tevlihev kêmtir lêborîn in.
Base Steel û Vebijarkên Rûvî yên ku li ser wê rûnin
38CrMoAlApola bingehîn e ku em pêlên derzîlêdanê jê re makîne dikin, û ew ji ber sedemek xwerû ya pîşesaziyê ye. Kîmyaya wê ya krom-molîbden-alumînyûm ji bo nîtrokirinê hatiye sêwirandin: aluminium di rewşê de nîtrîdên hişk û domdar çêdike dema ku navik hişk dimîne.
Pola bingehîn barê mekanîkî hildigire. Rûyê li ser wê cilê digire, û li wir bijartina rastîn heye. Wek açêkerê bermîla pêçaem rêza tevahî rûberê peyda dikin, û her yek bersivek xetereyek cûda dide:
- Nitriding- 0,5-0,8 mm qatek li 950-1050 HV. Rezînên paqij, fîberê camê heya %30.
- Rûbera bîmetalîk- alloya hişk li dora qada cilê ya boriyê hevgirtî ye, bi 62 HRC vekir. Peywira abrasive û gemarî.
- Spraykirina karbîdê tungsten- ji bo rewşên abrasionê yên herî dijwar.
- Plating Chrome- rûxeyek nerm, serbest-heval. Bi guheztinên rengan û zeliqandinê re dibe alîkar, ne bi ziravbûna giran.
- Tev stîl- gava ku berxwedana korozyonê an paqijiya materyalê ji cilê bêtir hewcedariyê dike.
Rêbernameya meya materyalên bermîla pêçayî polayên bingehîn bi tevahî berhev dike.
Tedawiyên Rûyê Berawirdî
| Materyal / dermankirin | Hardness | Lixwekirina berxwedanê | Berxwedana korozyonê | Ji bo çêtirîn |
|---|---|---|---|---|
| 38CrMoAlA, nîtridkirî | 950-1050 HV, qatek 0,5-0,8 mm | Baş | Navînî | PE, PP, PS, ABS; fiber cam heta 30%. The default aborî |
| Rûbera bîmetalîk | Bore 62 HRC | Pirrbidilî | Baş | Li jor 30% bi cam dagirtî, bi mîneral dagirtî, regrind, erkê abrasive |
| Spraykirina karbîdê tungsten | Pir bilind | Pirrbidilî | Baş | Dozên abrasionê yên herî dijwar |
| Nikel-base alloy rûerd | Li gorî formulasyonê têne hilbijartin | Baş | Pirrbidilî | PVC, fluoropolymers, retardantên agir |
| Zehfkirina kromê | Zehmet, pir nazik | Navînî | Baş | Serbestberdana nerm, guheztina rengê hêsantir, dijî-stick |
| Tev stîl | Per pola | Navînî | Pirrbidilî | Serîlêdanên korozyon an paqijiyê-rêvebir |
Rûyê ji bo xwarina herî pîs diyar bikin ku rêz dê bi rastî bimeşe, ne ya herî paqij. Diyarkirina ji bo doza paqij awayê herî gelemperî ye ku komek nû zû dimire.
Maintenance: Meriv Çawa Her Saet Dikare Set Bide
Maintenance cilê berevajî nake. Ew ji we re dihêle ku hûn li ser celebê neçarî lê zêde bikin, û ew daneyan dide we ku hûn li şûna ku hûn bertek nîşanî wê bidin, veguheztinê plansaz bikin.
Lîsteya kontrolê ya rûtîn
| Pircarînî | Çi kontrol bikin | Çima |
|---|---|---|
| Her guhertin | Germahiya helandinê li hember normal, dema hilanînê, domdariya kulikê, barkirina motorê | Vana diherikin berî ku kêmasî xuya bibin |
| Her materyal an rengê guhertin | Bi tevahî paqij bike; Paqijkirinê ji bo pişkên reş an materyalê hilweşandî kontrol bikin | Pişk tê wateya deqên mirî an hilweşîna cîhek |
| Mehane | Thermocouples û bandên germkirinê verast bikin; sarbûna feed-gewrê kontrol bikin | Sensorek hilkêşandî materyalê bi mehan bêhemdî dipije |
| Kengê ku çîp derket | OD firînê û nasnama bermîlê li cihên nîşankirî bipîvin; zengila kontrolê kontrol bikin | Screw jixwe derketiye. Deh hûrdeman pîvandin daneya belaş e |
| Bi kêmanî salane (erkê zirav an zerar) | Kişandina plankirî: pîvana cilê ya tevahî, kontrolkirina hevrêziyê, tomarkirina xwendinê | Karê dagirtî, PVC, û regrind ji rezbera paqij pir zûtir saz dike |
Pêvajoya Paqijkirinê ya Birêkûpêk Dema Guherîna Resin an Rengan
Berî her rawestgeh û her guhartinê, bêyî îstisna ji bo rojên mijûl, paqij bikin. Materyalên ku di hundurê bermîlê de sar dibin xera dibe, li ser rûyan dipêje, û paşê wekî pişkên reş di beşa xerîdar de vedigere.
Ji bo guheztina rengan, ji bo ragirtinê, û berî ku hûn li polîmerek hestiyar-germê veguherînin berhevokek paqijkirina bazirganî bikar bînin. Virgin PE an PP veguherînên rûtîn di navbera materyalên lihevhatî de pêk tîne. Rezînên germahiya bilind ên wekî PC û PMMA hişktir digirin û pêdivî bi paqijkirina tundtir heye.
Paqij bike berî ku were girtin, ne tenê berî destpêkirinê. Tiştê ku hûn di bermîlek sar de dihêlin dibe pirsgirêka ku hûn di destpêka paşîn de şer dikin.
Meriv çawa Paqijiya Screw-to-Barrel Pîvandin
Ev pîvandin e ku ramanê vediguhere rastiyê, û pir dikanan wê diavêjin.
- Pişkê bikişînin û paqij bikin.Germ, bi amûrên tûnc an sifir. Qet scraperên pola, yên ku rûbera dermankirî qut dikin, pêçek pê ve girêdayî ye.
- Cihên pîvandinê nîşan bikinbi dirêjahiya xebatê: herî kêm xwarin, veguheztin û pîvandin.
- Pîvana firîna ODbi mîkrometek derveyî li her pozîsyonê, xwendina li çend xalên li dora derdorê digire da ku cilê neyeksan bigire.
- Nasnameya borîna bermîlê bipîvebi pîvanek borîn li cîh û kûrahiyên hevgirtî.
- Paqijiya radial hesab bikin:OD firîna ji bore ID kêm bike û bi du parçe.
- Li hember xêzkirina çêkirinê bidin ber hevû her xwendinê bi tarîx û demjimêrên ku dimeşin têkevin.
Encamê li hember paqijiya orîjînal, ne li hember hejmarek gerdûnî şîrove bikin. Rêgezek kirrûbirra bikêr: gava ku paqijî bi qasî du caran ji nirxa çêkirinê zêde bû, an dema ku hilber bi heman leza çolê bi rengek berbiçav daket, dest bi plansazkirina guheztinê bikin. Rêbernameya meya pîvandina gav-gav rêbazê bi tevahî hûrgulî vedigire.
Bernameya Paqijkirinê û Cûreyên Pêvek Paqijkirinê
Tevlihevî bi kar re li hev bikin. Paqijkirina mekanîkî (bê-abrasive) bi vîskozîteya bilind. Paqijkirinên kîmyewî êrîşî materyal û karbonê yên hilweşandî dikin. Paqijkirinên kef mezin dibin da ku bigihîjin deqên mirî yên ku herikîna laminar ji bîr dike.
Navberên paqijkirina kûr bi resen ve girêdayî ye. Polîmerên germahiya bilind karbonê zûtir çêdikin û hewceyê paqijkirina kûr a pir caran. Tiştê ku hûn diherikin, navberê li ser bernameyekê bihêlin ne ku li bendê bin ku pişkên reş ji we re plansaz bikin.
Dema ku meriv tamîr bike vs kengê veguherîne
Mesrefa salek karûbarê berhev bikin, ne du etîketên bihayê. Ji nû ve avakirina ku nîvê wê lêçû lê sêyeka salan vedigere vebijarka biha ya veşartî ye.
Repair rastê vedikedema ku cil û berz be û nerm be, metala bingehîn deng e, ev yekem ji nû ve avakirinê ye, û geometrî hîn jî li gorî reseniya we ye.
Veguheztin li rastê vedigeredema ku korozyon kûr bûbe, dema ku çîp ji berê ve ji nû ve hatî çêkirin, dema ku materyalê we guherî û geometrîya kevin êdî li hev nayê, an dema ku set mezinahiyek hevpar e ku bihayê wê yê guheztinê nêzîkê nirxa tamîrkirinê ye.
Rêbernameya meya tamîrkirinê û veguheztinê tabloya biryarê ya tevahî derdixe.
Storage Proper and Handling of Spare Screw Berrels
Komek yedek tenê bikêr e heke gava ku hûn jê re hewce ne rast û paqij be. Pişkên horizontî bi piştgirîya dirêjahîyê hilînin, tu carî xwe li ser tîrê nehêlin. Wan li hember gemarê bipêçin, wan nixumandî bihêlin, û kaxeza taybetmendiyê û hejmarên hişkiya pîvandî bi beşê re bihêlin.
Stratejiya zivirînê-saziya yedekji her xercê bileztir hêjatir e, û hema bêje ti dabînker dê vê yekê ji we re nebêje. Beriya ku seta heyî têk nebe, veguheztinê bikirin. Dema ku hilber berdewam dike, seta nû bişînin, ya kevin ji bo ji nû ve avakirinê bişînin, û seta ji nû ve hatî çêkirin li ser refikê wekî yedek bihêlin.
Naha hûn xwedan zivirînek bi zexm dema bêplankirî ne, û her guheztina pêşerojê li şûna ku roja şemiyê di demjimêr 2-ê sibehê de li gorî we diqewime. Stratejî yek komek sermayeya xebatê lê dide û gava yekem ku têkçûnek çênebe lê dide.
Ew Pêvajo ye an Makîne? Dergehek biryarê
Li vir beşê ye ku tu hevrikek nanivîse, û ew ê ji ya mayî ya vê rêbernameyê bi hev re bêtir wext xilas bike.
Dema ku kêmasiyek çêdike xuya dibe, pir tîm digihîjin mîhengên makîneyê. Germahî, tansiyona paşde, leza derzîlêdanê, dema ragirtinê. Carinan ew rast e. Lê gava ku yekîneya plastîkkirinê tê xişandin, tu mîheng pêvajoyê vedigerîne, û hefte di nav lêgerînek ku çu carî bi ser neket de winda dibin.
Berî ku hûn xalek din dest pê bikin, vî derî bimeşînin.
1. Tiştek guherî?Gelek rezînek nû, rengdêra nû, rêjeya nû ya nû, qalibek nû, mîhengek ku kesek eyar kiriye? Ger erê, guhertinê bişopînin. Ev pirsgirêkek pêvajoyê ye heya ku berevajî îsbat bike.
2. Ma kêmasî ji nişka ve xuya bû, an di nav hefteyekê de gevizî?Xalên ji nişka ve li guherînek an pêkhateyek şikestî. xalên gav bi gav li wear. Cilûberg di şevekê de nayê.
3. Ma çîçek bi gulebaranê hevgirtî ye?Kulîlkek nakok a axaftina zengila kontrolê ye. Berî her tiştî wê kontrol bikin.
4. Ma hilber bi heman leza çolê daketiye, an dema başbûnê dirêj bûye?Her du jî li ser paqijiyê, tê wateya cilê an bermîlê. Mîheng nikarin paqijiya windabûyî vegerînin.
5. Ma germahiya helandinê li ser xalên neguhêrbar bilind dibe?Pîrek germa şûştinê ya zêde çêdike, bi gelemperî ji ber ku ew li hember paqijiyek xirav dijwartir dixebite.
6. Pişkên reş piştî her paqijkirinê vedigerin?Materyal li cihekî mirî rûdine. Li ser setek kevintir, ew cîhê mirî bi gelemperî paqijiya ku helîna xerabûyî vedihewîne tê hilanîn.
Sê an bêtir bersivên "erê" li ser pirsên 3 heta 6 tê vê wateyê ku makîne ji we re vedibêje ku yekîneya plastîkkirinê lixwe ye. Stop ahengê. Pişkê bikişînin û bipîvin.
Pîvandin saetekê digire. Teqîbkirina kêmasiyek mekanîkî bi navgîniya mîhengan hefte digire, û ew çu carî nagihêje hev, ji ber ku bersiv qet di kontrolkerê de nebû.
Rêbernameya Pirsgirêkan bi Tabloya Root-Cause
Her kêmasiyek jêrîn dikare ji pêvajoyê an ji cilê mekanîkî were. Navên tabloyê heneçerx û bermîlsedema bingehîn, ji ber ku ew nîvê ku her kesê din jê derdixe ye.
| Pirsegirêk | Xûya | Screw / bermîl sedema bingehîn | Çalakiya rastkirinê |
|---|---|---|---|
| Xalên reş / nîşanên şewitandinê | Di beşê de xalîçeyên tarî an xêzên tarî; piştî rawestandinê xirabtir | Materyalên xerabûyî yên ku di nav deverek westiyayî an cîhek mirî de maye; scored bore; rûyê screw zirar | Paqijkirina kûr. Ger pişk vegere, bikişînin û teftîş bikin. Ji bo pîvandinê û paqijiya cilê kontrol bikin. Ger ku set malzemeyê dihewîne biguhezînin |
| Mezinahiya guleyan / fîşekên kurt | Dirêjbûna giraniya guleyan; cushion diguhere gule bi guleyan | Kontrola zengilê ne morkirin(herî gelemperî); firînên westiyayî dihêlin ku melt leak ber bi paş ve; bermîl bore oversize | Pêşî zengila kontrolê kontrol bikin. Piştre paqijiyê bipîvin. Mîheng dê valveya nevegerê ya ku diherike rast neke |
| Germahiya dişewite | Germahiya helandinê ya rastîn li ser xalên diyarkirî; rengvedana materyalê | Birîna zêde ya ji rêjeya kompresyonê ya çewt; paqijiya xwerû ku pişikê dijwartir dixebitîne; termcouple drifted | Thermocouples verast bikin. Leza pêlikê û zexta paşîn kontrol bikin. Ger geometrî ji bo resin xelet be, pêl rast e |
| Vegerandina hêdî / plastîkkirina dirêj | Demê başbûnê dirêj dibe; dema çerxê mezin dibe | Paqijiya westiyayî ku karbidestiya pompkirinê kêm dike; pirsgirêka beşa xwarinê; geometriya çewt ji bo resin | Pêşî sarbûna gewrê û xwarinê pellet kontrol bikin. Dûv re paqijiya li hember xêzkirinê bipîve |
| Zêdebûna barkirina motorê / zexta paşîn | Ampêrên motorê bi hilbera domdar hilkişin; alarmên torque | Di boriyê de kişandina pêç (şaşbûn, pêça xwar); şilbûna zêde; berxwedana avahiya materyalê hilweşand | Lihevhatin û rasterastiya pêçê kontrol bikin. Pişkek xwar yek aliyek boriyê dixe û dê bermîlek nû jî hilweşîne |
| Hilweşîna materyalê / rengdêr | Zerbûn, rijandin, ziravbûn, bêhnkirin | Dema rûniştinê pir dirêj (ji bo bermîlê pir piçûk e); hejandin pir aggressive; deqên mirî ku materyalê digirin | Rêjeya mezinahiya guleyan bermîl-kapasîteyê kontrol bikin. Xwarinê kêm bikin. Li ser rezînên hesas ên germê, dibe ku pêçekek kêm-kompresyon tenê rastkirina rastîn be |
| Parçeyên zexm di qismî de nehelîne | Pişkên hişk; kêmasiyên mîna lens; deqên qels | Kapasîteya helandinê ya têr nake: L/D pir kurt, çewisandin xelet, hilber ji tiştê ku pîvaz dikare bihelîne derbas dibe, an paqijiya xwar | Hilberanê kêm bikin an nûve bikin berbi çîçek asteng. Ger set lixwe be, tu mîheng helandinê vedigerîne |
| Rêzkirina rengîn / belavbûna nebaş | Rengê nehevseng; masterbatch belav nabe | No beşa tevlihevkirinê; pêça westiyayî tevlihevkirina nebaş; çerxa xelet ji bo pêkhateyek dagirtî an rengîn | Beşek tevlihevkirinê (Maddock an pin) diyar bikin. Piştrast bikin ku pêçek pêşî ne bi tenê xira bûye |
Rêzên Reş an Nîşanên Şewitandinê
Polîmera xerabûyî li cihekî rûdine û perçe perçe dibe. Cihên veşartinê yên klasîk paqijiya cilêkirî, çalek pîlankirî, zengilek kontrolê ya xerabûyî, û her cîhek mirî ya ku herik lê disekine ne.
Pêşî paqijkirina kûr. Ger kulîlk piştî paqijkirinek bêkêmasî vegerin, materyal ne tenê bermayî ye. Ew bi domdarî ji hêla deverek di makîneya we de tê çêkirin, û hûn hewce ne ku pêçekê bikişînin û wê bibînin.
Mezinahiya Shot Nakok an Kevirên Kurt
Berî ku hûn mîhengek bixin zengilê kontrol bikin. Gava ku valahiya neveger rawestîne, helîna di dema derzîlêdanê de paşve direve, û fîşeka ku makîneyê difikirî ku ew pîva ye ne ew guleya ku qalib werdigire ye.
Xerîb kulm e. Pêvajoyek domdar pêvekek domdar digire. Dema ku cushion gule ber bi guleyan ve diçe, dihele diçe cîhek ku divê nebe.
Germahiya dişewite an jî pir bilind
Li şûna ku hûn bi xalên mîhengan bawer bikin, helîna rastîn bi lêkolînê bipîvin. Ger helîna rastîn li jorê deveran baş diherike, germa zêde ji şeqê tê, ne ji bendeyan.
Germahiya şêrînê dema ku çewisandin ji bo resenê pir dijwar be, dema ku leza pêlikê pir zêde be, dema ku tansiyona paşde zêde be, û dema ku çîçek westiyayî neçar e ku bêtir bixebite da ku heman materyalê bixebite.
Vegerandina Spî Hêdî / Dema Plastîkkirina Dirêj
Li hopperê dest pê bikin. Pelên pirê, gewriya xwarinê ya pir germ, û sarbûna ne têr a xwarinê, hemî vegerandina kulm û dirêjbûnê birçî dihêlin, û yek ji wan jî ne kêmasiyekê ye.
Ger xwarin saxlem e û başbûn hîn jî hêdî ye, paqijiyê bipîvin. Pişkek ku jêhatîbûna xwe ya pompkirinê winda kiriye ji bo dagirtina heman fîşekê dirêjtir digire, û dema çerxê wê nîşan dide.
Zêdebûna Barkirina Motor an Zexta Paşê
Zêdebûna ampên di hilbera domdar de tê vê wateyê ku tiştek berxwedan e. Pişkek xwar ku di boriyê de dikişîne doza xeternak e: ew yek aliyek bermîlê li xwe dike, û pêçeka nû ya ku li dijî wê nelihevkirinê hatî saz kirin bi heman rengî di heman bernameyê de li xwe dike.
Berî ku hûn tiştek ferman bikin rasterast û hevrêziyê kontrol bikin. Cilûbergên pêlavê yên yekalî şopa tiliyê ye.
Hilweşîna Materyal an Direng
Du sedem serdest in: madde pir germ e, an jî pir dirêj germ bûye. Ya duyemîn jî ew e ku mirov ji bîr dike.
Kulîlkek ku ji pelên bermîlê pir piçûk e, di nav çerx û dewrê de rûniştî dihele, bi nermî dipije heya ku zer bibe. Tu sêwirana pîvaz di bermîlek mezin de guleyek piçûktir rast nake. Dirêjiya pêlê rast bikin, an jî kar berbi makîneyek piçûktir vegerînin.
Meriv Meriv Bermîlek Screw Replacement çawa Siparîş Dike
Tu hevrik vê yekê nagire, û ew parçeyek e ku kiriyar bi rastî hewce ne. Ma hûn ji OEM an ji serbixweyek ferman didinfabrîqeya bermîla pêçan, heman agahdarî quote dimeşîne.
Pîvan û Taybetmendiyên Divê Hûn Pêşkêş bikin
- Marka û modela makîneyê.Wêneyek tabloya navan bes e ku pîvanên lêdanê û dawiya ajotinê piştrast bike.
- Dirêjahiya pêçê û rêjeya L/D,ji xêzekê an rasterast tê pîvandin.
- Resin, bi naveroka dagirtina.Ev ji her tiştê din ê navnîşê bêtir pola bingehîn û dermankirina rûkalê dimeşîne.
- Mezinahiya guleyan û çerxa armancê,ji ber vê yekê geometrî ji kopîkirinê bêtir dikare were xweşbîn kirin.
- Nimûneyek, an nimûneyek xwar.An jî dixebite. Parçeyek xiravkirî dikare were pîvandin û geometriya tevahî ji nû ve were çêkirin.
- Cara dawî çi xelet bû.Nimûneya cilê bi parçeyê re bişînin. Wendabûna pîvana nerm dibêje abrasion. Pitting dibêje korozyon. Cilûbergên yek-alî lihevhatinê dibêje, ku pêçek nû wê rast neke.
Ew tiştê paşîn yek e ku kiryaran ji bîr dikin, û ew e ku hûn rawestîne ku hûn kopiyek dilsoz a têkçûnek bikirin.
OEM-Match vs Sêwirana Xweser: Pros û Neyînî
Maçek OEMgeometriya orîjînal dubare dike. Dema ku pêça orjînal bi pêvajoya we re têkildar be û bi hêsanî ji holê rabe ew banga rast e. Pêşbînîkirin, verastkirin li dijî xêzkirinê, bê verastkirina pêvajoyê.
A design customgeometriyê diguhezîne da ku li gorî tiştê ku hûn îro bi rastî dimeşînin. Dema ku pêvajo dimeşe û pêl neçû ew bangek rast e: we regrind lê zêde kir, veguherî pola dagirtî, armancên derketinê guhezand, an jî pêça orjînal tu carî rezbera xwe baş negirt.
Dema ku pêvajo hate guheztin fermankirina maçeke OEM-ê pirsgirêkê di pola nû de dubare dike. Sparkirina sêwirana xwerû dema ku ya orîjînal baş bû lêçûn û ji nû ve verastkirinê zêde dike. Modela cilê ji we re vedibêje ku hûn di kîjan rewşê de ne.
Dema ku çavkanî ji Chinaînê tê çi hêvî dikin
Demjimêra rêberiyê bi geometrî, dermankirina rûxê, û gelo nexşeyek heye ve girêdayî ye. Bi vegotina xwe re wê bi nivîskî bipirsin, û bipirsin ka demjimêr çi dest pê dike: pejirandina xêzkirinê, an fermana kirînê. Ew ne heman tarîx in, û cûdahî pir caran hefteyek e.
Sê tiştên ku hêja ne ku berî ku hûn bipejirînin bikin:
- Dema ku hilberîn dest pê dike.Endezyariya berevajî mînakek xişkirî berî ku çîpek yekane were birîn, wextê zêde dike. Nexşeyek wê gavê radike.
- Tiştê ku tedawiya rûkal lê zêde dike.Rûbera bîmetalîk û rijandina karbîdê bi rêzika xwe gavên pêvajoyê yên cihê ne.
- barkirina deryayê, cuda.Ew ne di dema pêşengiya hilberînê de ye, û ew hejmar e ku kiriyarên yekem-car şaş dike.
Gotara me ji hêla sêwiranê ve zelal e: em lêçûnek texmînkirî didin ku hilber, barkirin û lênihêrîna domdar vedihewîne, ji ber vê yekê tiştek tune ku paşê were kifş kirin. Hûn di nav 12 demjimêran de wê gotarê digirin.
Bi zivirandina betlaneyê ku berê hatî behs kirin, li dora dema pêşengiyê plan bikin. Setek ku ji têketinek cilê hatî ferman kirin li ser nexşeya we tê şandin. Setek ku ji şikestinekê hatî ferman kirin bi demjimêr, bi hewayê ve, bi bihayek ku kes jê razî nabe, bi demjimêrê ve tê şandin.
Pîvanên Qebûlkirina Kalîteyê û Xalên Teftîşê
Vana kontrolên ku dabînkerek rastîn ji ya erzan vediqetîne ne. Berî ku hûn fermanê bidin wan bi nivîskî bipirsin, û gava ku sete hat wan verast bikin:
- Dirêjahiya derveyî li gelek xalan li ser her firînê
- Dirêjahiya borê û silindirbûn
- Serhişkiya rûyê wek anirxa pîvandî(HV an HRC), ne taybetmendiyek katalogê ye
- Kûrahiya doza nitrided, an jî kûrahiya qatê alloy li ser boriyeke bimetallic
- Concentricity û rasterast
- Zehmetiya rûyê (Ra)
- Pola pola bingehîn, pejirandî
Zehmetî û kûrahiya dozê du yên ku herî girîng in, û her du jî pir caran bi bêdeng têne daxistin. Qatek nîtridî ya li 950–1050 HV û kûrahiya 0,5–0,8 mm taybetmendiyek e ku hûn dikarin dabînkerek jê re bigirin. "Nitrided" bi serê xwe ne.
Ger gotinek bi rengek dramatîk li binê yên din be, bipirsin ka pola çi ye û dermankirin çiqas kûr dibe. Ew hema hema her gav cihê ku cûdahî vedişêre ye, û hûn wê di cilê zû de paşde bidin.
Rêwîtiya meya çavkaniyê ya tam di rêbernameya fermana bermîla pêça xwerû de cih digire.
Pêdivî ye ku bermîlek pêça derziyê biguhezîne an xwerû? Modela makîneya xwe, xêzkirin, an nimûneya xweya xwe bişînin. Em di nav 12 saetan de binivîsin.
Gotinek Bermîla Screw bistîninPirsên Pir Pir Dipirsin
Pirs: Bermîlek pêlavê ya derzîlêdanê çiqas dom dike?
A: Li ser rezînên ne-korozî yên wekî PE û PP, pêlên derzîlêdanê yên nitridkirî 38CrMoAlA bi qasî 10,000-20,000 demjimêran dixebitin. Tevlîhevên dagirtî yên cam, PVC, û rijandina giran wê kêm dikin, û çiqasî bi naverok û hilberîna dagirtî ve girêdayî ye. Saetê nexebitînin û hêvî nekin: bipîvin. Bi kêmî salê carekê li ser peywira abrasive OD firînê û nasnama xwe li hember xêzkirina avahiyê binihêrin, û meylê tomar bikin. Trend, ne hejmarek demjimêran, ji we re vedibêje kengê hûn koma paşîn ferman bikin.
Pirs: Paqijiya standard di navbera pêçek û bermîlê de çi ye?
A: Hêjmarek yekane tune, ji ber ku pîvanên paqijkirinê bi pîvana çolê ve girêdayî ye. Rêbaza pîşesaziyê ya ji bo komek nû bi qasî 0,001 inç paqijiya radîkal ji her alîyek ji bo her çîçek pîvaza kêşanê ye, ji ber vê yekê pişkek 60 mm li her aliyek nêzîkê 0,06 mm dikeve. Nîşana avakirina we desthilatdar e. Wekî sînorê karûbarê pratîkî, dema ku paqijiya pîvandinê bi qasî du caran ji nirxa çêkirinê zêde bû, an jî hilber bi heman leza çolê de bi rengek berbiçav daket, guheztinê plansaz bikin.
Pirs: Ma ez dikarim ji bo gelek rezberên cihêreng yek pêçek bikar bînim?
A: Di nav malbatê de, erê. Pişkek-armanca gelemperî PE, PP, PS, û ABS bi pejirandinê digire, ji ber vê yekê çêkerên makîneyê wê wekî standard dişînin. Li nav malbatan, na. Pişkek GP-ê ya li ser PVC-ya hişk, materyalê xirab dike û pola xera dike. Pişkek GP ya li ser naylonê tije cam zû diqelişe. Û pişkek ku bi mezinahiya yek gulebaranê ye nikare karekî ku beşek piçûk ji bermîlê bêyî pijandina materyalê bikar tîne bixebite. Ger rezînên we wan valahiyan vedigirin, ji we re ji yekî pirtir, an jî pêçekek ku ji bo doza herî dijwar hatî çêkirin hewce dike.
Pirs: Ez çawa dikarim bibêjim ka pêça min a pêlava derzîlêdanê lixwe ye?
A: Makîne yekem ji we re vedibêje, û mîkrometra wê piştrast dike. Temaşe bikin daketina hilberan bi heman leza pêlê, dirêjbûna dema başbûnê, hilkişîna germahiya helandinê li ser xalên neguhêrbar, pişkên reş ên ku piştî paqijkirinê vedigerin, û mezinbûna guleyan. Her yek ji wan kişandina pêlê rewa dike. Dûv re OD firînê bi mîkrometreyekê û ID-ê bi pîvanek boriyê, li pozîsyonên lihevhatî bipîvin, û paqijiya radîkal li hember xêzkirinê bidin ber hev. Nîşanan pêşniyar dikin; pîvandin piştrast dike.
Pirs: Bermîlek pêçek bimetalîk çi ye û kengê ez hewceyê yekê me?
A: Bermîlek bimetalîk laşek alloy-pola digire û aliyonek cilê dijwartir dixe nav boriyê. Li ser bermîlên xwe em alema hişk li dora qada cilê ya bîrê dirijînin, serhişkiya hundur digihîje 62 HRC. Rêz bi hêsanî tê kişandin:fîberê camê heya 30% li ser komek nitrided 38CrMoAlA baş dimeşe. Ji 30% cam, bi dagirtina mîneral an retardantê agir, an li ser rezînek korozîf, bimetalîk dibin. Doza nîtrîdî qatek belavbûnê ya 0,5–0,8 mm e, û dagirtina giran berî ku pola li jêr biqede, dirêjî wê dibire.
Pirs: Ma sêwirana pêlavê di şilbûna derzîlêdanê de li ser kalîteya beşê bandor dike?
A: Rasterast, û ji piraniya mîhengên pêvajoyê bêtir. Geometrîya pêçan diyar dike ka materyal çiqasî bi tevahî dişewite, germahiya helandinê çiqas yekreng e, reng û dagirtin çiqas baş belav dibin, û gule çiqas hevgirtî ye. Nehelîn, xêzkirin, rijandin, hilweşandin, û guhertoya gulebaranê hemî dişopînin sêwirana sêwiranê an jî cilê pêçanê bi kêmanî bi qasî ku ew vedigerin kontrolkerê. Gava ku kêmasiyek li hember her guherîna mîhengê ya ku hûn çêdikin li ber xwe dide, geometrî an cil û berg bi gelemperî sedem e.
Pirs: Cûdahiya di navbera pişkek derzîlêdanê û pişkek derxistinê de çi ye?
A: Pişkek derxistinê bi domdarî dizivire û pompe bêyî rawestan ber bi pêş ve dihele. Pişkek derzîlêdanê du karan dike: ew dizivire da ku fîşekek plastîk bike, dûv re zivirînê disekine û mîna pilingek ber bi derziyê ve diçe. Ew çalakiya vegerî ji ber vê yekê ye ku pêlên derzîlêdanê zengilek kontrolê li ser serê xwe hildigirin, û çima ew rêjeyên L/D kurttir, bi gelemperî 18:1 heya 25:1, ji pêlên derxistinê dimeşînin. Materyal jî di nav bermîlek derzîlêdanê de di navbera guleyan de rûdine, ku dema rûniştinê û mezinbûna guleyan krîtîk dike.
Pirs: Ma çêkerek bermîla pilingan dikare pêça min bêyî xêzkirinê kopî bike?
A: Belê. Parçeya xwar û geometrî dikare were pîvandin û ji nû ve bişînin: pîvaz, rêjeya rûberê, kûrahiya kanalê, û pîvanên guncan ên li dawiya ajotinê. Em pêlên derzîlêdanê bi ± 0.001 mm digirin. Hişyariyek ku hêjayî gotinê ye: çîçek xwar ji ya ku ji fabrîqeyê derket piçûktir e, ji ber vê yekê divê veguheztin li gorî niyeta sêwirana orîjînal were çêkirin ne li gorî pîvanên xwerû. Nimûneya cilê li gel beşê bişînin, û pêça nû li şûna mîraskirina wê li hember têkçûnê tê diyar kirin.
Xelasî
Sê raman tevahî rêberiyê digirin.
Hilbijartin li dû resin.Geometrî (L/D, rêjeya kompresyonê, celebê pêçayî) li hev dike ka polîmera we çawa dihele. Dermankirina rûkê li hev dike ka xwarina we çiqas qirêj e. Rezînên paqij bi kêfxweşî li ser 38CrMoAlA nitridî dimeşin. Xwarinên abrasive û gemarî pêdivî bi boriyek bimetalîkî heye, û diyarkirina doza paqij awayê herî gelemperî ye ku komek nû zû dimire.
Maintenance salan dikire, û data plansaziyê dikire.Beriya her rawestgehê paqij bikin, li şûna pola bi tûncê paqij bikin, û her gava ku kulm derdiket, paqijiyê bipîve. Têketinek lixwekirinê dizivire "gelo lixwe ye?" nav "kengî ew ê xetê derbas bike?", ku ferqa di navbera guherînek plansazkirî û sekinandinê de ye.
Berî ku hûn pêvajoyê bikin, makîneyê teşhîs bikin.Dema ku hilber dadikeve, dewran dirêj dibin, kulîlk dişewite, an piçik piştî paqijkirinê vedigerin, yekîneya plastîkkirinê diaxive. Mîheng nikarin paqijiya windabûyî vegerînin an zengilek kontrolê ya xitimî ji nû ve vegerînin. Pişkê bikişînin û bipîvin.
Nanhaiya zêdetirî bîst sal in kulm û bermîl çêkiriye û li çaraliyê cîhanê ji 500+ xerîdar re xizmet dike. Pişkên me yên derzîlêdanê ji 38CrMoAlA têne çêkirin, têne qutkirin û nerm kirin, dûv re di germahiya 500–560 °C de bi gazê têne nitrid kirin heya 0,5–0,8 mm di 950–1050 HV de, bi toleransek ± 0,001 2-0,00 saetan, û ji bo 0,0000000 têne nirxandin resinên ne-korozive. Li cîhê ku xwarin hişktir e, em alemê hişk li dora qada cilê ya boriyê dirijînin û serhişkiya hundur digihînin 62 HRC.
Berî ku hûn ferman bidin, endezyarên me bi we re parametreyan dixebitin: çîmento, rêjeya rûberê, kûrahiya kanala pîvazê, û bijartina materyalê di navbera 38CrMoAlA û alloyek duplex de. Ew şêwirdarî belaş e, û gotara ku li pey tê hilber, barkirin, û lêçûna lênihêrînê ya bendewar dihewîne, ji ber vê yekê tiştek paşê xuya nake ku li ser rûpelê nebû.
Piştî radestkirinê, teknîsyenên me piştgirî didin sazkirin û komîsyonê, garantî bi peymanê re derbas dibe (bi gelemperî yek-du sal), û her pirsgirêkek piştî firotanê di nav 24 demjimêran de bersivek û di nav 48-an de çareseriyek werdigire.
Modela makîneya xwe, resin, û pirsgirêka ku hûn hewl didin çareser bikin ji me re bişînin. Hûn ê di nav diwanzdeh demjimêran de taybetmendiyek û pêşniyarek hebe.
Ji me re makîneya xwe, reseniya xwe û ya ku cara paşîn xelet bû ji me re bêje. Em ê koma ku wê rast dike diyar bikin, ne ya ku wê dubare dike.
Ji bo Gotinek Nanhaiya re têkilî daynin