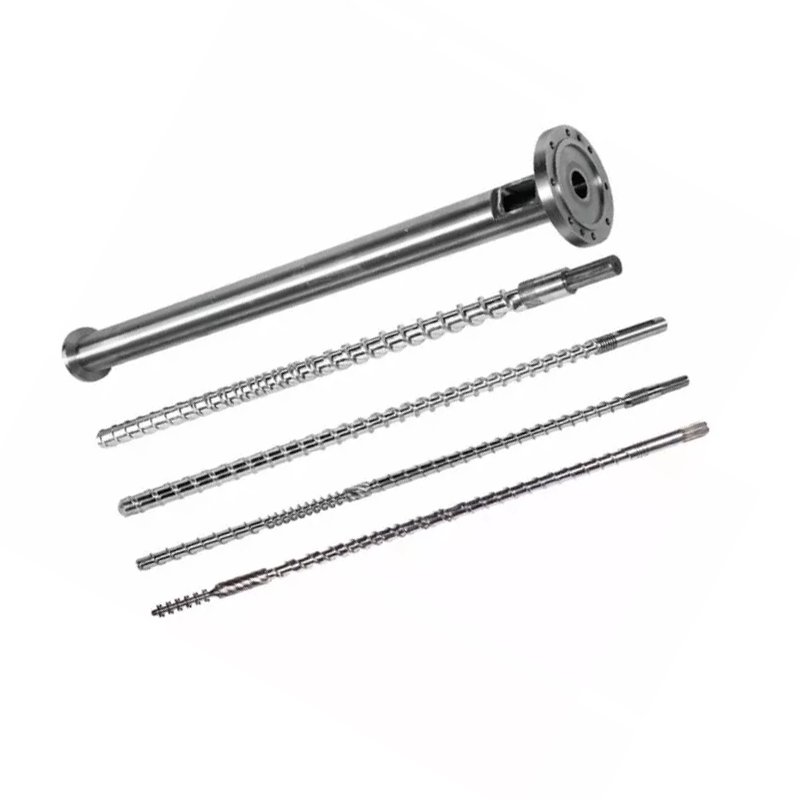
Heya ku beşa nû digihîje makîneyê, flansek bermîl hêsan xuya dike. Dûv re xeletiyek piçûk di qeydê de, çembera pêlavê, rûyê morkirinê an derbasbûna helandinê de dikare sazkirinê rawestîne. Ev rênîşander nîşanî tîmên kirîn û lênêrînê dide ka meriv çawa nimûneyek kevn, navgîniya makîneyê û peywira xebitandinê vediguherîne taybetmendiyek flange ya kontrolkirî.



Bersiva bilez
Ji bo kirîna anextruder bermîl flange, nexşeyek kontrolkirî bişînin ku boriyê, pîvana derveyî, stûrbûn, qeyda cîhê, şêwaza pêlavê, rûyê morkirinê, materyal, dermankirina rûxarê û parçeyên hevjînê nas dike. Bingeha germahî û zexta rastîn, modela extruder an serê-mirinê, hejmar û hewcedariyên vekolînê zêde bikin.
Ji peyvên "ANSI", "DIN", "JIS" an "PN16" tenê flange makîneya xwerû ferman nekin. Van referansan tenê dema ku binavkirina standard û bingeha karûbarê bêkêmasî were diyar kirin dikarin flange boriyek standard diyar bikin. Têkiliyek extruder bi gelemperî hewceyê xêzkirina navbeynkariya xwe ye, tewra gava ku aliyek li pey şêwazek flange ya naskirî bişopîne.
Pêşî nas bikin ka hûn çi celeb flange bikirin
Çewtiyên kirînê bi gelemperî gava ku sê hêmanên cihêreng jê re dibêjin flange dest pê dikin. Flange boriyek standard, flange bermîlek extruder a xwerû û adapterek veguhêz dikare di wêneyekê de mîna hev xuya bike. Bi heman awayî nayên diyarkirin.
| Perçe | Çi diyar dike | Rîska sereke ya kirînê |
|---|---|---|
| Flange boriyeke Standard | Standarda rastîn, çap, mezinahiya navî, çîn an PN, rû, materyal, bor û celebê girêdanê | Etîketek kurt a wekî "DIN flange" dikare ji yek pîvanî û pîvandinê zêdetir behs bike |
| Flange bermîl extruder Custom | Nêzkirina makîneya kontrolkirî, bermîl an adaptorê hevberdanê, qeydkirin, şêwaza pêlavê, pêlava helandinê, taybetmendiya morkirinê û peywira karûbarê | Bikaranîna tabloyek boriyek-flange ji bo navgîniya makîneyê ku xwedan taybetmendiyên cîh û herikînê yên xwerû ye |
| Die-serê adapter flange | Du navbeynkar plus veguheztina helîna hundurîn, rêgez, piştgirî û hewcedariyên senzor an pakêta ekranê | Her du berik ji hev cihê dibin, lê rêça herikîna berhevkirî, xêza navendê an arasteya bilûrê nagire |
niha Nanhaiyarange flange bermîlflanges pola dor bi girêdanên flanged û mezinahiyên port customizable. Nimûneyên ANSI, DIN û JIS, digel pîvanên bi tevahî xwerû yên ji bo sepanên plastîk, kîmyewî, granulasyon û makîneyê hene.
Dîtina fabrîkeya me:navê standard danûstendinek teknîkî dest pê dike; ew xêzkirinê bi dawî nake. Pêşî em dipirsin ku ew beş li ku rûniştiye, çi cihê wê digire, çi mohr dike û çi jê re derbas dibe. Gava ku ew fonksiyon zelal bibin, pîvanên rast têne kontrol kirin pir hêsantir dibin.


Pîvanên ku biryar didin ka flange lihevhatî ye
Nêzek kêrhatî mezinahiyê ji fonksiyonê vediqetîne. Kulên pêlavê hêza girêkê diafirîne, qeyd perçeyan cîh digire, rû morê hildigire û boriyê navgîna helandinê an pêvajoyê hildigire. Daxwaza yek taybetmendiyek ji bo tazmînata yekî din kombûnek dijwar û morkirina nediyar diafirîne.
| Taybetmendiya xêzkirinê | Çima girîng e | Divê kiryar çi diyar bike |
|---|---|---|
| Dirêjahiya derve | Zerfê, gihîştina amûrê û paqijkirina nêzîkî germker, cerdevan an piştgiran kontrol dike | Mezinahiya navî, tolerans û her sektorek sînorkirî |
| Çerxa navendî an derbasbûna melt | Berdewamiya herikînê û gavê hundurîn li hevgirtinê kontrol dike | Diameter, tolerans, şeklê veguheztinê, rê û hewcedariya rûkalê |
| Stûrahiya giştî û herêmî | Li ser tevlêbûn, serhişkî, lihevhatin û dirêjahiya berhevkirî bandor dike | Rûyên datum, stûrbûn, berteng û dirêjahiya hub |
| Cihê tomar an spigot | Li şûna ku xwe bispêre paqijiya çal-qûlê, meclîsa koncentrîk saz dike | Taybetmendiya nêr an mê, pîvan, kûrahî, fit û pêşeng |
| Modela Bolt | Têkiliya kelandinê peyda dike û arastekirina goşeyê rast dike | Mîqdar, pîvana çerxa piçikê, mezinahiya qulikê, têl, kûrahî û daneya goşeyî |
| Rûyê morkirinê | Têkiliya armanckirî bi gasket, zengil, hêlîn an rûyê metalê re çêdike | Tîpa rûbirû, pîvan, qedandin, taybetmendiya morkirinê û zirara destûr |
| Kontrolên geometrîk | Rûyê borîn, qeydkirin û mohrkirinê rast têkildar bihêlin | Datums plus pêdivî, perpendicularity, pozîsyon, hevahengî an rêvegirtinê hewce dike |
| taybetmendiyên Orientation | Germkeran, lîmanên senzorê, kilît, cerdevan an parçeyên hevberdanê yên asîmetrîk li hev bikin | Goşeya demjimêrê ji yek danûstendinek nezelal |
ISO 286-1 pergalek navneteweyî ji bo tolerans û lihevhatina pîvana xêzkirî peyda dike, di nav de taybetmendiyên silindir û têgînên qul û bingehîn-shaft. ISO 1101 zimanê sembolê ji bo form, rênîşandan, cîh û kontrolên derketinê peyda dike. Van standardan alîkariya îfadekirina hewcedariyê dikin, lê sêwiraner dîsa jî divê daneyên fonksiyonel û nirxên destûr hilbijêrin.
Paqijkirina Bolt-hole ne pergalek cîhê ye.Ger serê mirinê an adapterê girêdayî pêdivî ye ku bi qulika bermîlê re hevseng be, qeydek an taybetmendiyek din a cîhê kontrolkirî destnîşan bikin. Dema ku du boriyên nelihevkirî bi hev re bi darê zorê bên çeqandin, dibe ku zirarê bide rû, morkirin an girêkan û gavek navxweyî ya zirardar bihêle.

ANSI, DIN, JIS û PN danasîna kirînê ya bêkêmasî ne
Nanhaiya vebijarkên ANSI, DIN û JIS an standardek xwerû pêşkêşî dike. Dema ku flange bi boriyên nebatê yên sazkirî re têkildar dibe an jî pêdivî ye ku bi şêwazek herêmî ya heyî re têkildar be, ew rêz bikêr e. Bersiv hîn jî pêdivî bi belgeya rastîn, çap, mezinahiya navî, nirx, rû, materyal û her guheztina projeyê heye.
Mînakî, ASME B16.5, ji bo flangesên boriyê û pêlavên felqkirî yên ji NPS 1/2 heya NPS 24 tê sernav kirin. Qada wê nirxa zext-germahiya, materyal, pîvan, tolerans, nîşankirin û ceribandinê dike. Ev çarçoveyek bihêz e ji bo pêkhateyên di çarçoveya xwe de, lê sernavê wê her pêwendiya extruder vediguhezîne flange B16.5.
Cûdahiya pratîk:Ger flange beşek ji sînorê zext-boriyê ye, qaîdeyên boriyê yên guncan û vekolîna endezyariya jêhatî bikar bînin. Ger ew navgînek makîneya xwerû ye, wê bi xêzkirina alavên pejirandî û peywira xebitandinê kontrol bikin. Ger ew her du rolan pêk tîne, pêdivî ye ku pakêta kirînê her du rêzikên hewcedariyê têr bike.
Modela standard
Hejmara standard, sal an çap, mezinahî, çîn an PN, rûber, koma materyal û pêkhateya hevjîniyê diyar bikin. Her devjêberdanê bi eşkere navnîş bikin.
pattern Custom
Nîşana îmzekirî bikin desthilatdar. Referansek standardek hîn jî dikare mijarên hilbijartî, lihevhatin, sembol an rêbazên ceribandinê diyar bike.
Têkiliya tevlihev
Nîşan bide ka kîjan rû standardek dişopîne û kîjan rûyê xwerû ye. Veguheztina hundurîn û pêwendiya goşeyî ya di navbera her du aliyan de diyar bikin.
Dîtina fabrîkeya me:"eynî flangeya kevn" çarçoveyek bikêr e, lê ew ne hewcedariyek kontrolkirî ye. Em pêwendiya tam li ser nexşeyek datînin û ji kiriyar dipirsin ku wê pejirîne. Dema ku pîvanek tê pirsîn ev yek heman bersivê dide tîmên hilberîn, vekolîn û sazkirinê.
Dersa zextê ji germahî û materyalê nayê veqetandin
Nanhaiya rûpela flange bermîlê vebijarkên PN6, PN10, PN16, PN25, PN40 û PN63 navnîş dike. Van wekî kategoriyên taybetmendiyê yên berdest, ne wekî yek daxuyaniya zexta xebatê ya gerdûnî binirxînin. Pîvanek bikêr bi standarda desthilatdar, materyal, germahî, geometrî, pêlav, morkirin û sêwirana pergalê ve girêdayî ye.
Pêvajoya polîmer şert û mercên ku etîketek flange ya kurt nikare vebêje zêde dike. Têkilî dibe ku helîna germ, çerxên germkirin û sarbûnê, lerizîna makîneyê, giraniya serê mirinê, barên kombûnê û paqijkirinê bibîne. Mercên normal û herî zêde diyar bikin, lê şert û mercên sêwiranê ji mîhengên pêvajoya rûtîn veqetînin.
| Input erkê | Çima çêker hewce dike | Delîlên ku werin girêdan |
|---|---|---|
| Germahiya normal û herî zêde | Li ser tevgera materyalê, hilbijartina mor, tevgera germî û bingeha nirxandinê bandor dike | Pelê pêvajoyê, mîhengên germkirinê û rêjeya xebitandinê ya pîvandî |
| Zexta normal û herî zêde | Di binê rêbaza sêwirana bijarte de peywira mekanîkî û morkirinê diyar dike | Rêjeya amûrkirinê, tomarên xebitandinê û hewcedariya sêwiranê |
| Zexta navîn | Polîmera şilandî, gaz, şil an boriyên nebatê dikare sêwiran û kontrolên paqijkirinê yên cihêreng hewce bike | Navê materyal, formula, daneyên ewlehiyê û diyagrama pêvajoyê |
| Barkirina derve | Serê mirinek giran an boriyek bêpiştgir dikare barkirina guhê li flange zêde bike | Giraniya civînê, navenda giraniyê, piştgirî û xêzkirina sazkirinê |
| Germên germî | Berfirehbûn û kişandina dubare dikare bandorê li pêşbarkirin, lihevhatin û vegirtinê bike | Frekansa destpêk û rawestanê plus rêza germkirin û sarkirinê |
| Koda sepandin an qaîdeya xerîdar | Hesab, qeydên materyal, nîşankirin, ceribandin û berpirsiyariya pejirandinê destnîşan dike | Belgeya rastîn, çap û taybetmendiya projeyê |
Hejmarek PN-ya bilindtir wekî dermanek serbixwe ji bo leaksiyonê hilbijêrin.Lekçûn dikare ji zirara rû, morek xelet, tehlûk, gemarî, lihevhatina nebaş, guhpêdana neguncav an tevgera germî were. Berî guheztina pola an rêbaza hişkkirinê mekanîzmaya têkçûnê bibînin.


Ji bo jîngeha rastîn dermankirina materyal û rûkal hilbijêrin
Nanhaiya ji pola karbonê, polayê zengarnegir û pola alloyê flangeyên bermîlan çêdike. Tedawiyên rûkalê yên berdest di nav de sandblasting, galvanîzasyon û nikel kirina, digel dermankirinên din ên ku li gorî daxwazên xerîdar hene. Nexşeya pejirandî divê dereceyek rast û çarçoveyek dermankirinê diyar bike, ne tenê malbatek materyalek berfireh.
| Dibe | Çima kiryarek dikare wê bifikire | Pirsên ku berî pejirandinê têne çareser kirin |
|---|---|---|
| Karbon pola | Hêza makîneya gelemperî û hilberîna aborî ya ku jîngeh tê kontrol kirin | Dereceya rast, parastina korozyonê, weldabûn, bingeha germahiyê û rûberên vekirî |
| Tev stîl | Ji bo hawîrdora pêvajoyek diyarkirî berxwedana korozyonê an rûyek zelal a paqijker | Pîvana rastîn, rûdana kîmyewî, xetereya zerarê, materyalên hevberdanê û riya çêkirinê |
| Alloy pola | Erka mekanîkî an germî ya ku banga rêgezek alloyek diyarkirî û dermankirinê dike | Nota, dermankirina germê, serhişkî, hişkbûn, makînbûn û tomarên vekolînê |
| Rûyê sandblasted | Amadekirina rûberê an qedandina derveyî ya diyarkirî | Kîjan rûyên têne derman kirin û kîjan rûyên rast an mohrkirin divê bêne parastin |
| Rûyê galvanîzekirî an nîkel-pêçayî | Ji bo jîngehek pejirandî parastina rûyê zêde | Materyalên xêzkirinê, pîvana stûrbûnê, deverên maskekirî, destûrdariya pîvanê û rêbaza tamîrkirinê |
Kişandinek materyalek bingehîn a neguncan, geometriya qels an rûyê morkirinê yê zirardar rast nake. Di heman demê de ew dikare qeydek nêzik biguhezîne ger xêzkirin rûberên maskkirî û pîvanên paşîn diyar neke. Biryarê bidin ka tolerans berî dermankirinê derbas dibe an li beşa qedandî ya ji bo kombûnê amade ye.
Dîtina fabrîkeya me:em rûyên xebatkar ji rûyên derve yên parastî veqetînin. Zeviyek morî, pîvana cîhê an boriyek teng divê bi qezayê xêzek wernegire. Nîşankirina sînorên dermankirinê li ser xêzkirinê ji çareserkirina wan piştî gihîştina beşên qedandî pir ewletir e.



Meriv çawa flange bermîlek guhezbar bipîve
Parçeyek kevn delîlên laşî yên hêja peyda dike, lê dibe ku ew êdî geometriya armanc temsîl neke. Qeydek dikare li xwe bike, di dema tamîrkirinê de rûyek dikare were şûştin û germahî dikare plakê xera bike. Makîneya orîjînal an xêzkirina meclîsê gava ku ew peyda dibe otorîteya destpêkê ya çêtirîn dimîne.
- Kombûna sazkirî wêne bikin.Arasteya herikînê, rêzika pêkhatê, xeta navendê, piştgirî, germker, senzor û gihîştina berî veqetandinê tomar bikin.
- Her du hêmanên hevberdanê nas bikin.Bala xwe bidin bermîl, adapter, guhêrbara ekranê, navika hevgirtinê, strukturên gearbox-ê an serê mirinê ku bi her rûyê ve girêdayî ye.
- Pa guheztina delîlan paqij bikin.Polîmer û gemariya bêhêz bêyî ku keviyên dor bigerin an jî nîşaneyên cilê yên ku têkçûnê rave dikin paqij bikin, rakin.
- Danûstanan saz bikin.Berî ku pîvanan tomar bikin, rûyê seretayî yê morkirin an lêxistinê, eksê borandin an tomarkirinê û yek taybetmendiyek goşeyî hilbijêrin.
- Her navberê bipîvin.Kulîlk, pîvana derveyî, qalindahî, her gav û kûrahî, şêwaza pêlavê, têlan, bergiran, taybetmendiyên rû û arasteyê tomar bikin.
- Parçeyên hevberdanê bipîvin.Fansek hilanîn a kopîkirî dikare xeletiya kevn dubare bike. Tomarên rastîn ên nêr û mê, tevlêbûn û cîhê morkirinê yên berdest verast bikin.
- Pevçûnên li ser nexşeya nû çareser bikin.Nimûne, xêzkirina orîjînal û pîvandinên hevberdanê bidin ber hev, dûv re pîvana ku fonksiyona armanc vedigere pejirand.
Komela wêneya herî kêm:yek pêşangehek sazkirî, her du rûyên flange, dîmenek alî, tabloya navê bermîl an serê-mirinê, her nîşanek an jimareya parçeyê, mor, û dîmenên nêzîk ên zirarê. Pîvanek li kêleka beşê ji bo arasteyê bi cîh bikin, lê ti carî pîvanên krîtîk ji wêneyên perspektîfê hesab nekin.
Ji bo projeyên du-pişk an pir-pêkhatî, bi baldarî verastkirina goşeyê kontrol bikin. Dema ku vekirina helandinê, termînala germkerê, porta senzorê an piştgirî nebe, dibe ku nîgarek pêlê simetrîk be. Meclîs dikare li hev biqelişe û dîsa jî di rewşek bêkêr de were zivirandin.
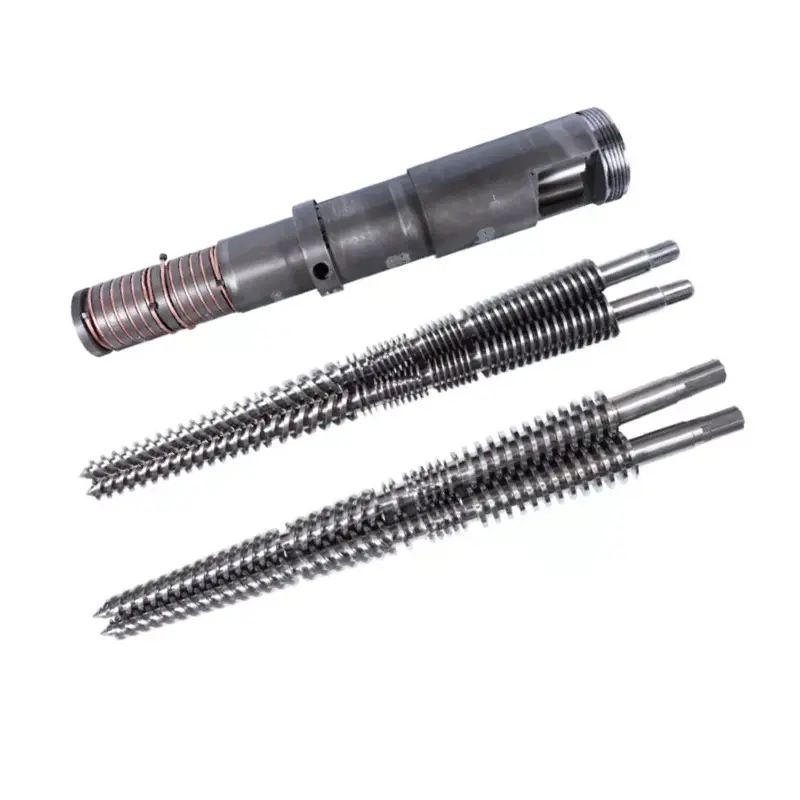
Malbata hilberê têkildar parve bikin da ku dabînker pergalê fam bike. Nanhaiya piştgirî dikescrew yek, screw cêwî paralelûbermîla cêwî ya conicalsepanên, plusextruder confluence coresû navberên mirinê yên xwerû.
Kapasîteya makînekirinê xêzkirinê piştgirî dike, lê şûna wê nagire
Nanhaiya'salavên hilberînêrûpela 0,02 mm rastbûna sondajê û helandinê ya CNC navnîş dike. Di heman demê de ew makînekirina pênc-texsî ji bo firînên pîvaz ên nerêkûpêk û strukturên flange yên taybetî jî destnîşan dike. Van kapasîteyên bi şêwazên qulikê yên tevlihev û taybetmendiyên flange re têkildar in.
Kapasîteya pozîsyona çapkirî ya makîneyek bixweber tolerasyona her flangeya qedandî ne. Pejirandina rastîn ji xêzkirin, riya pêvajoyê, pêvekirin, rewşa materyalê, dermankirina germê an rêzika pêvekirinê û rêbaza vekolînê ya pejirandî tê.
| Qonaxa çêkirinê | Pirsa kontrolê | Tomara kirrûbirra kêrhatî |
|---|---|---|
| wergirtina materyalê | Ma materyal bi pola rast û forma ku li ser fermanê hatî diyar kirin li hev dike? | Sertîfîkaya materyalê dema ku di peymanê de tête diyar kirin |
| Datum machining | Kîjan rû û ax dê taybetmendiyên paşîn kontrol bike? | Nexşeya pejirandî bi nexşeya danûstendinê ya zelal |
| Bore û qeydkirina makîneyê | Di rêza rast de mêjer, kûrahî û hevberdanê têne çêkirin? | Rapora dimensîyonî ji bo taybetmendiyên navbeynkariya krîtîk |
| Hilberîna hole | Dorpêç, arastekirina goşeyê, têl û kûrahî rast têne referans kirin? | Encamên vekolîna nimûneyê û verastkirina mijarê |
| Face qedandin | Ma geometrî, rûtbûn û pêdiviyên rûkalê têne parastin? | Kontrola rû û qeyda rûkê ya diyarkirî |
| Tedawiya germê an rûkalê | Dê dermankirin mezinahî, rûtbûn, serhişkî an deverên parastî biguhezîne? | Sertîfîkaya dermankirinê û çavdêriya pîvana dawîn wekî ku hewce dike |
| Nîşankirin û pakkirina dawîn | Ma nebat dikare revîzyon, rêgez û meclîsa hevberdanê nas bike? | Nîşankirina beşê, berdana vekolînê û pakkirina parastî |



Dîtina fabrîkeya me:tolerans divê sedemek û rêbazek teftîşê hebe. Em li cîhê ku hewcedariya meclîsê bi kontrolê heye, veqetandin, zeliqandin û lihevkirinê teng dikin. Serlêdana tolerasyona herî piçûk a gengaz a li her pîvanê tenê lêçûn zêde dike û dikare ji taybetmendiyên ku bi rastî biryarê didin balê bikişîne.
Pirsgirêkên flange yên hevpar çi ji we re vedibêjin
Pirsgirêkek pêwendiyê kêm caran ji hêla yek wêneyê ve tê naskirin. Dema ku nîşanek xuya dibe, ka ew bi germahî an zextê re diguhezîne, û tam li ku derê, tevger an zirarê dest pê dike, tomar bikin. Yek guherbarek kontrolkirî di demekê de biguherînin.
| Pirsgirêka dîtin | Sedemên gengaz ên lêkolînê | Dersa kirînê |
|---|---|---|
| Flangeya nû dê nekeve qeydê | Dirêjbûn an lihevhatina xelet, xêzkirina li ser rûyê cîhê, qirçîn, ax, rewşa germî an guheztina perçeya hevberdanê | Pîvana paşîn a dermankirî, fit, germahiya sernav û vekolînê diyar bikin |
| Kulên Bolt li hev nakin | Dorpêça xelet, hejmartina kun, danûstendina goşeyî, destanîn, têl an revîzyona xêzkirinê | Peldanka tevahî ji taybetmendiyek rêgezek xuyayî mezin bikin |
| Leak di dema germkirinê de xuya dibe | Tevgera germî, morkirina neguncaw, tehlîlkirina rû, windakirina barkirinê an germahiya li derveyî bingeha pejirandî | Di vekolîna pergalê de çerxa termalê, taybetmendiya morkirinê û rêbaza bilbilkirinê têxin nav xwe |
| Leak li yek sektorê berdewam dike | Zirara rûya herêmî, gemarî, şûştina nehevseng, nelihevkirin an bargiraniya berbi derve | Kontrolên rû diyar bikin û civîna pêvekirî piştgirî bikin |
| Polîmer di hevgirtinê de xera dibe | Pêngava hundurîn, berika mirî, zirara dijwar, rêça lehiyê an rûniştina zêde ya li nêzê navberê | Derbasbûna helandinê ya kombûyî kontrol bikin, ne tenê pîvanên flange yên derveyî |
| Fasteners gelek caran sist dibin an têk diçin | Taybetmendiya çengê ya xelet, kombûna nehevseng, çîçeka termal, lerzîn, bargiran an rûyên xerabûyî | Ji endezyarê berpirsiyar bihêlin ku ji bo tevhevkirina tevhev şûştin û hişkkirin diyar bike |
| Korozyon di pêwendiyê de dest pê dike | Materyalên neguncan, cilê zirarê, gemariya qefilî, hawîrdora nelihev an rewşa galvanîk | Berî hilbijartina materyal û dermankirinê hawîrdora kîmyewî û paqijkirina rastîn diyar bikin |
Zêde torque ne teşhîs e.Zêde çewisandin dikare zirarê bide têlan, kulm, rû, mohr an alavên girêdayî. Makîneyê veqetînin û ewledar bikin, dûv re ji personelên jêhatî tevlê tevhevî kontrol bikin û prosedûra meclîsê ya pejirandî bişopînin.
Ger flange bi aboriyeke extrusion mirinê serê, piştgirî û navendê û her weha hevbeş kontrol bikin. Ger ew nêzîkî agearbox extruder plastîkan jî piştgiriya bermîlê, verast bikin ku avahiya makîneyê bi zorê navberê ji rêzê dernaxe.
Lîsteya kontrolê ya RFQ ya flange bermîlê Extruder
RFQ-ya bêkêmasî dihêle ku peydaker heman beşê ku kiryar li bendê ye ku saz bike vebêje. Kengê ku gengaz be xêzek bi guhertoya kontrolkirî ve girêdin û her tiştê ku hîn jî hewceyê pejirandina endezyariyê ye nîşan bikin.
- Fonksiyona Flange û pozîsyona sazkirinê ya rastîn
- Hilberînerê makîneyê, model û çarçoweya serial
- Hem xêzên pêkhateyên hevjînî an jî hejmarên beşê
- Dirêjahiya derveyî û hemî sînorên zerfê yên herêmî
- Çerxa navendî û geometriya veguherîna navxweyî
- Bi tevahî stûrbûn, hûrs, gav û kêşan
- Demjimêr, kûrahî, guncan û rêber-in tomar bikin
- Hejmara Bolt, çembera pitik û daneya goşeyî
- Hûrguliyên paqijî-holê, lihevhatinê an jî mijarê
- Rûyê morkirin, groove, gasket an taybetmendiya morkirinê
- Form, rêgez û kontrolên pozîsyonê yên pêwîst
- Pola materyalê ya rastîn û dermankirina germê
- Dermankirina rûkê, maskkirin û pîvanên paşîn
- Agahdariya germahiya normal û sêwiranê
- Agahdariya zexta normal û sêwiranê
- Navgîn, formula polîmer û eşkerekirina paqijkirinê
- Barkirinên derve, piştgirî û dewreyên germî
- Rêgezên standard, çap û projeyê yên bicîhkirî
- Mîqdar, stratejiya parçeya yedek û nîşankirin
- Belgeyên materyal, dermankirin û kontrolê
- Kontrola fitê ya pêdivî an ceribandina pergalê ya pejirandî
- Wêne û raporta rewşa ji bo veguheztinê
Dîtina fabrîkeya me:wêne ji me re vedibêjin ku em li ku binihêrin, nimûne ji me re dibêjin ka niha çi heye û xêzname ji me re vedibêje ka em çi çêbikin. Fermana guheztinê ya bihêz dema ku hebe her sêyan bikar tîne. Ger ew razî nebin, em li şûna ku pîvana herî rehet hilbijêrin, li ser kişandina pejirandinê rawestin.
Li dor pêwendiya hevjîniyê pejirandinê ava bikin
Divê teftîşê rîskên ku di dema vekolîna xêzkirinê de hatine tespît kirin bişopîne. Dibe ku flangeyek sade ya sade pêdivî bi raporek piçûktir hebe. Parçeyek zext-sînor, adapterek taybetî an veguheztina nêzik dikare di binê prosedûra endezyariya berpirsiyar de bêtir tomar, çavdêriya şahidî an ceribandina pergalê hewce bike.
| Deriyê qebûlkirinê | Delîl | Pirsa azad bike |
|---|---|---|
| Pejirandina xêzkirinê | Revîzyonek îmzekirî ya bi dane, pîvan, tolerans, materyal, dermankirin û nîşeyan | Ma nexşe bêyî ku xwe bispêre texmînan civîna hevjîniyê ya armanckirî diyar dike? |
| Materyal û dermankirin | Sertîfîkayên pêdivî ye ku bi parçeyek an pir hilberînê ve girêdayî ye | Ma tomar bi pola û dermankirina ku li ser fermanê hatî diyar kirin li hev dikin? |
| Kontrola pîvan | Encamên ji bo borîn, qeyd, qalindahî, qalibê bolt, geometriya morkirinê û kontrolên geometrîkî yên diyarkirî | Ma taybetmendiyên fonksiyonel piştî hemî pêvajoyê di nav sînorên pejirandî de ne? |
| Rewşa dîtbarî | Wêne û teftîşa rû, xêz, xêzkirin, kevî û nîşankirin | Zehfkirin û cîhgirtina rûberan paqij, parastî û bê zirarên nayê qebûlkirin in? |
| Mating check | Bi parçeyên hevjîniyê, pîvanan an pêvekek kontrolê ya pejirandî ya ku ji hêla kirrûbir ve hatî peyda kirin re bicîh bikin | Meclîs wekî ku tê xwestin bêyî zorê bi cih dike, araste dike û digire? |
| Testa pergalê an zextê | Pêvajoya pejirandî, pejirandina berpirsiyar û dema ku hewce bike encamek tomarkirî | Ma ceribandina rast ji bo çarçoveya rastîn û qaîdeyên serweriya flange hate kirin? |
| berdana barkirinê | Nasnameya beşê, parastin, navnîşa pakkirinê û pakêta belgeyê | Ma kargeha wergir dikare guhertoya rast nas bike, biparêze û saz bike? |
Ji bo piştgirîkirina sazkirinê an plansazkirina lênêrînê, Nanhaiya binirxîninxizmeta teknîkî. Hilbijartina dabînker jî dikare di nav xwe de bikeprofîla şirketê, alavên hilberînêû nihasertîfîkayên.
Pirsên pir caran têne pirsîn
Çi agahî pêwîst e ji bo quote an flange bermîl extruder?
Ji bo pîvana derveyî, bor, qalindî, qeyda cîhê, hêjahiya bilûrê, mezinahiya çal-an an tîrêjê, mêjera dor-dorê, rêgezek qulikê, rûçikê zeliqandî û pêkhateya hevjînê xêzek kontrolkirî an pîvanên zelal bişînin. Modela extruder, materyal, germahiya xebitandinê û bingeha zextê, dermankirina rûkê, hêjmar û belgeyên kontrolê yên pêwîst zêde bikin.
Ma ANSI, DIN an JIS bes e ku meriv flange bermîl diyar bike?
Na. Ji bo flange boriyek standard jimareya standard, çap, mezinahî, nirx, rûberî, materyal û pêkhateya hevberdanê ya rastîn hewce ne. Dibe ku extruderek xwerû an flange serê-mirinê jî pêdivî bi nexşeyek makîneya kontrolkirî hebe ji ber ku qeyda wê, derbasbûna helandinê, rêgeziya gulanê û geometriya giştî dikare li derveyî standardek boriyê-flangê derkeve.
PN6, PN10, PN16, PN25, PN40 û PN63 li ser rûpela flange Nanhaiya tê çi wateyê?
Ew vebijarkên pola zextê ne ku ji bo flangesên bermîlê Nanhaiya têne navnîş kirin. Ew ji bo her materyal û germahiyê garantiya zexta xebatê ya gerdûnî ne. Pêdivî ye ku taybetmendiya kirînê pola PN-ya bijartî bi standarda rastîn, pîvan, materyal, bingeha germahiyê, guheztin, morkirin û qaîdeyên sêwirana pergalê ve girêbide.
Divê ez kîjan materyalê ji bo flange bermîl hilbijêrin?
Nanhaiya vebijarkên pola karbonê, polayê zengarnegir û pola alloy pêşkêşî dike. Hilbijartin divê bar, germahî, rûxandina korozyonê, pêwendiya bi polîmer an pêvekeran re, hewcedariyên welding, materyalê perçe-heval, dermankirina rûkê û qaîdeyên sêwiranê yên hukumdar bihesibîne. Li ser xêzkirina pejirandî li şûna ku tenê ji hêla malbata materyalê ve were ferman kirin, dereceya rastîn diyar bikin.
Meriv çawa flange extruderek veguhezkar bipîve?
Çêlekê, pîvana derveyî, stûrahiya tevayî, pîvan û kûrahiyên qeydkirinê, hêjahiya kulikê, mezinahiya qulikê an tîrê, pîvana dor-dorê, verastkirina goşeyê û taybetmendiyên vegirtinê bipîvin. Parçeya hevberdanê, rêça herikînê û pozîsyona kombûnê tomar bikin. Pîvanan bi xêzkirina makîneya orîjînal re bidin hev ji ber ku dibe ku beşa ku jê hatî rakirin were xiş kirin, bertengkirin an berê were tamîr kirin.
Çima flange extruder piştî sazkirinê diherike?
Sedemên muhtemel rûyekî morkirinê yê xisar an neguncaw, gazket an mohrkirina nerast, guheztina rûyê flange-rûyê, lihevhatina qeyda nebaş, gemarî, pêlên nehevseng, girêkên neguncaw, tevgera termal an şert û mercên zext û germahiyê yên li derveyî sêwirana pejirandî hene. Berî ku bêtir hêzek hişk bikin, sedemê bibînin.
Ma dabînkerek dikare flange bermîlek xişkirî ji nimûneyek kopî bike?
Nimûneyek laşî kêrhatî ye, lê divê ew ne tenê desthilatdar be. Lixwekirin, korozyon, ji nû ve makînkirin, tamîrkirin û tehlîlkirina termal dikare pîvanên krîtîk biguhezîne. Dema ku hebe rismê orîjînal bikar bînin, hêmanên hevberdanê bipîvin û li hev bikin ka kîjan pîvan dê bêne nûve kirin berî ku nexşeya veguheztinê were pejirandin.
Divê flange bermîlek xwerû çawa were pejirandin?
Pêşî xêzkirinê bipejirînin, dûv re tomarên materyal û dermankirinê yên ku ji hêla fermanê ve têne xwestin verast bikin. Kulîlk, qeyd, qalindahî, şêweya gulanê, geometrîya morkirinê û form an pozîsyona diyarkirî li hember xêzkirinê kontrol bikin. Dema ku bikêrhatî be bi parçeyên hevberdanê re hevahengiyê piştrast bikin, û tenê pergala pejirandî an ceribandina zextê di bin prosedûra endezyariyê de bicîh bînin.
Referansên teknîkî
- Nanhaiya Bermîl Flange: Materyalên partiya yekem, standard, dermankirinên rûkal, vebijarkên PN, serîlêdan û wêneyên hilberê.
- Amûrên Hilberîna Nanhaiya: Kapasîteyên makînekirina yekem-partî û daneyên pozîsyona alavên çapkirî.
- Pêşniyara ASME B16.5-2020: Berfireh û naveroka fermî ya ASME ji bo flangesên boriyê û pêlavên felqkirî.
- ISO 286-1:2010: Danasîna fermî ya ISO ya pergala kodê ya ji bo toleransên li ser pîvan û rêzikên rêzikan.
- ISO 1101:2017: Danasîna fermî ya ISO ya zimanê tolerasyona geometrîkî ji bo form, rênîşandan, cîh û derketinê.
Pêdivî ye ku standard bi navgîniya weşangerên wan ên destûrdar ve werin kirîn an gihîştin gava ku hewcedariyên wan ên tevahî hewce ne. Endezyarê berpirsiyar berî çêkirinê an ceribandinê pêdivî ye ku çap, dadwerî û qaîdeyên projeyê yên bicîhkirî piştrast bike.
Nîşe edîtorî: Ev rêber vebijarkên hilbera heyî yên Nanhaiya ji biryarên endezyariyê yên serîlêdanê vediqetîne. Pêdivî ye ku sêwirana zexta dawîn, pêlavkirin, vegirtin, pola materyalê, tolerans û daxwazên pejirandinê di taybetmendiya kirînê ya pejirandî de bêne pejirandin.