Nûçe

Nûçeyên Pîşesaziyê

Xeta pelletkirina yek-pişk li hember hev-pişka paralel: kîjan bi materyalê we re têkildar e?09 2026-09

Xeta pelletkirina yek-pişk li hember hev-pişka paralel: kîjan bi materyalê we re têkildar e?

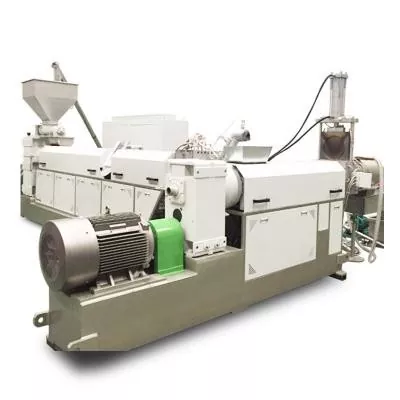
Xetek pelletkirina yek-pişk hilbijêrin gava ku xwarin jixwe nêzikî formulasyona paşîn e û karên sereke veguhestina stabîl, helandin, parzûnkirina helandinê, hilberîna zextê û qutkirina pelletê ne. Ew xalek destpêkek pratîkî ye ji bo nûvekirina domdar a PE an PP, ji nû ve pelletkirina hêsan, xebata laboratîf û hilberîna piçûk û navîn. Dema ku makîne divê tevlihev û pelletîze bibe xetek pelletkirina du-pişkek paralel hilbijêrin. Ew ji bo dagirtin, pigment, tevhevên polîmer, masterbatch, plastîkên guhezbar, gelek çemên xwarinê û hilweşandina bihêztir çêtir e. Xeta du-pişk nekirin tenê ji ber ku hilberîna wê ya navnîşkirî bilindtir e. Dema ku fonksiyonên pêvajoya wê bi formulasyonê re hevûdu bikin, wê bikirin.
Pişka gerstêrkê beramberî pêça yekane û cêwî: nûvekirin kengî hêjayî wê ye?31 2026-08

Pişka gerstêrkê beramberî pêça yekane û cêwî: nûvekirin kengî hêjayî wê ye?

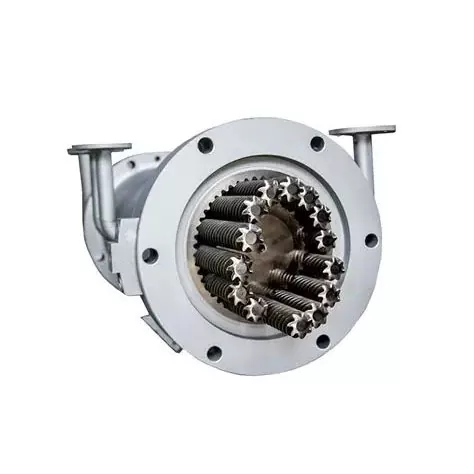
Dema ku formûlasyon pêdivî bi tevlihevkirina belavkirinê ya hêja, qada veguheztina germê ya berfireh, çalakiya xwe-paqijkirinê an gazkirina qonaxkirî, bi taybetî bi PVC-ya hesas a germê, pêkhateyên dagirtî yên bilind, elastomers, adhesive û materyalên pêkhatî re, pêçek gerestêrkê hilbijêrin. Dema ku pêvajo aram e û bi giranî pêdivî bi helandina aborî, veguheztin û zextê heye, bi yek pêçekê bimînin. Dema ku tevhevkirina bilez, xwarina aliyek nermik an xebata belavkirina bihêztir pêşîn e, pêçek duzivirek hev-zivir hilbijêrin. Ger pêdiviya mirinê ji ya ku beşa gerstêrk dikare peyda bike zêdetir zext hewce dike, berî fermanê qonaxa zexta jêrîn plansaz bikin.
Hilbijartina tîrêja pêça şilkirina derzîlêdanê: cil û berg, fit û navnîşa kontrolê ya RFQ kontrol bikin31 2026-08

Hilbijartina tîrêja pêça şilkirina derzîlêdanê: cil û berg, fit û navnîşa kontrolê ya RFQ kontrol bikin

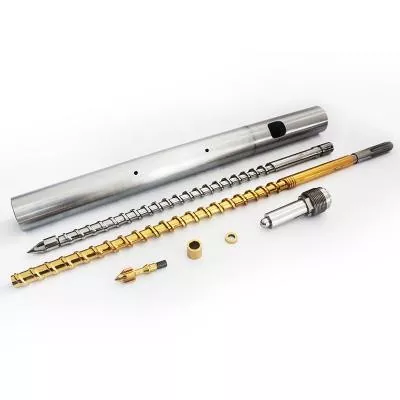
Ji çar tiştan ve tîpek pêlava şilkirina derzîlêdanê hilbijêrin: sêwirana valahiya neveger, pêwendiya tam û bermîlê, rezîn û dagirtina pêvajoyî, û şêwaza cilê ya meclîsa heyî. Dema ku guhertoyên, tamîrên berê an pêlên ne-standard hebin, modela makîneyê tenê ne bes e. Ji bo fermanek veguheztinê, dema ku hebe xêzkirina orîjînal bişînin, dûv re têl, mil, dirêjahiya tîrê, rêwîtiya zengil, rûniştî, pîvana derveyî û rêçên helandinê li hember makîneya rastîn verast bikin. Gotinek baş bi geometriyê dest pê dike. Dermankirina maddî û rûxê paşê tê.
Nitrided vs bimetallic single screws: Rûyê bi rezîn û dagirtinê re li hev bikin31 2026-08

Nitrided vs bimetallic single screws: Rûyê bi rezîn û dagirtinê re li hev bikin

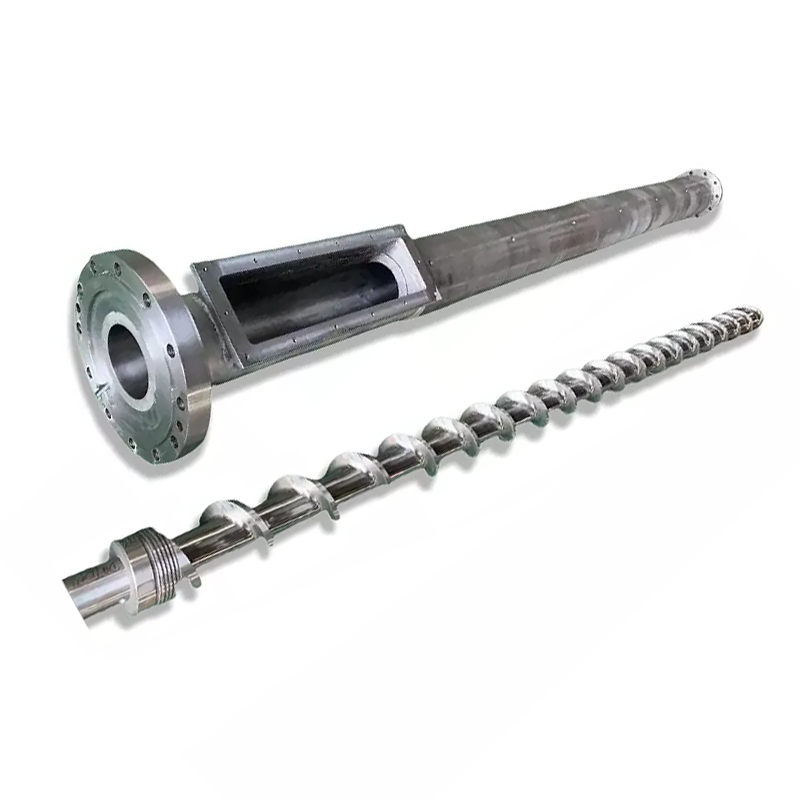
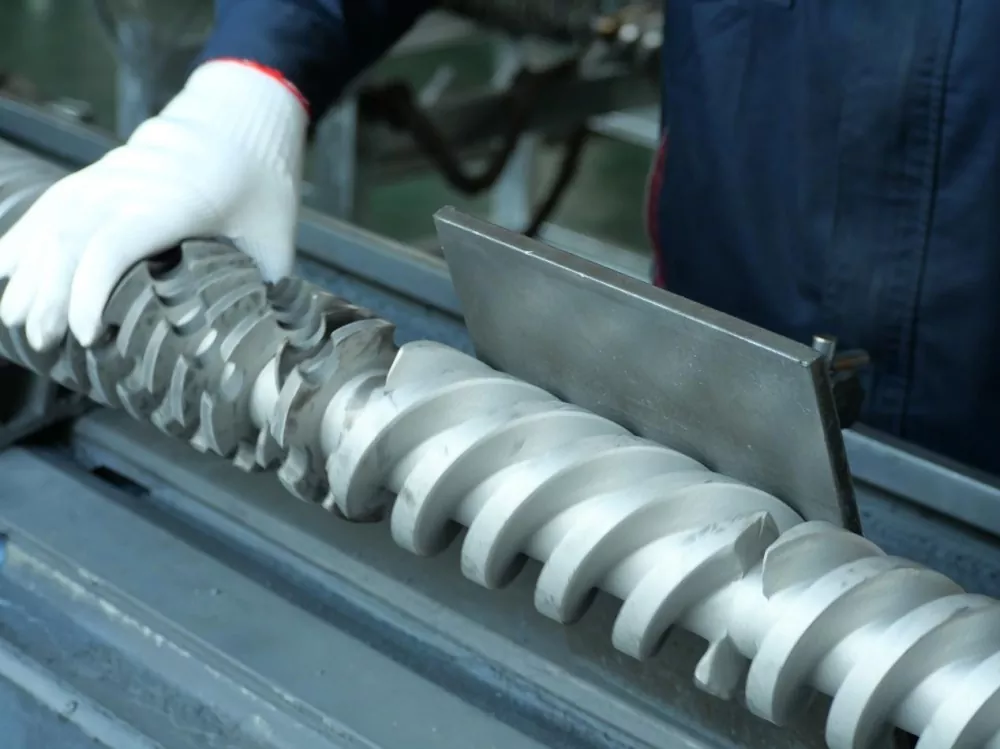
Dema ku rûberek pola ya hatî dermankirin li gorî cil, korozyon û peywira dimensîyonê ya pejirandî tevbigere, nîtriding hilbijêrin. Dema ku proje li devera herî cil û bergkirî hewceyê alloyek cihêreng hewce dike, hişkiya firînê an avahiyek din a bimetalîkî hilbijêrin. Ji bo karûbarê giran, dibe ku bersiva çêtir pêçek hişk a bi bermîlek bimetalîkî ya lihevhatî be. Ti vebijark bixweber bilindtir e. Bi moda têkçûnê re dest pê bikin, dûv re materyalên çîp û bermîl, cihên qat, rêça pêvajoyê û pîvanên vekolînê bi hev re bipejirînin.
Leza pêçanê, germahiya helandinê û derketinê: çima yek mîhengê yên din diguhezîne31 2026-08

Leza pêçanê, germahiya helandinê û derketinê: çima yek mîhengê yên din diguhezîne

Zêdekirina leza pêlê bi gelemperî herikîna kêşanê û rêjeya ku maddî têkeve pêvajoyê zêde dike, lê têkilî ne bêsînor an bi tevahî rêzik e. Zêdetir rpm di heman demê de dikare germa rijandinê jî zêde bike, dema rûniştinê kurt bike û xwarinek qels an beşê helandinê derxe holê. Yek carek guhêrbarek kontrolkirî biguhezînin, li benda rewşek aram bin, dûv re hilber, profîla germahiya helandinê, zext, barkirina motorê û kalîteya hilberê bidin ber hev. Dema ku yek ji wan digihîje sînorê xwe yê pejirandî raweste, hetta ger ajokar zûtir bizivire.
Meriv çawa yek extruderek pêçekê paqij dike bêyî ku zirarê bide çîtik an bermîlê28 2026-08

Meriv çawa yek extruderek pêçekê paqij dike bêyî ku zirarê bide çîtik an bermîlê

Rêbazek qatkirî bikar bînin. Dema ku extruder di bin kontrola xebitandina normal de dimîne bi prosedûra paqijkirina pejirandî ya materyal û makîneyê dest pê bikin. Ger bermay vedigere an jî pêdivî ye ku çîp were eşkere kirin, li gorî prosedûra nebatê enerjiya xeternak rawestînin, veqetînin û verast bikin. Ji bo pişkek jêkirî, amûrên ne-zerardar ên pejirandî bikar bînin. Rêbernameya pîşesaziyê amûrên tûncê, gazê sifir û qumaşê pembû pêşniyar dike, û li hember şilavên pola û germkirina meşaleyê ya herêmî hişyar dike. Berî ku hûn biryar bidin ku pirsgirêk cilê ye, rûyên paqij kontrol bikin.
X
Em çerezan bikar tînin da ku ezmûnek gerokek çêtir pêşkêşî we bikin, seyrûsefera malperê analîz bikin û naverokê kesane bikin. Bi karanîna vê malperê, hûn bi karanîna cookie-yên me qebûl dikin. Privacy Policy
RefzkirinBaweranîn